


 English
 Español

Что на самом деле представляет собой дрель для нарезания резьбы Сверло для нарезания рез...
ЧИТАТЬ ДАЛЬШЕ
Что такое цековка? Полное руководство по отверстиям с плоским дном и механической обработке
Контент
- 1 Что такое цековка?
- 2 Размеры цековки и стандартные размеры
- 3 Цековка против зенковки против Spotface
- 4 Как обрабатываются цековки
- 5 Типы инструментов с цековкой
- 6 Промышленное применение: где на реальных деталях появляются цековки
- 7 Рекомендации по проектированию и технические допуски
- 8 Распространенные ошибки при сверлении и как их избежать
- 9 Часто задаваемые вопросы о цековках
- 9.1 В чем разница между цековкой и зенковкой?
- 9.2 Как указать цековку на чертеже?
- 9.3 Насколько глубокой должна быть цековка?
- 9.4 Может ли фрезерный станок с ЧПУ произвести цековку без специального инструмента?
- 9.5 Что такое точечная головка по сравнению с цековкой?
- 9.6 Как точно измерить глубину цековки?
Цековка — это цилиндрическая выемка с плоским дном, обработанная концентрически вокруг сквозного отверстия так, чтобы головка болта, болт с головкой или гайка располагались заподлицо с поверхностью заготовки или немного ниже нее. Этим же словом называют и фрезу, образующую выемку. Каждая цековка определяется тремя числами: диаметром цековки, глубиной цековки и диаметром пилотного отверстия под ней.
Эта особенность имеет значение, поскольку седло с плоским дном распределяет нагрузку зажима крепежа на гораздо большую площадь опоры, чем простое просверленное отверстие. Такое распределение нагрузки обеспечивает герметичность фланцев, предотвращает образование трещин вокруг болтовых отверстий и позволяет соединять компоненты без острых выступов. Цековки встречаются повсюду – от днищ головок цилиндров до обработанных алюминиевых пластин и монтажных поверхностей приспособлений с ЧПУ – и они являются одной из самых простых деталей, в которых легко ошибиться во время программирования, если геометрия головки крепежа не была измерена правильно.
Что такое цековка?
Цековка – это отверстие с плоским дном внутри отверстия. Отверстие большего размера формируется путем удаления материала только на контролируемую глубину, оставляя ступеньку или выступ, соответствующий нижней стороне головки крепежа. Меньшее направляющее отверстие под ним обеспечивает зазор для хвостовика винта. Две скважины должна иметь одну и ту же центральную ось ; в противном случае головка крепежа окажется перекошенной, и нагрузка зажима сосредоточится на одном крае, что может привести к ослаблению или локальной деформации рабочего материала.
Четыре геометрические характеристики определяют правильно обработанную цековку:
- Соосность - Осевая линия расточки должна совпадать с направляющим отверстием в пределах допуска печати. Обычные значения чертежа составляют от 0,05 мм до 0,1 мм общего показания индикатора.
- Цилиндричность - стенка расточки должна быть прямой и круглой, без раструба или конуса наверху. Сужающаяся стенка обычно является результатом отклонения инструмента или чрезмерной подачи.
- Плоскостность днища - вогнутое дно приводит к раскачиванию головки крепежа и уменьшению площади опоры; выпуклый низ наклоняет голову. Оба условия могут привести к расшатыванию при вибрации.
- Контроль диаметра - слишком туго и голова не влезет; слишком ослабленный крепеж может сместиться и создать эксцентричную нагрузку.
На инженерном чертеже, соответствующем общепринятой практике GD&T (например, соглашениям ASME Y14.5), расточка отмечается путем указания диаметра цековки, глубины и направляющего отверстия. Типичная записка гласит: «Диаметр 12,5 x глубина 8,2, сквозной диаметр более 8» . Слово «глубокий» строго относится к глубине расточки, измеренной от передней поверхности, а не к общей глубине сверления.
Размеры цековки и стандартные размеры
Практически каждая цековка имеет размер, соответствующий конкретной головке крепежа. В обрабатываемых компонентах преобладают два семейства крепежных деталей: винты с головкой под торцевой ключ и винты с шестигранной головкой. Поскольку винт с головкой под торцевой ключ имеет цилиндрическую и относительно высокую головку, его цековка представляет собой наиболее распространенную выемку с плоским дном, которую вы обрабатываете или программируете.
| Размер крепежа | Макс. диаметр головки (мм) | Рекомендуемый диаметр цековки (мм) | Рекомендуемая глубина (мм) |
|---|---|---|---|
| М4 | 7.0 | 8.0 | 4.2 |
| М5 | 8.5 | 10.0 | 5.2 |
| М6 | 10.0 | 12.0 | 6.3 |
| М8 | 13.0 | 15.0 | 8.3 |
| М10 | 16.0 | 18.0 | 10.3 |
| М12 | 18.0 | 20.0 | 12.3 |
Для винтов с головкой под торцевой ключ дюймовой серии применяется то же правило: диаметр цековки равен максимальному диаметру головки плюс зазор 0,03–0,05 дюйма, а глубина цековки равна высоте головки плюс 0,010–0,020 дюйма. Всегда измеряйте фактическую застежку перед программированием, поскольку обработка поверхности, такая как цинкование, покрытие Dacromet или анодирование, может изменить размеры готовой головки.
Цековка против зенковки против Spotface
Эти три особенности постоянно путают, поскольку все они увеличивают верхнюю часть дыры. Различие геометрическое: цековка имеет плоское дно и параллельные стенки; зенковка имеет коническую стенку; точечная поверхность - это, по сути, очень неглубокая цековка с плоским дном, цель которой - обеспечить чистую посадочную поверхность, а не закрывать головку.
| Критерий | Цековка | Зенковка | Spotface |
|---|---|---|---|
| Нижняя форма | Квартира | Конический | Квартира |
| Сидячая застежка | Торцевая головка или винт с шестигранной головкой | Квартира-head screw | Шайба, гайка или головка болта |
| Геометрия стены | Цилиндрический, параллельный | Конусный, 82/90/100 град. | Цилиндрическая, очень неглубокая |
| Логика глубины | Полная высота головки 0,3 мм. | Устанавливается по углу и размеру винта | 0,5-2,0 мм типично |
| Основная цель | Приложите голову заподлицо или ниже | Головку винта сделать заподлицо с поверхностью | Создайте плоское гнездо подшипника на шероховатых деталях. |
Наиболее распространенная путаница возникает между цековкой и точечной головкой. У обоих плоское дно; разница в глубине и намерении. Расточка достаточно глубокая, чтобы вместить головку крепежа. Поверхность пятна почти всегда неглубокая и просто создает широкую плоскую опорную поверхность на неровной поверхности, например, на отлитом выступе, поэтому шайба или гайка не раскачиваются.
Как обрабатываются цековки
Большинство зенковок изготавливаются на обрабатывающих центрах с ЧПУ с использованием одного из трех подходов. Выбор метода зависит от размера партии, соотношения диаметра и глубины и требований к качеству поверхности.
Метод 1: Специальный расточный инструмент с направляющим устройством.
Специальный инструмент для растачивания имеет направляющую, которая вставляется в уже просверленное сквозное отверстие, и фрезу, которая образует углубление с плоским дном. Пилот гарантирует соосность, операция осуществляется с одной осевой подачей, а время цикла очень короткое. Этот подход предпочтителен для производственных циклов, обычно превышающих 100 штук, поскольку стоимость инструмента быстро окупается за счет сокращения времени цикла.
Метод 2: Концевая фреза с круговой интерполяцией.
Сначала просверливается сквозное отверстие. Концевая фреза, меньшая диаметра цековки, затем устанавливается в центре отверстия, подается на необходимую глубину и перемещается с помощью команды круговой интерполяции (G02 или G03) вокруг диаметра цековки. Это стандартный подход в вертикальных обрабатывающих центрах для прототипов, запасных частей и средних партий, поскольку один инструмент может производить расточки разного диаметра.
Метод 3: Интерполяция спирального наклона
Для глухих зенковок и труднообрабатываемых материалов концевая фреза опускается по винтовой траектории, одновременно интерполируя окружность. Спиральная траектория инструмента обеспечивает превосходную эвакуацию стружки, снижает радиальную силу резания на шпинделе станка и является предпочтительной стратегией для закаленной стали или авиакосмических сплавов.
Стандартная последовательность операций ЧПУ для расточки выглядит следующим образом:
- Центровое сверло или точечное сверло для определения точного местоположения элемента.
- Просверлите сквозное отверстие до пилотного диаметра с помощью дрели или развертки, если выравнивание отверстия имеет решающее значение.
- Выберите размер концевой фрезы; диаметр инструмента, составляющий примерно 60-70% от диаметра цековки, обеспечивает безопасный переход для черновой обработки и пружинный проход для чистовой обработки.
- Погружайте или направляйте спираль вниз на глубину расточки внутри направляющего отверстия.
- Выполните круговую интерполяцию вокруг диаметра расточенного отверстия, затем сделайте один проход пружины на ту же глубину, чтобы сгладить дно.
- Добавьте фаску 0,1–0,3 мм на верхнем крае, чтобы удалить заусенцы и избежать выступающего металла, в котором может задерживаться мусор.
Практические стартовые параметры: в алюминии 6061-Т6 двухзубой концевой фрезой 8 мм скорость вращения 8000-10000 об/мин с подачей 0,04-0,06 мм на зуб; в пресс-форме из стали P20 работайте со скоростью примерно 2500 об/мин с погрешностью 0,03–0,05 мм на зуб. Это отправные точки; всегда регулируйте жесткость шпинделя, вылет инструмента и состояние станка.
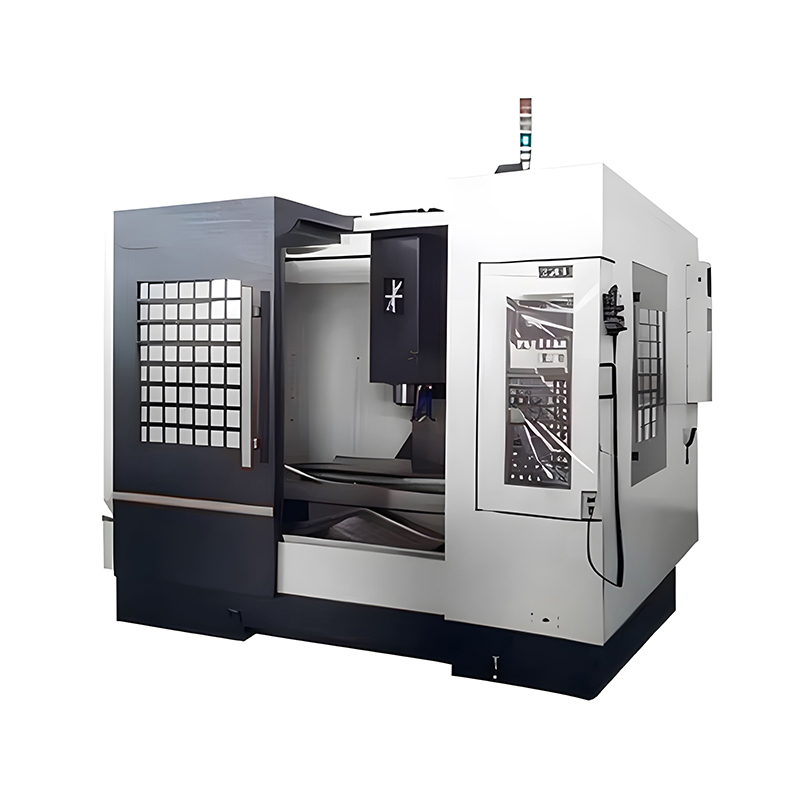 VMC850L 3-осевой вертикальный обрабатывающий центр для смешанного производства Этот жесткий вертикальный обрабатывающий центр обеспечивает строгие допуски по глубине расточки и соосности, что делает его надежной платформой для цехов, выполняющих большое количество прецизионных функций. Посмотреть продукт →
Какой бы метод вы ни выбрали, достижимые допуски по глубине и диаметру определяет станок, на котором находится инструмент. Жесткий трехосный вертикальный обрабатывающий центр с хорошими подшипниками шпинделя и малыми люфтами по осям без труда удерживает глубину расточки в пределах /-0,05 мм и концентричность в пределах 0,03 мм. Вот почему предприятия, которые используют большое количество таких функций, обычно стандартизируют надежную платформу вертикального обрабатывающего центра.
Типы инструментов с цековкой
Твердая пилотная цековка
Пилот и резак представляют собой одно целое. Цельные направляющие цековки доступны с прямыми хвостовиками для сверлильных патронов и коническими хвостовиками для шпинделей станков. Они являются наиболее жестким вариантом, обеспечивают лучшую соосность и лучше всего подходят для длительного производства одного размера.
Сменная пилотная цековка
На корпусе размещены сменные пилоты и режущие лезвия разного диаметра. Это сокращает запасы инструментов, поскольку один хвостовик подходит для разных размеров. Сменные направляющие являются стандартным выбором в мастерских, которые обрабатывают крепежные детали широкого диапазона размеров.
Обратная цековка
Инструменты для обратной или обратной обработки вставляются через направляющее отверстие и открываются позади детали, чтобы фреза могла обрабатывать нижнюю сторону фланца, установленного вслепую. Он используется в авиационно-космических сборках и крепежных пластинах, передняя поверхность которых после сборки недоступна.
Комбинированное сверло и цековка
Этот двухэтапный инструмент просверливает пилотное отверстие и обрабатывает цековку за один проход. Это часто встречается в деталях из тонкого листового металла и крупногабаритных компонентах, где материал мягкий, а соотношение глубин невелико.
Цековка вставного типа
В цековках со сменными пластинами используются твердосплавные пластины, которые можно поворачивать до новой режущей кромки, не снимая инструмент с держателя. Они популярны на токарных станках с ЧПУ и обрабатывающих центрах для средних и больших объемов обработки стали и чугуна.
Промышленное применение: где на реальных деталях появляются цековки
Цековки не являются узкоспециализированной функцией. Они являются стандартной частью проектирования механически обработанных изделий практически во всех отраслях промышленности. Список ниже охватывает наиболее распространенные приложения:
- Автомобильная промышленность - В деках головок цилиндров, корпусах трансмиссионных клапанов, впускных фланцах и крышках подшипников используются цековки, поэтому винты с головкой под головку располагаются под поверхностями прокладок.
- Аэрокосмическая промышленность - в обшивках крыла, стрингерах и соединительных пластинах используются зенковки заподлицо для уменьшения аэродинамического сопротивления и предотвращения концентрации напряжений на кромке головки крепежа.
- Изготовление пресс-форм и штампов - выталкивающие пластины, гнезда для направляющих штифтов и гнезда опорных стоек имеют зенковку, поэтому зажимные винты не задевают половины формы.
- Гидравлические коллекторы - в полостях картриджных клапанов и пластинах портов используются расточенные отверстия в качестве направляющих седел для уплотнительных колец и втулок картриджей.
- Электрические шкафы - В торцевых крышках двигателя, клеммных колодках и корпусах панелей используются зенковки, чтобы открытые головки винтов не задевали кабели или персонал.
Большие структурные плиты и основания машин представляют собой особый случай. На пластине шириной 500 мм и длиной 1000 мм могут быть просверлены десятки отверстий для болтов, а плоскостность каждого гнезда влияет на выравнивание всей сборки. Фрезерные станки портального типа обрабатывают эти большие заготовки за один установ, а их большие перемещения сохраняют концентричность расточки даже при изменении положения пластины для второго прохода.
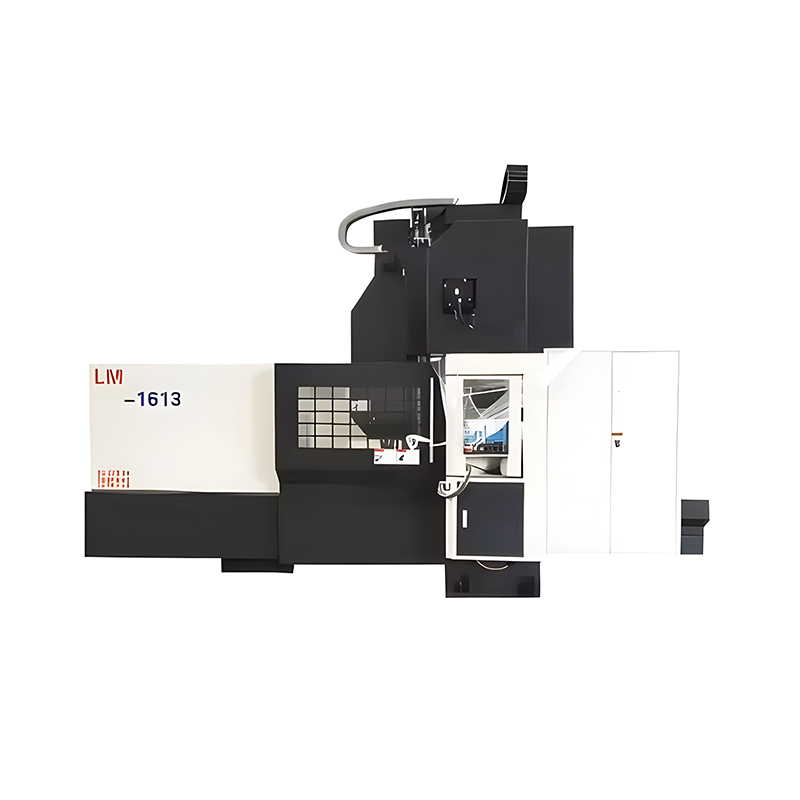 LM-1613 Портальный фрезерный станок с ЧПУ для тяжелых условий эксплуатации для крупных деталей Благодаря большому ходу и высокой грузоподъемности этот портальный станок обрабатывает большие конструкционные плиты и основания за один установ, обеспечивая концентрическую зенковку на больших заготовках. Посмотреть продукт →
Вставки в пресс-формы и прецизионные штампы, напротив, требуют использования цековок малого диаметра с жестким контролем глубины. Расточка, в которой находится втулка выталкивающего штифта, часто имеет диаметр всего 6–10 мм, однако ожидается, что ее глубина будет находиться в пределах /-0,02 мм, поэтому головка штифта будет располагаться точно на одном уровне с поверхностью вставки. Для этого класса работ часто используются пятиосные гравировальные и фрезерные центры, поскольку их шпиндели могут проникать в глубокие полости, сохраняя при этом ориентацию плоского дна.
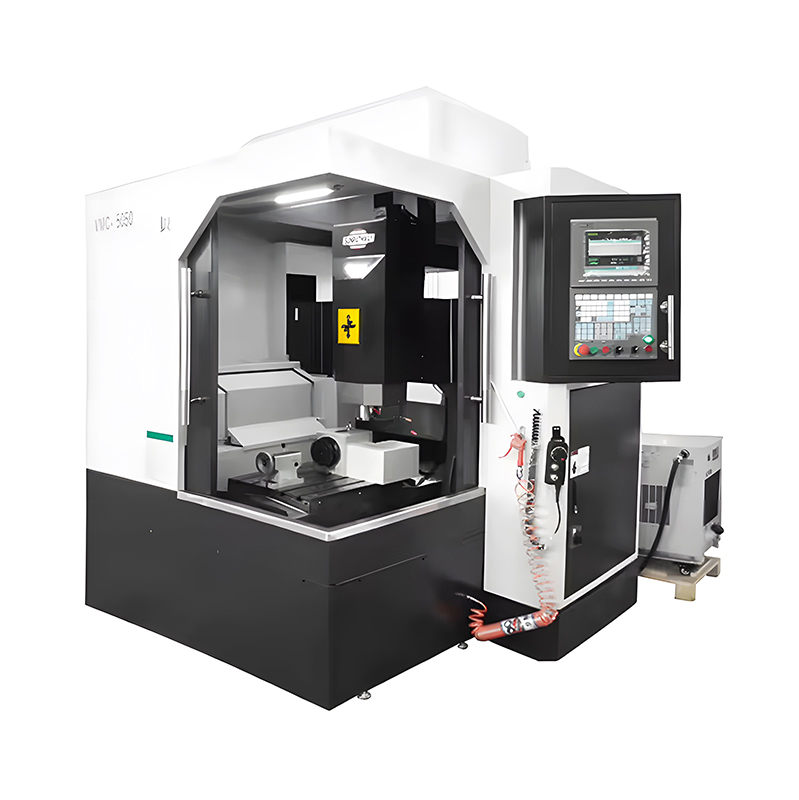 Многоосевой гравировально-фрезерный станок с ЧПУ DX-5050 Этот станок, предназначенный для работы со сложной геометрией, поддерживает 3-, 4- или 5-осевые конфигурации, что делает его подходящим для работы с пресс-формами и штампами, где цековки малого диаметра требуют жесткого контроля глубины. Посмотреть продукт →
При производстве пресс-форм и штампов те же пластины, на которых установлены расточенные корпуса эжекторов, часто после термообработки подвергаются электроэрозионной обработке проволокой или грузилом для деталей полостей. Обычное растачивание производится до закалки или электродом после закалки; это обзор электроэрозионной обработки объясняет, когда электроэрозионная обработка заменяет механический резак.
Рекомендации по проектированию и технические допуски
Допуски, присвоенные цековке, полностью зависят от ее функции. Расточка, в которую просто устанавливается заглушка, может оказаться весьма щедрой; расточка, фиксирующая подшипник или картриджный клапан, не является таковой.
| Параметр | Типичная толерантность | Примечания |
|---|---|---|
| Цековка diameter | 0,1/0 мм | Зазор, подходящий для головки крепежа; плотнее при обнаружении компонента. |
| Цековка depth | /-0,1 мм | Удерживает головку заподлицо или под промывкой. Уменьшите до /-0,05 мм для уплотняемых поверхностей. |
| Концентричность пилоту | 0,05-0,1 мм | Достижимо с помощью пилотируемого инструмента; проверьте измерителем концентричности или КИМ. |
| Нижняя плоскостность | 0,02-0,05 мм | Критично для равномерной нагрузки на зажим; пружинный проход улучшает плоскостность. |
| Отделка нижней поверхности | 1,6-3,2 мкм Ра | Достаточно гладкая, чтобы предотвратить истирание под головкой крепежа. |
- Между кромкой цековки и краем детали оставьте по крайней мере один диаметр расточки в материале стенки, чтобы избежать прорыва.
- На отливках или поковках всегда выполняйте точечную обработку перед окончательной растачиванием, чтобы фреза начиналась с базовой точки.
- Для глухих зенковок оставьте минимум 3 мм материала под нижней частью, если только отпечаток специально не требует уменьшенного сечения.
- Всегда добавляйте небольшую фаску или ломайте кромку у устья расточки; острые края поднимают материал, который может помешать уплотнительному кольцу.
Распространенные ошибки при сверлении и как их избежать
- Неправильный размер пилота - незакрепленная пилотная головка приводит к раскачиванию фрезы и образованию расточки слишком большого размера со смещением от центра. Исправление: измерьте просверленное отверстие и выберите диаметр пилотного отверстия, соответствующий плотной скользящей посадке, обычно класс допуска H8.
- Неверное предположение о глубине - растачивание до номинальной высоты головки приводит к выступанию головки крепежа при наличии прокладок или покрытий. Исправление: добавьте минимум 0,3 мм дополнительной глубины и сверьте с фактической партией крепежа.
- Чрезмерное кормление вызывает раструб - Большая подача отклоняет инструмент и увеличивает верхнюю часть цековки. Решение: уменьшите подачу, используйте более короткий инструмент или добавьте чистовой проход с малой подачей.
- Упаковка стружки в глухие зенковки - стружка, попавшая под фрезу, оставляет царапины на плоском дне. Исправление: используйте прерывистое расклевывание или спиральное нарезание для удаления стружки.
- Биение инструмента - Изношенная цанга или длинный удлинитель инструмента создают следы вибрации и отверстие слишком большого размера. Решение: повторно обрежьте посадочное место инструмента, используйте термооправку или переключитесь на более короткую концевую фрезу.
- Пропуск удаления заусенцев - острая верхняя кромка скатывается в заусенец, который мешает шайбам и уплотнителям. Исправление: запрограммируйте фаску 0,2 мм или выполните проход для снятия заусенцев перед заменой инструмента.
- Предполагая, что номинальный размер болта равен размеру головки. - винт М8 имеет головку 13 мм, а не 8 мм. Исправление: всегда проверяйте максимальный диаметр головки на чертеже крепежа перед вводом диаметра цековки в систему CAM.
Часто задаваемые вопросы о цековках
В чем разница между цековкой и зенковкой?
Цековка имеет плоское дно и параллельные стенки, а ее размер позволяет вместить цилиндрическую головку винта с головкой или головкой. Зенковка имеет коническую стенку и вставляет винт с плоской головкой так, чтобы верхняя часть винта находилась на одном уровне с поверхностью детали.
Как указать цековку на чертеже?
Используйте стандартный символ обозначения цековки с указанием диаметра, глубины и направляющего отверстия цековки. Типичное примечание: «диаметр 12,5 x глубина 8,2, диаметр более 8». Глубина измеряется от лицевой грани детали.
Насколько глубокой должна быть цековка?
Установите глубину, равную высоте головки крепежа плюс зазор 0,3–0,5 мм, если головка должна полностью находиться под поверхностью. Если головка должна сидеть заподлицо, используйте точную высоту головки плюс небольшой припуск на покрытия и допуски.
Может ли фрезерный станок с ЧПУ произвести цековку без специального инструмента?
Да. Стандартная фреза с плоским концом в сочетании с круговой интерполяцией (G02/G03) вырезает цековку любого диаметра, превышающего диаметр концевой фрезы. Этот метод используется почти в каждом станочном цехе с ЧПУ и требует только правильного программирования глубины и пружинного прохода по плоскому дну.
Что такое точечная головка по сравнению с цековкой?
Заточка представляет собой неглубокую цековку с плоским дном, обычно глубиной 0,5-2 мм, обеспечивающую плоскую опорную поверхность на шероховатой детали. Он не закрывает головку крепежа по высоте; он только выравнивает зону отдыха.
Как точно измерить глубину цековки?
Используйте глубиномер с плоским контактным наконечником, нутромер со стрелочным индикатором и эталонной поверхностью или координатно-измерительную машину. Для производственного контроля специальный глубиномер «годен/не годен» с правильной высотой ступеньки дает максимально быстрый воспроизводимый результат.
Цековки – это не экзотическая геометрия. Это повседневные функции, которые удерживают сборки плоскими, поддерживают герметизацию и предотвращают острые выступы болтов. Три вещи, которые имеют наибольшее значение, — это реальные размеры головки крепежа, допуск по глубине, который действительно требуется для вашей сборки, и жесткость траектории инструмента, обеспечивающей плоское дно. Сделайте эти три правильно, и цековка никогда не станет причиной брака детали.
Если вы выбираете станок с ЧПУ для обработки больших объемов расточки или вам нужны рекомендации по станку для конкретного материала и размера партии, сообщите нашей команде инженеров, что вы планируете запускать, и начните разговор через нашу страница контактов .
ПРЕДВАРИТЕЛЬНОV:Что такое данные в инженерии? Понимание базовых данных, DRF и основ GD&T
СЛЕДУЮЩИЙ:Что такое посадка с зазором? Изучите типы, допуски и руководство по обработке с ЧПУ.
СЛЕДУЮЩИЙ:Что такое посадка с зазором? Изучите типы, допуски и руководство по обработке с ЧПУ.
Заинтересованы в сотрудничестве или у вас есть вопросы?
Новости
-
-
Концевая фреза — это вращающийся режущий инструмент, который удаляет материал режущими кромкам...
ЧИТАТЬ ДАЛЬШЕ -
Сначала прямой ответ: снять заусенцы означает удалить заусенец, тонкий выступ деформированного...
ЧИТАТЬ ДАЛЬШЕ -
Вставка штампа поступает на инспекционный стенд. На чертеже нижняя грань указана как базовая т...
ЧИТАТЬ ДАЛЬШЕ -
Цековка — это цилиндрическая выемка с плоским дном, обработанная концентрически вокруг сквозно...
ЧИТАТЬ ДАЛЬШЕ -
Посадка с зазором — это состояние сборки, при котором минимальный диаметр отверстия всегда...
ЧИТАТЬ ДАЛЬШЕ
-
Адрес завода
Китай, провинция Цзянсу, г. Наньтун, промышленный парк посёлка Чжаси (к западу от электростанции «Хуанэн»)
-
Телефон
+86-13615235768
+86-15950816906
-
Факс
+86-513-85632766
-
Электронная почта
pan.director@sunwayer.com
Оставайтесь на связи
Если вы не можете найти ответ на свой вопрос, свяжитесь с нашей дружелюбной командой.
Оставайтесь на связи
Авторское право © Nantong Sunway Science and Technology Development Co., Ltd. Все права защищены.
