


 English
 Español

Посадка с зазором — это состояние сборки, при котором минимальный диаметр отверстия всегда...
ЧИТАТЬ ДАЛЬШЕ
Что такое посадка с зазором? Изучите типы, допуски и руководство по обработке с ЧПУ.
Контент
- 1 Основные типы посадок с зазором
- 2 Как система ISO 286 определяет посадку с зазором
- 3 Как обработка на станке с ЧПУ обеспечивает посадку с зазором, которая действительно работает
- 4 Как измерить и проверить посадку с зазором в цеху
- 5 Где зазор имеет наибольшее значение: пресс-формы, штампы и прецизионные инструменты
- 6 Шесть распространенных ошибок при определении и обработке посадок с зазором
- 7 Часто задаваемые вопросы о посадках с зазором
- 7.1 В чем разница между посадкой с зазором, посадкой с натягом и переходной посадкой?
- 7.2 Что означает H7/g6?
- 7.3 Подходит ли посадка с зазором для подшипниковых узлов?
- 7.4 Может ли обрабатывающий центр с ЧПУ напрямую устанавливать зазор H7/g6?
- 7.5 Почему для большинства посадок с зазором используется система «отверстие-основание»?
- 7.6 Какой наименьший зазор следует использовать для скользящей посадки?
- 8 Итог
Посадка с зазором — это состояние сборки, при котором минимальный диаметр отверстия всегда больше максимального диаметра вала. Одним предложением: две сопрягаемые детали разделены гарантированным положительным зазором, поэтому их можно скользить, вращать или соединять вручную без прижимающего усилия. Возьмите направляющее отверстие диаметром 25 мм с допуском H7 (от 0 до 0,021 мм) и валом g6 (от –0,007 до –0,020 мм). Клиренс в худшем случае никогда не бывает отрицательным; оно всегда находится в пределах от 0,007 мм до 0,041 мм.
Посадка с зазором является противоположностью посадки с натягом, когда размер вала намеренно завышен, а детали прижимаются или сжимаются вместе. Они также отличаются от переходных посадок, при которых может возникнуть небольшое перекрытие или небольшой зазор в зависимости от фактически изготовленных размеров. Посадка с зазором требуется, когда проектировщику требуется гарантированное относительное перемещение, легкая сборка и разборка, место для смазочной пленки или запас прочности против теплового расширения и смещения.
Основные типы посадок с зазором
Не все посадки с зазором одинаковы. Величина гарантированного зазора определяет, будет ли соединение иметь свободную посадку при работе или тугую скользящую посадку. В системе ISO на основе отверстий комбинация букв и цифр точно указывает, какой зазор ожидать. В таблице ниже приведены пять посадок с зазорами, которые чаще всего указываются в чертежах станков и спецификациях пресс-форм.
| Тип подгонки | Обозначение ISO | Типовой зазор (30–50 мм) | Основное приложение |
|---|---|---|---|
| Свободная посадка для бега | H11/c11 | 0,12 – 0,36 мм | Сельскохозяйственная техника, длинные валы, детали с плохой соосностью. |
| Свободная беговая посадка | Х9/d9 | 0,07 – 0,17 мм | Электродвигатели, редукторы, подшипники скольжения на умеренных скоростях |
| Легкая посадка для бега | H8/e8 | 0,04 – 0,09 мм | Шпиндели станков, насосы, конвейерные ролики, тихоходные шейки |
| Скользящая посадка | H7/g6 | 0,007 – 0,041 мм | Линейные направляющие, вилки переключения передач, золотники, выталкиватели. |
| Посадочный зазор | H7/h6 | 0 – 0,025 мм | Установочные штифты, установочные кольца, детали, которые должны быть точно расположены |
Когда вы переходите от H11/c11 к H7/g6, как максимальный, так и минимальный зазор уменьшаются. Именно этот сокращающийся зазор превращает свободную, щадящую посадку в точную скользящую посадку. Чем меньше зазор, тем сложнее должен быть процесс обработки.
Как система ISO 286 определяет посадку с зазором
Обозначение H7/g6 содержит всю информацию, необходимую для определения посадки с зазором. Заглавная буква и цифра перед косой чертой описывают отверстие; строчная буква и цифра после косой черты описывают вал. Буква – это фундаментальное отклонение, позиционирующее зону допуска относительно номинального размера. Число представляет собой уровень IT, который определяет ширину зоны допуска.
В системе «дырка-базис» дыра всегда является зоной H, то есть ее нижнее отклонение равно нулю. Затем выбирается буква вала для создания желаемого типа и размера зазора. Вал с зоной «h» дает наименьший положительный зазор; «g», «f», «e», «d» и «c» постепенно увеличивают разрыв. Например, H7/g6 означает отверстие ИТ7, сопряженное с валом ИТ6, основное отклонение которого равно «g».
Уровень IT определяет, какой процесс обработки является реалистичным. В таблице ниже сравниваются распространенные марки IT для номинального размера 30–50 мм. Эти числа взяты из стандартных таблиц основных допусков ISO 286.
| ИТ-класс | Общий допуск (мкм) | Типичный процесс обработки | Используется в |
|---|---|---|---|
| ИТ5 | 11 мкм | Прецизионное шлифование, координатно-расточное сверление | Компоненты манометров, подшипниковые шпиндели |
| IT6 | 16 мкм | Тонкое шлифование, точное развертывание | Скользящая посадка shafts (g6, f6) |
| IT7 | 25 мкм | Развертывание, прецизионное растачивание с ЧПУ | Стандартные совпадающие отверстия (H7) |
| ИТ8 | 39 мкм | Фрезерование с ЧПУ, токарная обработка | Общие обрабатываемые детали |
| ИТ9 | 62 мкм | Стандартная токарная обработка, фрезерование | Свободная посадка для бегаs (H9/d9) |
| ИТ10 – ИТ11 | 100 – 160 мкм | Черновая обработка, сверление | Очень свободный зазор подходит (H11/c11) |
Посадка с зазором H7/g6 25 мм работает следующим образом: размер отверстия H7 составляет от 25 000 до 25,021 мм, а размер вала g6 — от 24,993 до 24,980 мм. Минимальный зазор составляет 25,000 минус 24,993, что составляет 0,007 мм. Максимальный зазор составляет 25,021 минус 24,980, что составляет 0,041 мм. Оба числа положительны, поэтому каждая деталь партии будет собрана с видимым зазором.
Как обработка на станке с ЧПУ обеспечивает посадку с зазором, которая действительно работает
На чертежной доске не создается зазор; он создается станком. Чертеж лишь определяет пределы. Нахождение фактического отверстия и посадки вала в этих пределах зависит от биения шпинделя, точности ШВП, теплового расширения, отклонения инструмента и жесткости станка. Хорошо сконструированный трехосный вертикальный обрабатывающий центр с ЧПУ может выдерживать допуск IT7 для расточенных отверстий и допуск IT6 для шлифованных валов, а это именно то, что требуется для скользящей посадки H7/g6 и H7/f7.
В качестве эталона возьмите высокоскоростной вертикальный обрабатывающий центр Sunway VMC850L. Его чугунная конструкция, прецизионно шлифованные шариковые винты и высокоскоростной шпиндель обеспечивают жесткость, необходимую для многократной обработки отверстий IT7 диаметром 25 мкм. Для трехсменного цеха, производящего направляющие втулки, отверстия для выталкивающих пальцев или корпуса подшипников, практический подход заключается в том, чтобы сначала расточить отверстие, измерить его на станке с помощью прецизионной расточной головки, а затем обработать вал до измеренного значения. Этот метод «спичной обработки» сужает эффективный зазор намного ниже полного диапазона допуска.
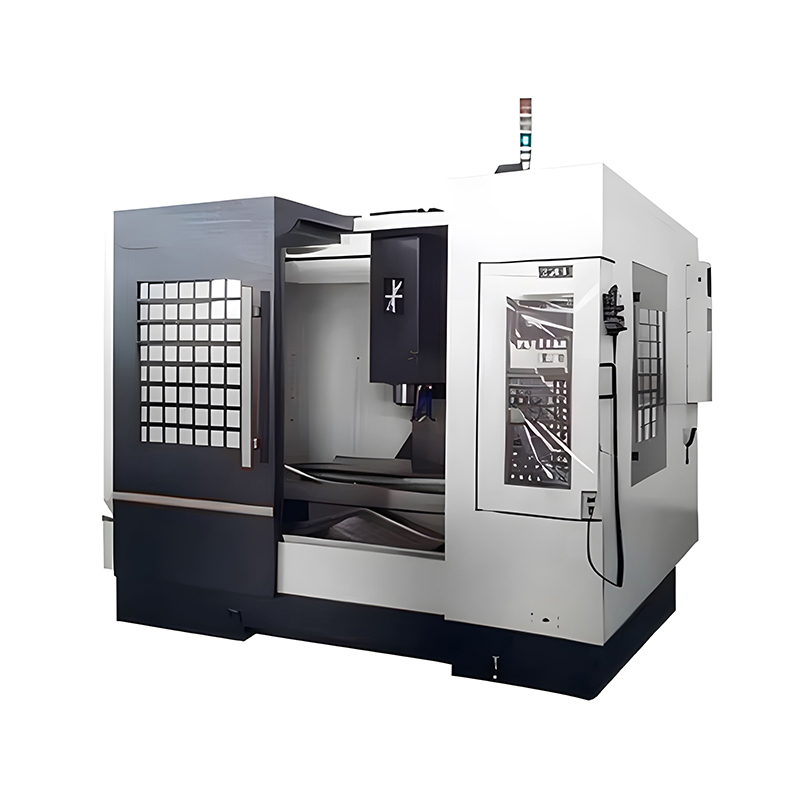 Вертикальный обрабатывающий центр VMC850L для прецизионного растачивания Этот станок идеально подходит для трехсменных цехов, производящих направляющие втулки, отверстия для выталкивающих пальцев или корпуса подшипников. Он позволяет выполнять стыковочную обработку для увеличения эффективного зазора за пределами полного поля допуска. Посмотреть продукт →
Для крупных деталей конструкции, которые не могут разместиться на столе вертикального обрабатывающего центра, та же логика применима и к портальному станку. Удлиненная мостовая конструкция и тяжелая поперечина обеспечивают устойчивость шпинделя при длинных ходах, что очень важно при растачивании глубоких отверстий, которые должны оставаться прямыми и цилиндрическими. Если вы обрабатываете большие рамы или матрицы с отверстиями с зазором, в этом документе вы найдете полезную информацию о процессе. Полное руководство по портальным фрезерным станкам с ЧПУ .
Управление температурным режимом — это часть, которую большинство магазинов недооценивают. Стандарт ISO 286 предполагает базовую температуру 20 °C. Станок, работающий в течение нескольких часов без контроля температуры, может сместить отверстие более чем на весь диапазон допуска IT7. Температура смазочно-охлаждающей жидкости, температура окружающей среды в цеху и даже тепло от руки, держащей микрометр, — все это имеет значение, когда окончательный зазор составляет всего 0,007 мм.
Как измерить и проверить посадку с зазором в цеху
Единственный способ убедиться в правильной посадке с зазором — это измерить реальные детали при контрольной температуре 20 °C. Посадка с зазором может выглядеть идеально на манометре, но не получится при сборке, если игнорировать метод измерения, шероховатость поверхности или температуру. Вот почему механические цеха сочетают прямое измерение с функциональной проверкой годности/непроходимости.
- Измерьте отверстие на трех глубинах и в двух перпендикулярных направлениях с помощью трехточечного внутреннего микрометра или нутромера. Записывайте каждое показание, а не только среднее значение.
- Измерьте вал в тех же относительных положениях с помощью внешнего микрометра. Обратите внимание на конусность и лепестки, которые часто встречаются при шлифовании между центрами.
- Рассчитайте фактический диапазон зазора: минимальный зазор равен минимальному диаметру отверстия минус максимальный диаметр вала; Максимальный зазор равен максимальному диаметру отверстия минус минимальный диаметр вала.
- Проверьте шероховатость поверхности профилометром. Для скользящей посадки типична шероховатость Ra от 0,8 до 1,6 мкм; более шероховатые поверхности уменьшают эффективный зазор, даже если диаметры правильные.
- Выполните пробную сборку на образце детали. Вал должен продвигаться плавно под легким усилием руки, а при скользящей посадке двигаться без слышимого скачкообразного движения.
Для больших корпусов и конструктивных элементов прецизионный портальный станок часто используется как для обработки базовых поверхностей, так и для соблюдения жестких цилиндрических допусков, необходимых для последующих измерений на координатно-измерительной машине. Высокоточный портальный фрезерный станок с ЧПУ Sunway LM1613 создан именно для такого типа работ с крупными деталями, где необходимо соблюдать допуск на положение отверстия и допуск на диаметр отверстия.
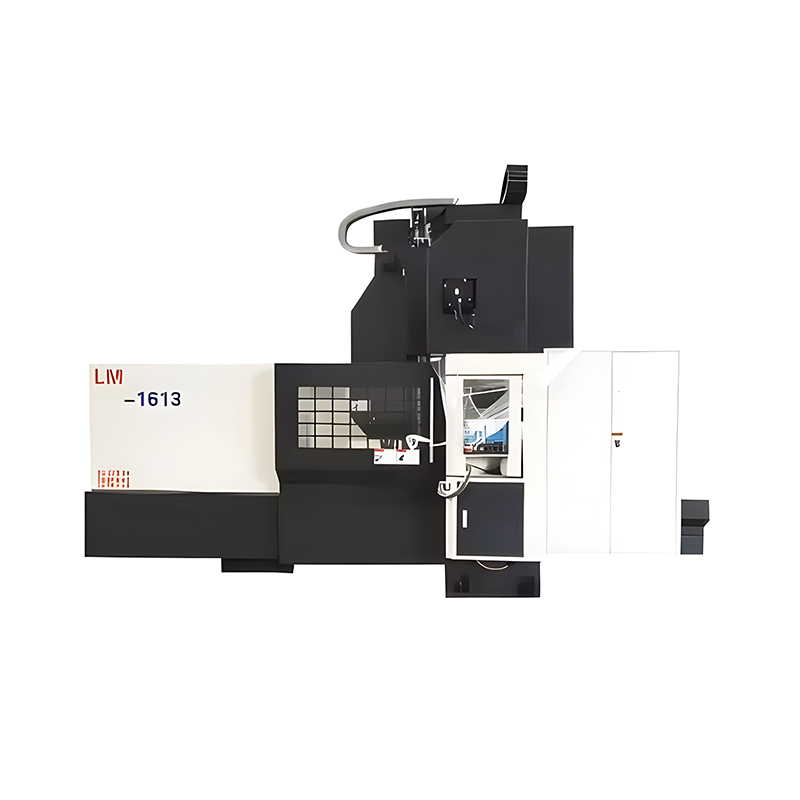 Портальный станок с ЧПУ LM-1613 для изготовления крупных конструктивных деталей Созданный для больших корпусов и конструктивных компонентов, его шпиндель мощностью 22 кВт и точность позиционирования 0,008 мм обеспечивают сохранение как положения отверстия, так и допусков на диаметр для последующего контроля КИМ. Посмотреть продукт →
Когда объем производства оправдывает это, специальные калибры-пробки для отверстий и калибры-защелки для вала обеспечивают самую быструю проверку годности/негодности. Калибр-пробка, рассчитанная на минимальный диаметр отверстия, войдет в каждое приемлемое отверстие; Калибр с защелкой, установленный на максимальный диаметр вала, отбракует любой слишком большой вал. Эта простая пара датчиков предотвращает попадание плохой партии на сборку.
Где зазор имеет наибольшее значение: пресс-формы, штампы и прецизионные инструменты
При производстве пресс-форм и штампов посадка с зазором – это не роскошь; это функциональное требование, которое определяет, будет ли форма открываться, направляться и выталкиваться правильно. В цехе доминируют три приложения.
Направляющие стойки и направляющие втулки
Пара направляющая стойка-втулка в форме использует скользящую посадку, например H7/g6 или немного более свободную H7/f7. Столб должен входить во втулку чисто на всем протяжении хода, даже если форма горячая и пластины термически выросли. Переходная посадка может вызвать раздражение; посадка с натягом сделает открытие формы невозможным. Положительный зазор также сохраняет тонкую масляную пленку, которая предотвращает контакт металла с металлом во время езды на высокой скорости.
Выталкивающие штифты и втулки
Выталкивающие штифты перемещаются внутрь и наружу из полости формы при каждом цикле. Посадка с зазором с контролируемым зазором примерно от 0,008 до 0,025 мм позволяет штифту свободно скользить, сохраняя при этом поддержку формованной детали без заусенцев. Если зазор слишком мал, штифт заедает; если он слишком велик, пластиковый материал заедает зазор, и штифт заклинивает после нескольких тысяч циклов.
Пластины и пуансоны в сборе
Штамповочные штампы основаны на точно контролируемом зазоре между пуансоном и матрицей. Хотя это иногда называют «зазором при резке», по сути, это зазор между двумя компонентами из закаленной стали. Зазор контролирует качество срезанной кромки и напрямую влияет на износ инструмента. Электроэрозионная обработка с проволочной резкой является стандартным процессом изготовления этих высокоточных отверстий, поскольку он создает гладкую, прямую стенку с допуском, обеспечивающим зазор до нескольких микрометров. Например, высокоточный проволочно-отрезной станок с подвижной колонной Sunway DZ653 обеспечивает ту точность позиционирования и размеров, от которой производители штампов зависят при определении зазора пуансона.
 DZ-653 Станок для резки проволоки с зазором в штампе Разработанный для штамповочных штампов, требующих контролируемого зазора штампа, его конструкция с подвижной колонной минимизирует тепловую деформацию и обеспечивает субмикронную точность для длительной посадки с зазором. Посмотреть продукт →
Общим для всех этих применений является то, что посадка с зазором должна выдерживать реальные условия эксплуатации: температуру, износ, смазку и повторяющиеся циклы. Выбор подходящего номинала — это только половина дела; другая половина обрабатывает его на оборудовании, достаточно жестком, чтобы обеспечить допуск на каждой детали.
Шесть распространенных ошибок при определении и обработке посадок с зазором
Большинство ошибок при посадке с зазором не вызваны стандартами конструкции; они вызваны непониманием практических условий, связанных с подгонкой. Вот шесть ошибок, которые чаще всего встречаются в станках с ЧПУ и литейных мастерских.
- Ошибка 1. Выбор скользящей посадки там, где необходима локальная посадка. Скользящая посадка, такая как H7/g6, имеет измеримый минимальный зазор. Если после установки деталь должна оставаться неподвижной, используйте вместо нее зазор H7/h6. Почти нулевой зазор сохраняет деталь центрированной и жесткой.
- Ошибка 2 – Забвение эффекта шероховатости поверхности. Две детали одинакового диаметра, но с разной отделкой поверхности не будут выглядеть одинаково при сборке. Вал Ra 3,2 мкм входит в отверстие Ra 1,6 мкм, эффективно уменьшая зазор и увеличивая трение. Всегда указывайте качество поверхности вместе с посадкой.
- Ошибка 3 – Игнорирование теплового расширения. Вал из стали и корпус из алюминия расширяются с разной скоростью. Посадка, которая плавно скользит при 20 °C, может стать посадкой с натягом при 80 °C. Рассчитайте ожидаемый температурный диапазон, прежде чем окончательно определить класс пригодности.
- Ошибка 4 – Смешение систем «отверстие-основа» и «вал-основание». Если в одном чертеже используются H7/g6, а в другом — G7/h6, магазин должен рассматривать их как совершенно разные. Смешение их в одной сборке приводит к непредусмотренным значениям зазоров и бракованию партий.
- Ошибка 5. Завышение допуска. Увеличение соответствия IT8 до IT5 удваивает затраты на обработку и измерения, но в большинстве случаев дает мало функциональных преимуществ. Увеличение точности на 10 мкм может легко увеличить количество бракованных деталей на стандартном станке с ЧПУ.
- Ошибка 6 – Доверие к изношенному инструменту или нестабильной настройке станка. Биение шпинделя, изогнутое дышло, изношенные направляющие и температурный дрейф — все это выталкивает готовое отверстие за пределы поля допуска. Регулярная проверка биения шпинделя с помощью сертифицированного испытательного стержня — самый быстрый способ защитить посадку с зазором.
Часто задаваемые вопросы о посадках с зазором
В чем разница между посадкой с зазором, посадкой с натягом и переходной посадкой?
При посадке с зазором отверстие всегда больше вала, поэтому в сборе всегда имеется положительный зазор. При посадке с натягом вал всегда больше отверстия, поэтому сборка требует прессования или нагрева. При переходной посадке фактические размеры могут создавать либо небольшой зазор, либо небольшое перекрытие, что означает, что сборка неопределенна с точки зрения зазора и используется для точного центрирования, а не для перемещения.
Что означает H7/g6?
H7/g6 — наиболее распространенный скользящий зазор в системе ISO 286. Отверстие H7 имеет допуск класса IT 7 с нижним отклонением на нуле, а вал g6 имеет допуск класса IT 6, расположенный немного ниже номинального размера. Для диаметра 25 мм отверстие составляет от 25 000 до 25,021 мм, а диаметр вала — от 24,993 до 24,980 мм, что дает зазор от 0,007 до 0,041 мм.
Подходит ли посадка с зазором для подшипниковых узлов?
В большинстве случаев правильная посадка зависит от того, какое кольцо вращается. Во вращающемся внутреннем кольце подшипника обычно используется переходная посадка или посадка с легким натягом на валу для предотвращения проскальзывания, тогда как в неподвижном наружном кольце часто используется посадка с зазором в корпусе. Классическими посадками с зазором, используемыми для подшипников, являются H7/h6, H7/js6 и H7/g6, в зависимости от условий нагрузки и скорости.
Может ли обрабатывающий центр с ЧПУ напрямую устанавливать зазор H7/g6?
Да. Жесткий трехосный вертикальный обрабатывающий центр с ЧПУ с прецизионной расточной головкой или разверткой может обеспечить допуск отверстия IT7 21 мкм на отверстии диаметром 25 мм в нормальных производственных условиях. Сторона вала должна быть отшлифована для соблюдения допуска IT6 13 мкм. Соответствующая обработка, при которой вал шлифуется после измерения отверстия, может уменьшить эффективное отклонение зазора до нескольких микрометров.
Почему для большинства посадок с зазором используется система «отверстие-основание»?
При посадках на основе отверстия сохраняется допуск H с нулевым нижним отклонением, а различные классы валов создают все варианты посадки. Это более экономично, поскольку отверстие можно выполнить с помощью одной стандартной развертки или расточной оправки, а вал можно отшлифовать до разных размеров на одном и том же шлифовальном станке. Посадки на основание вала предусмотрены для случаев, когда вал уже является стандартным приобретенным компонентом, например, шлифованный вал или шейка подшипника.
Какой наименьший зазор следует использовать для скользящей посадки?
Для тонких механических узлов минимальный зазор от 0,005 до 0,010 мм обычно считается практически нижним пределом для скользящей посадки со смазкой. Ниже этого диапазона масляная пленка не может сформироваться надежно, выступы поверхности начинают контактировать, и узел становится чувствительным к изменениям температуры. Посадка H7/g6 с минимальным зазором 0,007 мм при диаметре 25 мм широко признана самой плотной и надежной скользящей посадкой для обычного производства.
Итог
Посадка с зазором эффективна настолько, насколько хороша машина, на которой она производится, и измерительная система, которая ее проверяет. Начните с выбора правильного класса посадки по системе ISO 286, затем выберите процесс обработки, обеспечивающий требуемую степень IT, и, наконец, подтвердите фактический зазор на образцах деталей при 20 °C. Для цехов, работающих с пресс-формами, штампами, корпусами подшипников и конструкционными компонентами, сочетание жесткого вертикального обрабатывающего центра, большого портального станка и прецизионного электроэрозионного станка охватывает практически все сценарии посадки с зазором, встречающиеся в производстве.
Если вы планируете новую линию обработки или вам необходимо заменить оборудование, которое больше не может выдерживать допуск, требуемый вашими отпечатками, свяжитесь с командой инженеров Nantong Sunway для обсуждения технических характеристик машины, стандартных возможностей и конфигураций, соответствующих приложению.
ПРЕДВАРИТЕЛЬНОV:Нет предыдущей статьи
СЛЕДУЮЩИЙ:Что такое термическая обработка? Практическое руководство для станков с ЧПУ и производителей пресс-форм
СЛЕДУЮЩИЙ:Что такое термическая обработка? Практическое руководство для станков с ЧПУ и производителей пресс-форм
Заинтересованы в сотрудничестве или у вас есть вопросы?
Новости
-
-
Термическая обработка — это контролируемый термический процесс, который изменяет механические ...
ЧИТАТЬ ДАЛЬШЕ -
Электроэрозионный станок, также называемый электроэрозионным станком, использует контролируемы...
ЧИТАТЬ ДАЛЬШЕ -
Режущие инструменты используются для преобразования сырья в функциональные детали. Режущ...
ЧИТАТЬ ДАЛЬШЕ -
Станок с ЧПУ может резать, сверлить, фрезеровать, точить, обжигать и придавать форму практ...
ЧИТАТЬ ДАЛЬШЕ -
Что такое 5-осевой станок с ЧПУ? Прямой ответ для владельцев магазинов Представьте себе ...
ЧИТАТЬ ДАЛЬШЕ
-
Адрес завода
Китай, провинция Цзянсу, г. Наньтун, промышленный парк посёлка Чжаси (к западу от электростанции «Хуанэн»)
-
Телефон
+86-13615235768
+86-15950816906
-
Факс
+86-513-85632766
-
Электронная почта
pan.director@sunwayer.com
Оставайтесь на связи
Если вы не можете найти ответ на свой вопрос, свяжитесь с нашей дружелюбной командой.
Оставайтесь на связи
Авторское право © Nantong Sunway Science and Technology Development Co., Ltd. Все права защищены.
