Индивидуальные решения Медлентный провод гантрия EDM Надёжные производители
Mlow Wire EDM типа GANTIPE использует структуру с двумя колоннами (GANTRY), обеспечивая отличную стабильность таблицы и делает ее подходящей для обработки больших заготовков. Его превосходная точность и стабильность делают его широко используемым в аэрокосмической, автомобильной промышленности и других областях, требующих высокой точности обработки.
ООО «Наньтун Санвэй Сайенс энд Технолоджи Девелопмент»
ООО «Наньтун Санвэй Сайенс энд Технолоджи Девелопмент» — это многопрофильное предприятие, специализирующееся на разработке, производстве и продаже оборудования с числовым программным управлением. Расположенное в городе Наньтун провинции Цзянсу, предприятие пользуется преимуществами удобной транспортной логистики и развитой промышленной инфраструктуры.
Основная продукция включает разные серии: обрабатывающие центры с ЧПУ, электроэрозионные копировально-прошивочные станки, высокоскоростные гравировально-фрезерные станки, малые портальные фрезерные станки, электроэрозионные станки с ЧПУ, а также рамные фрезерно-гравировальные станки. Данное оборудование широко применяется в таких отраслях, как производство пресс-форм, обработка точных деталей, металлообработка, автомобильные компоненты, электроника и аэрокосмическая промышленность.
С момента основания компания Санвэй непрерывно увеличивает инвестиции в базовое производство и техническое оснащение. Созданы литейное производство высокого стандарта и цех обработки крупногабаритных конструкционных деталей площадью примерно 10 000 квадратных метров. Внедрены разных передовых станков для шлифования направляющих и точного обрабатывающего оборудования, что обеспечило возможности независимой обработки и сборки — от конструкционных компонентов до готовых станков.
Санвэй неизменно придерживается деловой философии «честность, превосходное качество, добросовестность и инновационное развитие». Компания уделяет первостепенное внимание контролю качества каждого единицы оборудования на этапе производства, строго соблюдает процедуры тестирования и стремится обеспечивать стабильность и надёжность каждой поставляемой продукции. Благодаря стабильной работе и качественному сервису продукция Санвэй заслужила признание клиентов не только в Китае, но и экспортируется в Европу, Америку, Юго-Восточную Азию и другие регионы.
Мы убеждены, что качественная продукция рождается благодаря скрупулёзному накоплению опыта. В перспективе Санвэй продолжит инвестировать в оптимизацию технологий, внедрение интеллектуальных систем управления и разработку индивидуальных решений для клиентов, стремясь стать вашим надёжным партнёром в сфере машиностроения на долгие годы.
Наньтунская компания по развитию науки и технологий Sunway, Ltd.
Медленная проволочная электроэрозионная обработка портального типа, обеспечивающая стабильность при обработке крупных заготовок
Мы производим Поставщики электроэрозионных станков портального типа с медленной проволокой оборудование на нашем заводе в Наньтуне в провинции Цзянсу, где двухстоечная рама удерживает обрабатывающую головку над неподвижным, жестким рабочим столом. Архитектура подходит для штампов, вкладышей в пресс-формы, деталей аэрокосмической конструкции и толстой закаленной инструментальной стали, которая не допускает прогиба стола.
Две модели закрепляют линейку: LM-36 для высокоточной чистовой обработки и LM-53 для тяжелых распилов толстых блоков. Оба построены на основе наших собственных отливок и подготовки направляющих, и оба используют платформу управления, настроенную на интерфейс линии, указанный нашим клиентом.
Сконфигурирован для сверхтонкой контурной работы, где целостность поверхности и точность углов определяют приемочный чертеж. Хорошо подходит для небольших и средних полостей пресс-форм, деталей пуансонов и штампов, а также лент с жестким допуском по радиусу.
Прочная рама и усиленная конструкция колонны позволяют резать толстые и твердые проводящие материалы, в том числе блоки из закаленной инструментальной стали, штампы для штамповки и большие основания пресс-форм, требующие контроля конуса по всей высоте.
Портал несет головку проволоки на жестком мосту, поддерживаемом с обоих концов, поэтому путь нагрузки замыкается через раму, а не консольно опирается на одну колонну. При обработке больших и тяжелых деталей это обеспечивает постоянство геометрии натяжения проволоки на всем протяжении хода.
Жесткость стола при большой нагрузке на заготовку
Сохранение прямолинейности при длительном перемещении
Возможность резки толстого сечения (LM-53)
Возможность тонкой обработки поверхности (LM-36)
Относительный показатель акцента на дизайн для двух кадров, а не измеренный показатель производительности.
Применение Подходит для твердых и проводящих материалов
Вставки для пресс-форм и штампов
Закаленные штампы и вставки для полостей вырезаются после термообработки, что позволяет избежать деформации, возникающей после фрезерования и шлифования тонких стенок.
Штамповочная и прессовая оснастка
Обрезные штампы, пуансоны и формовочные инструменты, где пропил должен оставаться прямым при работе с толстой пластиной.
Детали аэрокосмической и автомобильной промышленности
Жаропрочные сплавы, тонкостенные кронштейны и сложные контуры, где тепловая мощность должна оставаться низкой.
Прецизионные приспособления
Корпуса датчиков, инструментальные пластины и окна для крепления с острыми внутренними углами и краями без заусенцев.
Значение спецификации: что приводит в действие каждая переменная
Выходная мощность медленной электроэрозионной обработки определяется небольшим набором взаимосвязанных переменных. Их совместное прочтение объясняет, почему машина с одним и тем же номиналом выдает разные результаты в разных магазинах.
X / Y / Z путешествие
Устанавливает самый большой блок многоразовых штампов, который рама может покрыть за одну установку; Перебег влияет на конусность резания.
Максимальный вес заготовки
Определяет, поддерживают ли портальное основание и рабочий стол полностью нагруженный блок без отклонения.
Диапазон диаметров проволоки
Тонкая проволока сужает пропил при небольших радиусах; более грубая проволока увеличивает скорость съема толстых участков.
Угол конусности
Определяет достижимую вытяжку для стенок формы и задних углов по высоте блока.
Целевая шероховатость поверхности
Устанавливает количество проходов обрезки и регулирует скорость резки на контуре чистовой обработки.
Точность позиционирования
Фиксируется геометрией рамы, состоянием направляющих и термическим поведением, а затем проверяется при приемке.
Точность, автоматизация и интеграция линий
Наши машины работают на 64-битном центральном процессоре с платформой управления ПЛК промышленного уровня, которая обеспечивает быструю обработку данных во время длительной автоматической резки и многопроходных циклов чистовой обработки. Мы настраиваем контроллер на операционную систему, которую предпочитает наш клиент, включая Mitsubishi, SIEMENS, LNCSYNTEC и Weihong, поэтому интерфейс оператора соответствует существующей практике цеха.
Перенос программы, дистанционная диагностика и автоматическая заправка проволоки оговариваются на этапе заказа, а не дооснащаются, что позволяет избежать неожиданностей при вводе в эксплуатацию.
Проектируйте баланс всей портальной платформы, а не тестируйте одну машину.
Варианты конфигурации, которые мы подтверждаем перед сборкой
В следующей таблице представлены решения, принятые нашими инженерами по применению во время рассмотрения заказа. Он также отображает наш диапазон медленных проводов, поэтому тип рамы соответствует детали, а не стандартному каталогу.
Позиционирование и конфигурация модели портального электроэрозионного станка с медленной проволокой в Sunway
Область конфигурации
Прецизионный класс LM-36
LM-53 Тяжелый режим
Решение, принятое с нами
Основной вид работы
Тонкие контуры, малые радиусы
Толстые блоки, твердая пластина
Высота детали, вес и обозначение отделки
Путь провода
Тонкая проволока, многообрезная
Более грубая проволока, сначала грубая
Целевая ширина реза и скорость удаления
Платформа управления
64-битный ЦП с промышленным ПЛК; Mitsubishi, SIEMENS, LNCSYNTEC или Weihong OS
Существующий язык оператора и вывод CAM
Вспомогательные устройства
Диэлектрическая подача, фильтрация, охладитель и прокладка проводов организованы на каждой площадке.
Планировка помещения, электропитание и дренаж
Интерфейс светильника
Зажимная пластина, выравнивающий блок
Тяжелый комплект зажимов, регулируемые ножки
Метод установки, уже используемый в магазине
Свидетельство о приемке
Пробная резка, отчет о размерах, проверка поверхности
Засвидетельствован или предоставлен образец документации
Место каждого типа рамы в семействе Slow Wire
Портальный тип: фиксированный стол с головкой на мосту, выбранный для обработки больших и тяжелых заготовок, где жесткость стола определяет результат.
Перемещение столбца: передвижная колонна обслуживает длинные детали и несколько станций, не перемещая заготовку. См. раздел «Поставщики электроэрозионной обработки медленной проволоки с подвижной колонной».
Системы из сверхтвердых сплавов для аэрокосмической отрасли: многоосное сверление и платформы ECM для охлаждения отверстий и сложных сплавов, недоступных для резки проволокой.
Производственный контроль и приемка
Собственное литье и механическая обработка конструкций
Высококачественный литейный цех и завод по производству конструкционных деталей площадью около 10 000 м² позволяют нам осуществлять независимую обработку и сборку от отливки до готовой машины.
Ручная подготовка направляющих
Шлифовальные станки для направляющих, а также ручная очистка и притирка выравнивают каждую ось перед тем, как рама будет принята к сборке.
Последовательность проверки
Входная проверка материалов, мониторинг процесса и окончательные испытания оборудования проводятся нашей собственной командой по контролю качества на соответствие внутренним стандартам и международным нормам.
Приемочный разрез
Образец детали вырезается по чертежу и измеряется на предмет размеров, прямолинейности и поверхности перед отправкой, а результаты документируются для файла проекта.
Установка, обслуживание и запасные части
Портальной раме необходим ровный фундамент и стабильная тепловая среда, поэтому наши инструкции по установке охватывают подкладку, выравнивание, прокладку диэлектрика и электропитание до распаковки машины. Мы обеспечиваем руководство установкой на месте или удаленно, обучение операторов и технического обслуживания, а также поддержку пробного производства до тех пор, пока первые детали не будут соответствовать чертежу.
Расходные материалы
Проволока, фильтры, смола и насадки хранятся в качестве оригинальных аксессуаров.
Устранение неполадок
Удаленная видеодиагностика с определенным путем до прибытия на место.
Плановый уход
Графики технического обслуживания и напоминания соответствуют производственному календарю клиента.
Информация, которую мы используем для настройки вашего устройства
Работоспособное предложение следует из детали, а не из прайс-листа. Мы запрашиваем подробную информацию ниже и возвращаем рекомендации по кадрам, конфигурацию управления и вспомогательную область в одном документе.
Чертежи деталей с размерами блоков, весом и самым большим конвертом в одной установке.
Марка материала, твердость и то, происходит ли резка до или после термообработки.
Условные обозначения отделки и допусков, включая пределы радиуса угла и прямолинейность сечения.
Угол конуса и геометрия рельефа необходимы по всей высоте блока.
Предпочтительные диаметры проволоки и ежегодное планирование расходных материалов.
Предпочтительная система управления, программное обеспечение CAM и любой язык управления, используемый в масштабах всего цеха.
Состояние фундамента, доступная мощность, диэлектрическое питание и дренаж в планируемом отсеке.
Способ погрузки, грузоподъемность крана и предполагается ли в дальнейшем автоматизация поддонов.
Формат приемки: предпочтительная часть испытаний, измеренные характеристики и меры контроля.
Вопросы, на которые мы отвечаем перед заказом
Как нам выбрать между LM-36 и LM-53?
LM-36 создан для обеспечения высокой точности контура и качества поверхности пластин малого и среднего размера. Модель LM-53 имеет более тяжелую раму и усиленную конструкцию, необходимую для резки толстых и твердых блоков на высоте без потери прямолинейности. Выбор зависит от веса детали, высоты блока и доминирующего допуска на чертеже.
Может ли система управления соответствовать существующему стандарту нашего цеха?
Да. Наши машины используют 64-битный процессор с платформой ПЛК промышленного уровня, и мы настраиваем операционную систему в соответствии с предпочтениями клиента в компаниях Mitsubishi SIEMENS LNCSYNTEC и Weihong. Язык программирования, вывод постпроцессора и знание оператора определяются при рассмотрении заказа.
Что входит в приемочное испытание?
Наша команда по качеству проводит входной контроль материалов, мониторинг в процессе производства и окончательные испытания оборудования. Для каждого заказа мы согласовываем геометрию образца, измеренные характеристики и форму отчета, чтобы клиент получил документальное подтверждение прямолинейности размеров и состояния поверхности до того, как машина будет выпущена.
Как устанавливается портальная машина в новом отсеке?
Перед поставкой мы проверяем диэлектрическую подачу питания и дренаж для выравнивания фундамента в соответствии с планом площадки, а затем руководим позиционированием и выравниванием на месте или удаленно. Ввод в эксплуатацию заканчивается пробным производством и обучением операторов на реальных заготовках, а не на демонстрационных деталях.
Какое место занимает медленная проволочная электроэрозионная обработка по сравнению с нашим ассортиментом фрезерно-эрозионных станков?
Фрезерование удаляет сыпучий материал; проволочная электроэрозионная обработка обрабатывает закаленные участки, до которых фреза не может добраться без деформации. Наш ассортимент производителей электроэрозионной обработки включает в себя проплавку и сверление небольших отверстий, в то время как производители вертикальных обрабатывающих центров выполняют предыдущую черновую обработку и подготовку электродов. Мы помогаем спланировать последовательность действий, чтобы каждая машина выполняла ту работу, для которой она лучше всего подходит.


 English
 Español

 Посмотреть больше
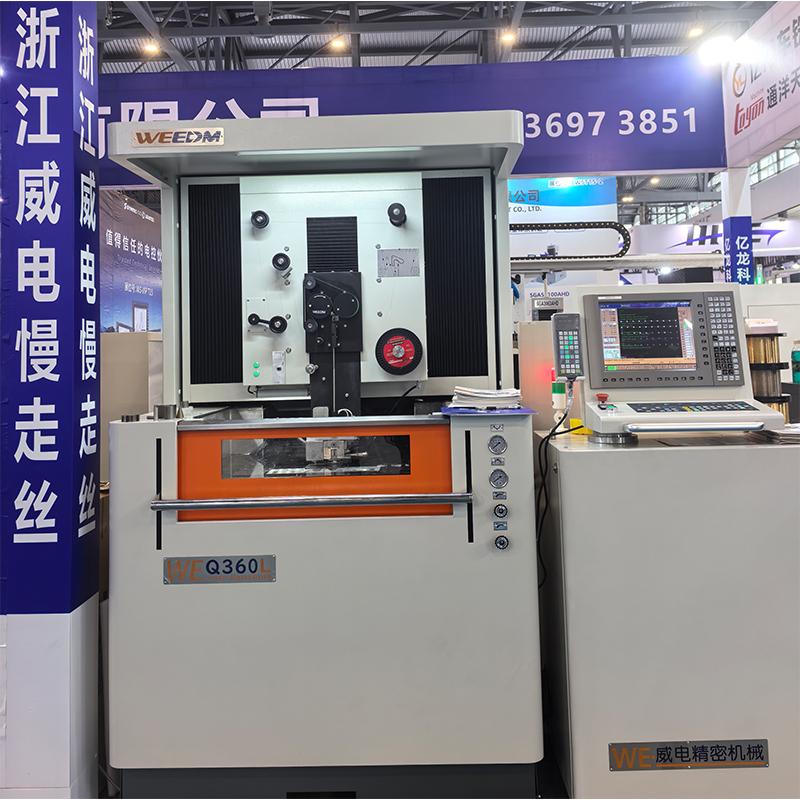
LM-36 Machine Gantry Ganty Gantry Gantry Wire
LM-36 представляет собой высокую среднюю машину GANTY в стиле GANTY, предназначенную для ультраск...
 Посмотреть больше
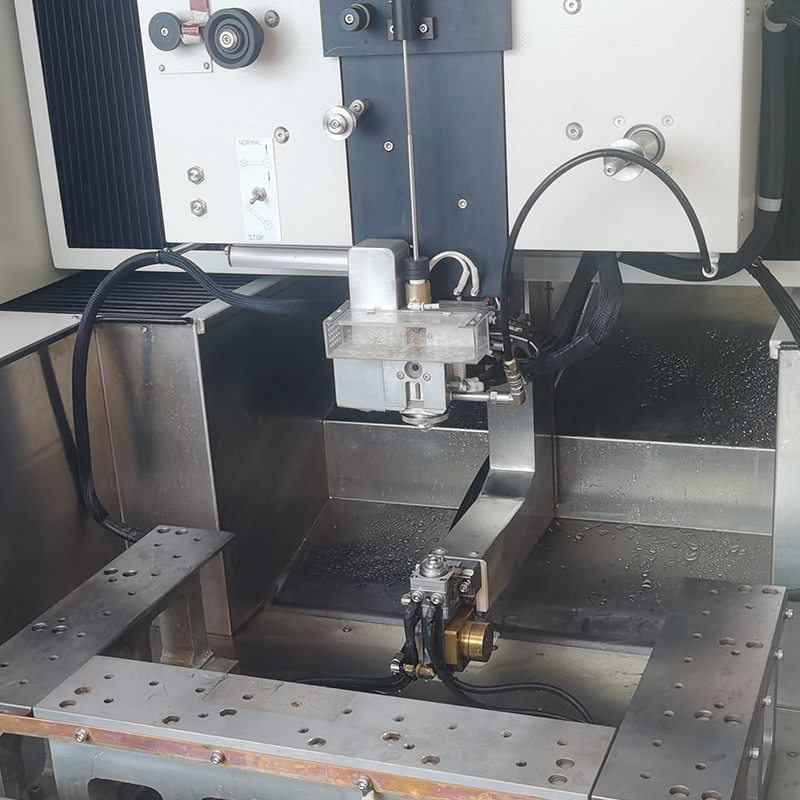
LM-53 тяжелая машина с медленной проводной проводной машиной
LM-53 представляет собой прочную, промышленную промышленную проволочную машину EDM, созданная для...