


 English
 Español

Что на самом деле представляет собой дрель для нарезания резьбы Сверло для нарезания рез...
ЧИТАТЬ ДАЛЬШЕ
Что такое данные в инженерии? Понимание базовых данных, DRF и основ GD&T
Контент
- 1 Формальное определение данных в инженерии
- 2 Datum и Datum Feature: в чем именно разница?
- 3 Базовая система отсчета: как первичные, вторичные и третичные датумы работают вместе
- 4 Почему данные имеют значение при обработке и наладке с ЧПУ
- 5 Как данные используются при проверке и измерении
- 6 Базы в программировании CAD, CAM и ЧПУ: от модели к G-коду
- 7 Лучшие практики выбора опорной точки: советы из цеха
- 8 Распространенные ошибки в данных и их реальные последствия
- 9 Применение базовых данных с помощью подходящего оборудования: обработка, электроэрозионная обработка и крупные детали
- 10 Часто задаваемые вопросы о базах данных в инженерии
- 10.1 Что такое данные простым языком?
- 10.2 В чем разница между базой данных и допуском?
- 10.3 Что такое базовая система отсчета в GD&T?
- 10.4 Сколько базовых данных требуется для детали?
- 10.5 Можно ли использовать отверстие в качестве базового элемента?
- 10.6 Что такое правило 3-2-1 в GD&T?
- 10.7 Почему порядок данных имеет значение?
Вставка штампа поступает на инспекционный стенд. На чертеже нижняя грань указана как базовая точка A, задняя грань как базовая точка B и левая грань как базовая точка C. Каждый карман, отверстие и контур расположены в этой трехплоскостной системе. Фрезерный станок, программист электроэрозионной обработки и инспектор КИМ должны интерпретировать эти три буквы одинаково, поскольку одна и та же деталь перед отправкой пройдет через все три их рабочие станции.
Вот прямой ответ на вопрос «что такое данность в технике»: ДАТУМ – это теоретически точная контрольная точка, линия, плоскость, ось или их комбинация, на основе которых определяются и проверяются расположение, ориентация и форма изготовленных элементов. . Это согласованная нулевая точка для всех измерений. Базовые значения являются основой для определения геометрических размеров и допусков (GD&T), а лежащие в их основе принципы документированы в таких стандартах, как ASME Y14.5-2018 и ISO 5459. Выберите правильную базу, и обработка, проверка и сборка останутся согласованными. Выбирайте его неправильно, и хорошие детали будут отвергнуты, а дефектные уйдут дальше.
Формальное определение данных в инженерии
С формальной инженерной точки зрения, данные не являются физическим объектом. Это теоретически идеальная плоскость, линия, точка или ось, которая служит ориентиром для поиска других объектов. Физический элемент той части, которая создает опорный элемент, называется опорным элементом. Поскольку каждая реальная поверхность имеет шероховатость и погрешность формы, базовая точка на уровне чертежа реализуется путем размещения базового элемента на имитаторе базового элемента: прецизионная поверхностная пластина, калибрующий штифт, патрон, оправка или поверхность приспособления, которая имеет точность с гораздо меньшим допуском, чем сама деталь.
Понимание различных форм базовых данных является первым шагом к правильному чтению любого чертежа GD&T. В таблице ниже приведены четыре распространенные формы данных и то, как они применяются на практике.
| Базовая форма | Создано | Типичные применения |
|---|---|---|
| Базовая плоскость | Прецизионная плоская поверхность, например, поверхностная пластина, стол станка или крепежная пластина. | Монтажные основания, фланцы корпуса, контрольные поверхности для механической обработки и контроля. |
| Базовая ось | Прецизионное отверстие, контактирующее с оправкой, разжимной цангой или калибрующим штифтом. | Цилиндрические детали, вращающиеся валы, расположение отверстий по центру отверстия. |
| Базовая линия | Линия контакта между цилиндром и клиновидным блоком или между двумя плоскостями | Длинные призматические детали, профили из листового металла, элементы с направляющими кромками |
| Базовая точка | Прецизионное конусное седло, шаровая или сферическая опора | Сферическое позиционирование, оптические компоненты, ссылки на инструменты |
Datum и Datum Feature: в чем именно разница?
Новые инженеры часто используют понятия «базовая точка» и «базовый элемент» как взаимозаменяемые, и это вызывает настоящие споры между механической обработкой и контролем. База данных — это теоретическая ссылка, показанная в рамке управления функцией. Базовый элемент — это реальный физический элемент той части, к которой вы можете прикоснуться пальцами или щупом. Между ними находится симулятор базового элемента: элемент приспособления, машины или измерительного устройства, который контактирует с базовым элементом и превращает несовершенную поверхность в полезный эталон.
Возьмем корпус двигателя, на нижней стороне которого обозначена точка А. Реальная поверхность содержит шероховатости, волнистость и погрешности плоскостности. Когда его кладут на гранитную плиту, нагрузку несут только три самые высокие точки. Плоскость, проходящая через эти высокие точки, является базовой плоскостью. Вот почему форма базового элемента должна контролироваться : волнистая поверхность приводит к смещению исходной точки и нестабильным измерениям, независимо от того, насколько точна остальная часть детали.
- Базовые данные: теоретические, точные и определенные только на чертеже.
- Базовый элемент: фактическая поверхность, отверстие, паз или кромка обрабатываемой детали.
- Имитатор базового элемента: пластина, калибрующий штифт, оправка, патрон или клиновидный блок, который контактирует с базовым элементом.
Базовая система отсчета: как первичные, вторичные и третичные датумы работают вместе
Одна база данных ограничивает только часть шести степеней свободы компонента: три перемещения по осям X, Y и Z и три вращения вокруг этих осей. Чтобы полностью найти деталь, GD&T использует базовую систему отсчета, или DRF, построенную из трех взаимно перпендикулярных базовых плоскостей. Порядок приоритетов записывается непосредственно в кадре управления функциями. : первая буква — это первичная база данных, вторая буква — вторичная база данных, а третья буква — третичная база данных.
Классическое правило 3-2-1 позволяет легко это представить. Первичная база касается детали в трех точках и удаляет три степени свободы. Вторичная база данных касается в двух точках и удаляет еще две. Третичное данное касается в одной точке и удаляет последнюю. Вот почему нижняя грань, одна длинная боковая грань и одна короткая торцевая грань являются стандартной схемой привязки призматических компонентов.
| Уровень | Контактные лица | Степени свободы удалены | Типичная особенность |
|---|---|---|---|
| Первичная база данных | 3 | Два вращения и один перевод | Нижняя грань или самая большая функциональная грань |
| Вторичная база данных | 2 | Одно вращение и один перевод | Задняя грань или самая длинная боковая грань |
| Третичный датум | 1 | Один перевод | Короткая боковая грань или торцевая грань |
Почему данные имеют значение при обработке и наладке с ЧПУ
Точность обработки — это, по сути, способность вырезать элементы там, где они должны быть, как указано в чертеже, и это проблема исходных данных. Прежде чем инструмент начнет двигаться, оператор или крепежное приспособление должны установить ту же базовую связь, которую определил проектировщик. На вертикальном обрабатывающем центре с ЧПУ это обычно означает выравнивание детали по прецизионно обработанным опорным кромкам, использование цикла измерения или установку ее на сертифицированное приспособление. Смещение детали, обычно G54 в программах G-кода, сохраняет местоположение начала координат детали в системе координат станка.
Риск возникает, когда обработка и проектирование используют разные ссылки. Если размеры чертежа взяты из базовой точки A, обработанной грани, но оператор устанавливает начало координат на необработанной отлитой кромке, каждый элемент наследует вариацию этой отлитой кромки. Позиционная толерантность 0,05 мм может быть полностью поглощено ошибкой исходных данных 0,2 мм . Вот почему опытные мастерские сначала обрабатывают базовые элементы при маршрутизации, а затем используют их в качестве ориентира для всех чистовых фрезерования, сверления и растачивания.
Стабильная платформа станка позволяет повторять данные от первой до тысячной части. Высокая повторяемость требует жесткого шпинделя, термостойких отливок и точно отшлифованного рабочего стола. Это характеристики, заложенные в высокоскоростном трехосном вертикальном обрабатывающем центре с ЧПУ VMC850L, который предназначен для фрезерования прецизионных деталей с высокой повторяемостью в пресс-формах, штампах, автомобилестроении и общей металлообработке.
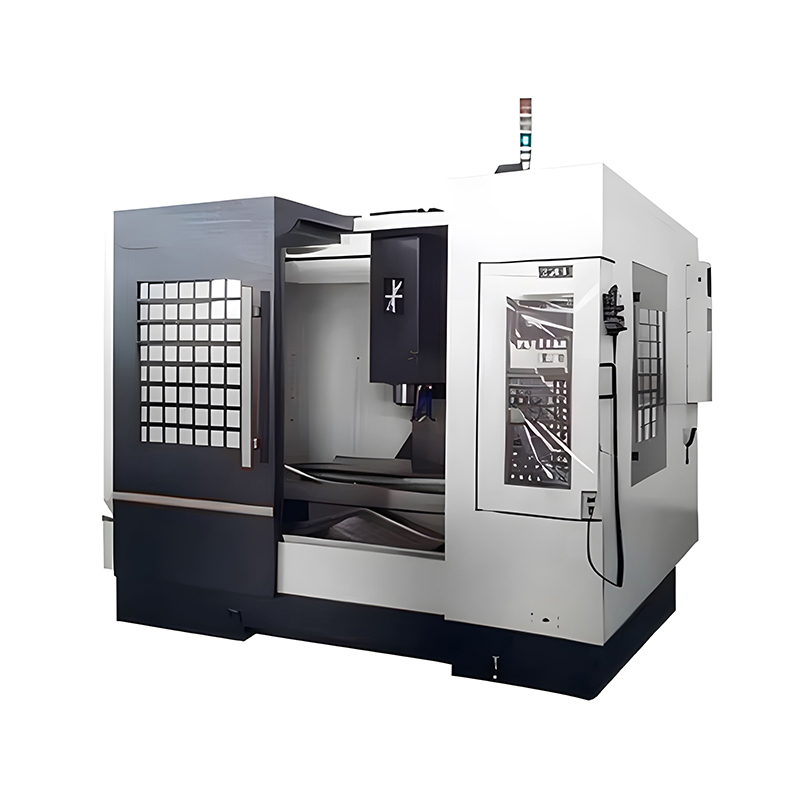 VMC850L Высокоскоростной 3-осевой вертикальный обрабатывающий центр с ЧПУ Жесткий шпиндель и устойчивая платформа станка VMC850L обеспечивают высокую повторяемость, что делает его надежным выбором для создания базовых данных, которые остаются неизменными от первой детали до массового производства. Посмотреть продукт →
Как данные используются при проверке и измерении
Осмотр меняет вопрос обработки. Вместо того, чтобы устанавливать базу для вырезания элементов, инспектор устанавливает базу для измерения элементов. На координатно-измерительной машине деталь выравнивается путем измерения базовых элементов. Программное обеспечение строит базовые плоскости и оси, создает базовую систему отсчета, а затем сообщает о каждой измеренной функции относительно этой системы координат. Измеренное значение местоположения отверстия не имеет смысла без опорной рамки позади него.
Жесткое измерение следует той же философии без программного обеспечения. Деталь прижимается к поверхностной пластине, V-образным блокам или специальному приспособлению, содержащему имитаторы базовых элементов, и инспектор производит измерения с помощью высотомеров, циферблатных индикаторов и штифтов. Результат проверки полностью зависит от того, как моделируется каждый базовый элемент, поэтому последовательность базовых элементов на чертеже должна быть точно воспроизведена. Когда эта последовательность меняется между настройкой станка и программой КИМ, два метода проверки могут не совпадать, даже если кажется, что оба соответствуют чертежу.
| Метод | Как устанавливается датум | Практический диапазон точности |
|---|---|---|
| ШМ | Измеряет характеристики исходных данных и математически строит плоскости и оси. | От 0,5 до 5 микрометров, в зависимости от станка, датчика и окружающей среды, при этом производительность станка проверяется по стандарту ISO 10360. |
| Поверхностная пластина с указателем высоты | Прецизионная гранитная плита действует как основной имитатор плоскости. | От 2 до 10 микрометров, в зависимости от качества калибра и навыков оператора. |
| Специальный жесткий датчик | Обработанное приспособление полностью повторяет базовую систему отсчета. | Ограничено точностью обработки приспособления и износом с течением времени. |
Базы в программировании CAD, CAM и ЧПУ: от модели к G-коду
Дизайнеры создают опорные плоскости в программном обеспечении САПР для определения эскизов, элементов и ограничений сборки. Эти плоскости играют точно такую же роль, как и исходные данные: они придают каждому элементу однозначный геометрический дом. Затем программист CAM преобразует модель CAD в траектории движения инструмента, при этом начало системы координат CAM должно совпадать со схемой опорных точек на чертеже. Когда программа публикуется и загружается на станок, смещение детали G54 сдвигает исходное положение станка к этому исходному отсчету.
Чистый рабочий процесс для цехов с ЧПУ прост: используйте первичную базовую грань для начала координат Z, вторичную базовую грань для начала координат X или Y и третичную базовую грань для оставшейся оси. Сохраняйте исходную точку CAM идентичной исходной точке проверки. Если эти три начала не совпадают, деталь может быть обработана идеально и все равно не пройти проверку, поскольку система координат измерения повернута относительно системы координат обработки.
Лучшие практики выбора опорной точки: советы из цеха
Каждое исходное решение представляет собой компромисс между функцией проектирования, доступом к производству и повторяемостью контроля. Приведенные ниже правила предотвращают большинство ошибок, связанных с базовыми данными, которые наблюдаются в цехах пресс-форм, штампов и прецизионной механической обработки.
- В первую очередь выбирайте функциональные поверхности. Базовые элементы должны имитировать расположение или сопряжение детали при окончательной сборке.
- В качестве первичной базы отдавайте предпочтение большим, жестким, обработанным поверхностям. Большая площадь поверхности обеспечивает стабильную посадку и снижает чувствительность к местным дефектам.
- Обработайте базовые элементы на ранней стадии операции. Завершите справочные грани, прежде чем вырезать элементы, расположенные от них.
- Сохраняйте одну базовую схему от проектирования до проверки. Не меняйте порядок букв, чтобы облегчить измерение.
- Управляйте формой базового элемента. Допуски плоскостности и перпендикулярности напрямую контролируют величину смещения базовой точки.
- Используйте доступные функции. Базовый элемент должен быть доступен для настройки станка, приспособления и датчика КИМ.
- Избегайте гибких элементов в качестве базовых. Тонкие стены, края листового металла и длинные неподдерживаемые пролеты создают нестабильные ссылки.
- Подтвердите заранее. Измерьте первое изделие и сравните исходные данные, полученные на станке и на КИМ, прежде чем приступить к полноценному производству.
Распространенные ошибки в данных и их реальные последствия
Большинство проблем с качеством, связанных с исходными данными, не вызваны плохой обработкой. Они вызваны неоднозначными, непрактичными или противоречивыми определениями данных. В этой таблице перечислены неисправности, наиболее часто встречающиеся при точной механической обработке и изготовлении пресс-форм.
| Ошибка | Последствие | Коррекция |
|---|---|---|
| Использование необработанной литой или кованой поверхности в качестве основной базы. | Нестабильная посадка и большие отклонения в каждом обрабатываемом элементе. | Обработайте базовую поверхность перед чистовыми операциями |
| Изменение порядка базовых элементов во время проверки | Детали, отклоненные КИМ, но принятые по жесткому калибру, или наоборот. | Сохраняйте ту же последовательность базовых точек на чертеже, приспособлении и программе КИМ. |
| Нет контроля формы базового элемента | Смещение исходной точки варьируется от детали к детали | Добавьте допуски на плоскостность и перпендикулярность к базовому элементу. |
| Использование тонкой стены или кромки листового металла в качестве точки отсчета. | Измеренное изменение, вызванное упругим прогибом | Переместите опорную точку или придайте жесткость элементу |
| Несовпадение начала координат CAM с базами чертежа. | Детали обработаны правильного размера, но в неправильном положении | Выровняйте систему координат CAM по базовой системе координат. |
Применение базовых данных с помощью подходящего оборудования: обработка, электроэрозионная обработка и крупные детали
Различные производственные процессы интерпретируют исходные данные по-своему, но принцип остается тем же: электрод, заготовка и готовая полость должны использовать одну систему отсчета. При электроэрозионном станке электрод располагается относительно исходных кромок заготовки. Если эти исходные края не являются квадратными, плоскими и чистыми, положение полости будет смещаться, даже если сам электрод идеален. В литейных цехах компактный и точный вырубной станок, такой как небольшой электроэрозионный станок с ЧПУ CNC430 для изготовления металлических форм, помогает операторам быстро и повторяемо устанавливать начало координат электрода на основе исходных характеристик заготовки.
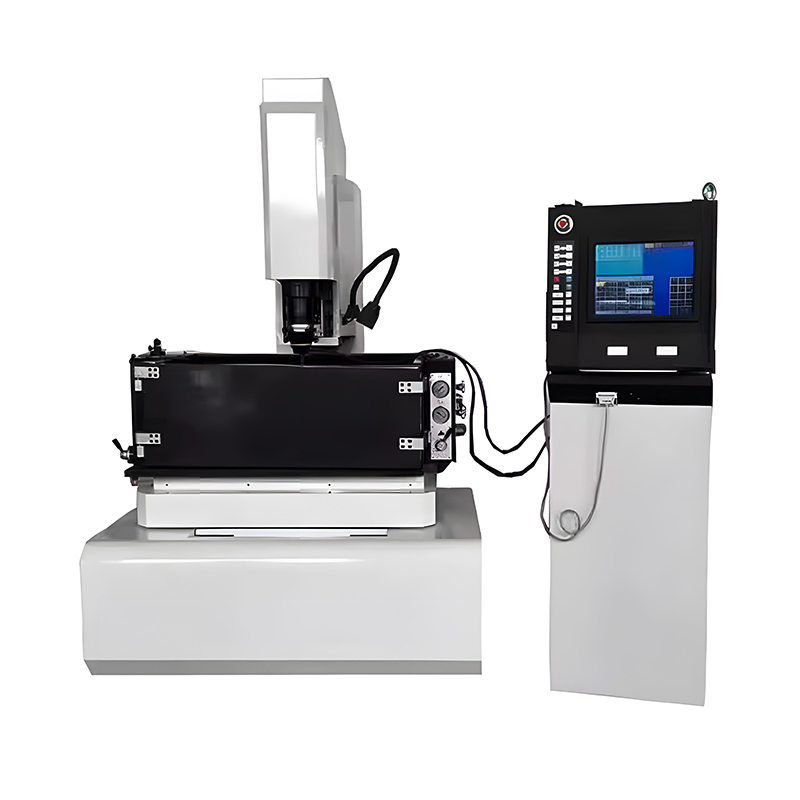 Малый электроэрозионный станок с ЧПУ CNC-430 для изготовления пресс-форм Этот компактный электроэрозионный станок помогает операторам быстро устанавливать начало координат электрода по базовым характеристикам заготовки, обеспечивая точное расположение полостей при мелкосерийном производстве пресс-форм и штампов. Посмотреть продукт →
Большие пластины и заготовки размером с портал добавляют еще одно ограничение. Деталь весом в несколько тонн может иметь базовые грани, расположенные на расстоянии нескольких метров друг от друга, и конструкция станка должна поддерживать взаимосвязь между этими гранями и фрезой. Портальные фрезерные станки с широким ходом и жесткой рамой минимизируют геометрическую ошибку между базовой поверхностью и обрабатываемым элементом. Высокоточный фрезерный портальный станок с ЧПУ по металлу LM1613 предназначен именно для таких критически важных работ с крупными деталями, его конструкция рассчитана на сохранение точности при больших перемещениях.
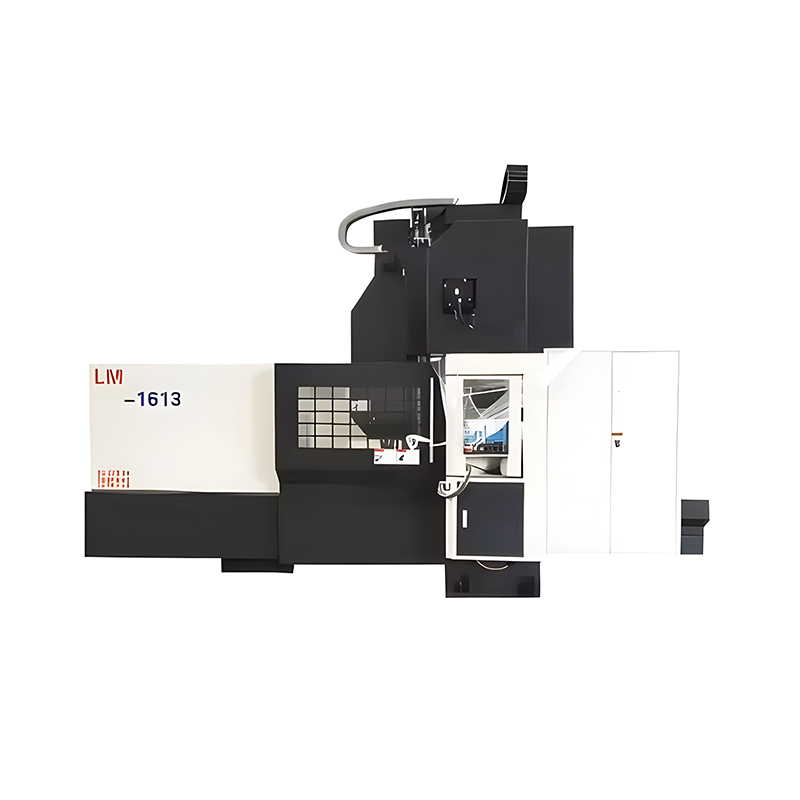 Высокоточный портальный фрезерный станок с ЧПУ LM-1613 Жесткая портальная конструкция и большой ход LM-1613 сводят к минимуму геометрическую ошибку между базовыми поверхностями и фрезой, что делает его идеальным для обработки больших заготовок, для которых важна исходная точка. Посмотреть продукт →
Для читателей, работающих с полостями форм и закаленными материалами, практический обзор EDM объясняет, как выпускная обработка вписывается в производственный процесс на основе базовых данных. Какой бы процесс вы ни выбрали, на первом месте находятся данные: обрабатывайте их, защищайте и измеряйте на их основе.
Часто задаваемые вопросы о базах данных в инженерии
Что такое данные простым языком?
База — это фиксированная, теоретически точная опорная точка, линия, плоскость или ось, используемая для измерения и определения местоположения всего остального на детали. Думайте об этом как о стартовой линии на линейке: каждое измерение начинается с этой линии, и все, кто измеряет одну и ту же часть, используют одну и ту же линию.
В чем разница между базой данных и допуском?
База — это ссылка, а допуск — это допустимое отклонение от этой ссылки. Например, центр отверстия может располагаться на расстоянии 10 мм от базовой точки B с позиционным допуском 0,2 мм. База определяет, где должно быть отверстие, а допуск определяет, насколько далеко от этого идеального места оно может фактически оказаться.
Что такое базовая система отсчета в GD&T?
Базовая система отсчета — это система координат, состоящая из трех взаимно перпендикулярных плоскостей, установленных первичными, вторичными и третичными базовыми элементами в указанном порядке приоритета. DRF ограничивает шесть степеней свободы жесткой детали, чтобы каждый элемент можно было измерить с помощью одной уникальной системы отсчета.
Сколько базовых данных требуется для детали?
Это зависит от геометрии и конструктивной функции. Для плоской пластины может потребоваться только одна основная базовая плоскость. Для прямоугольной призматической детали обычно требуется три опорные точки по схеме 3-2-1. Для цилиндрической детали обычно требуется базовая ось и базовая плоскость для определения торца. Используйте столько базовых данных, сколько необходимо чертежу, чтобы устранить неоднозначность, и не более того.
Можно ли использовать отверстие в качестве базового элемента?
Да. Отверстие является одним из наиболее распространенных базовых элементов цилиндрических деталей. Базовая ось устанавливается путем вставки прецизионной оправки, разжимной цанги или калибрующего штифта в отверстие. Базы отверстий широко используются для валов, колец, шкивов и любых деталей, которые собираются на шпинделе или направляющей.
Что такое правило 3-2-1 в GD&T?
Правило 3-2-1 объясняет, как устанавливается базовая система отсчета: первичная база контактирует с деталью в трех точках, вторичная база в двух точках и третичная база в одной точке. Эти шесть точек контакта ограничивают все шесть степеней свободы жесткой детали, три перемещения и три вращения.
Почему порядок данных имеет значение?
Приказ сообщает машинисту и инспектору, какие характеристики следует ограничить в первую очередь. Первичная база удаляет большинство степеней свободы и устанавливает доминирующую ориентацию детали. Если вы поменяете порядок, деталь будет располагаться в пространстве по-другому, а измерения критических характеристик сместятся, даже если сама деталь не изменилась.
Базы данных не являются абстрактной темой GD&T, предназначенной для чертежного бюро. Они являются операционной реальностью для каждого цеха, который фрезерует, измеряет и собирает детали, поскольку они решают, куда идти инструмент, куда идти щуп и где в конечном итоге будет находиться деталь при сборке.
Прежде чем резать металл на новой детали, потратьте десять дополнительных минут на просмотр базовой схемы с инженером-технологом. Если вы выбираете новое оборудование и вам нужен станок, способный сохранять жесткую связь между базовыми объектами в течение длительных циклов, расскажите нам о своей детали и требованиях к чертежам на странице страница контактов , и Sunway поможет вам найти конфигурацию машины, соответствующую вашим требованиям к данным и допускам.
ПРЕДВАРИТЕЛЬНОV:Что такое Дебурр? Полное руководство по методам удаления заусенцев при обработке на станках с ЧПУ.
СЛЕДУЮЩИЙ:Что такое цековка? Полное руководство по отверстиям с плоским дном и механической обработке
СЛЕДУЮЩИЙ:Что такое цековка? Полное руководство по отверстиям с плоским дном и механической обработке
Заинтересованы в сотрудничестве или у вас есть вопросы?
Новости
-
-
Концевая фреза — это вращающийся режущий инструмент, который удаляет материал режущими кромкам...
ЧИТАТЬ ДАЛЬШЕ -
Сначала прямой ответ: снять заусенцы означает удалить заусенец, тонкий выступ деформированного...
ЧИТАТЬ ДАЛЬШЕ -
Вставка штампа поступает на инспекционный стенд. На чертеже нижняя грань указана как базовая т...
ЧИТАТЬ ДАЛЬШЕ -
Цековка — это цилиндрическая выемка с плоским дном, обработанная концентрически вокруг сквозно...
ЧИТАТЬ ДАЛЬШЕ -
Посадка с зазором — это состояние сборки, при котором минимальный диаметр отверстия всегда...
ЧИТАТЬ ДАЛЬШЕ
-
Адрес завода
Китай, провинция Цзянсу, г. Наньтун, промышленный парк посёлка Чжаси (к западу от электростанции «Хуанэн»)
-
Телефон
+86-13615235768
+86-15950816906
-
Факс
+86-513-85632766
-
Электронная почта
pan.director@sunwayer.com
Оставайтесь на связи
Если вы не можете найти ответ на свой вопрос, свяжитесь с нашей дружелюбной командой.
Оставайтесь на связи
Авторское право © Nantong Sunway Science and Technology Development Co., Ltd. Все права защищены.
