


 English
 Español

Что на самом деле представляет собой дрель для нарезания резьбы Сверло для нарезания рез...
ЧИТАТЬ ДАЛЬШЕ
Что такое нарезное сверло? Размеры, формулы и практическое руководство для цехов
Контент
- 1 Что на самом деле представляет собой дрель для нарезания резьбы
- 2 Почему процент вовлеченности потока решает все
- 3 Как рассчитать размер нарезающего сверла за десять секунд
- 4 Общие размеры сверл для нарезания резьбы с первого взгляда
- 5 Для резки и формовки метчиков используются разные сверла
- 6 Поведение материала: алюминий, нержавеющая сталь, чугун, титан.
- 7 Нарезание резьбы на станке с ЧПУ: числа, которые должны совпадать
- 8 Когда сломался кран: вытащить его, не разбирая деталь
- 9 Твердые сплавы и кромки отверстий без заусенцев
- 10 Выявление ошибок при сверлении, которые отображаются в отчете о скрапировании
- 11 Что проверить перед покупкой оснастки или нового станка
- 12 Часто задаваемые вопросы о сверлах для нарезания резьбы
- 12.1 Сверло для нарезания резьбы — это то же самое, что сверло для метчика?
- 12.2 Какой размер сверла мне нужен для М8?
- 12.3 Могу ли я использовать любую дрель для нарезания резьбы в качестве сверла для нарезания резьбы?
- 12.4 Как проверить, подходит ли отверстие по размеру?
- 12.5 Что произойдет, если отверстие для смесителя окажется слишком большим?
- 12.6 Можно ли нарезать закаленную сталь?
- 12.7 Почему кран визжит перед тем, как его сломают?
Что на самом деле представляет собой дрель для нарезания резьбы
Сверло для нарезания резьбы — это сверло, которое открывает отверстие, которое метчик позже нарежет в резьбу. Его диаметр намеренно меньше внешнего диаметра готовой резьбы, поскольку для врезания метчика требуется материал стенки. Сверло для нарезания резьбы М10х1,5. 8,5 мм, а не 10 мм . Сверлите 10 мм и кран снимать нечего; опуститесь намного ниже 8,5 мм, и метчик должен оттолкнуть слишком много металла, крутящий момент увеличится, и инструмент сломается.
В цехах этот термин имеет два значения, и их смешение приводит к получению настоящего брака. Первое значение, которое используется в таблицах сверл для нарезания резьбы, — это пилотное сверло, которое подготавливает отверстие для нарезания резьбы. Второе значение проявляется в каталогах инструментов и спецификациях станков, где «нарезающее сверло» может описывать секцию сверла комбинированного инструмента для сверления и метчика или сверло, используемое внутри насадки для нарезания резьбы. Когда кто-то спрашивает, что такое сверло для метчика, ответ почти всегда первый: калибровочное сверло, подходящее к метчику.
Полезная мысленная картина: нить — это треугольник, намотанный на стенку отверстия. Примерно четверть высоты треугольника удаляется рифлеными канавками при стандартной 75-процентной резьбе, а оставшаяся форма отверстия — это то, что оставляет после себя нарезающее сверло. Измените диаметр сверла, и вы измените форму каждого гребня резьбы в детали.
Почему процент вовлеченности потока решает все
Зацепление резьбы — это процент полной высоты резьбы, который фактически образуется между стенкой отверстия и основным диаметром. Стандартные таблицы для нарезания резьбы предназначены примерно 75 процентов вовлеченности . Это число не является священным, и опыт дает понимание компромисса.
- 75 процентов вовлеченности gives strong threads with a comfortable margin on torque.
- Снижение степени зацепления до 50 процентов заметно снижает крутящий момент нарезания резьбы, а технические руководства производителей метчиков обычно сообщают, что увеличение степени зацепления с 75 до 50 процентов может увеличить срок службы метчиков в несколько раз.
- При превышении 85 процентов возникают сломанные метчики и заеденная резьба, особенно в нержавеющей стали и титане.
Продолжительность взаимодействия имеет такое же значение, как и процент вовлеченности. Широко используемое эмпирическое правило, повторяемое в обычных справочниках по механическим цехам, заключается в том, что длина резьбы составляет около В 1,5 раза больше номинального диаметра в стали приближается к полной прочности болта, в то время как алюминий и более мягкие сплавы требуют, чтобы диаметр был примерно в 2–2,5 раза больше. Другими словами, неглубокая, но правильная резьба лучше, чем глубокая резьба, нарезанная неправильным сверлом.
Как рассчитать размер нарезающего сверла за десять секунд
Классические формулы представлены в «Справочнике машиностроения» и почти в каталоге каждого производителя метчиков, и их достаточно быстро использовать на машине, не открывая таблицу.
Метрическая резьба
Диаметр нарезающего сверла в миллиметрах равен номинальному диаметру минус шаг. M12 x 1,75 дает 12 минус 1,75, или 10,25 мм , которое на диаграммах округлено до 10,2 мм. М6 х 1,0 дает 5,0 мм. М16 х 2,0 дает 14,0 мм. Формула также раскрывает распространенную ошибку: для резьбы с мелким шагом требуется сверло большего размера, чем для резьбы с крупным шагом того же номинального размера. М12 х 1,25 занимает 10,75 мм, а не 10,2 мм.
Унифицированная и дюймовая резьба
Диаметр нарезающего сверла в дюймах равен большому диаметру минус единица, деленная на число витков на дюйм. Резьба 3/8-16 дает 0,375 минус 0,0625, или 0,3125 дюйма, что составляет ровно 5/16 дюйма. . Резьба 1/4-20 дает 0,200 дюйма, а ближайшее стандартное сверло — номер 7 на 0,201 дюйма. Резьба 1/2-13 дает 0,423 дюйма, а сверло 27/64 дюйма - 0,4219 дюйма.
Одно практическое правило, когда теоретическое значение не соответствует ни одному сверлу в шкафу: округлите до следующего доступного размера, а не в меньшую сторону. Отверстие размером в несколько сотых миллиметра требует небольшого вмешательства. Небольшое отверстие требует метчиков, времени, а иногда и всей детали.
Общие размеры сверл для нарезания резьбы с первого взгляда
| Тема | Нарезающее сверло (нарезной метчик) | Нарезное сверло (формовочный метчик) |
|---|---|---|
| М3 х 0,5 | 2,5 мм | 2,8 мм |
| М4 х 0,7 | 3,3 мм | 3,65 мм |
| М5 х 0,8 | 4,2 мм | 4,6 мм |
| М6 х 1,0 | 5,0 мм | 5,5 мм |
| М8 х 1,25 | 6,8 мм | 7,4 мм |
| М10 х 1,5 | 8,5 мм | 9,25 мм |
| М12 х 1,75 | 10,2 мм | 11,1 мм |
| 1/4-20 UNC | № 7 (0,201 дюйма) | № 1 (0,228 дюйма) |
| 3/8-16 UNC | 5/16 дюйма (0,3125 дюйма) | Q (0,332 дюйма) |
Для резки и формовки метчиков используются разные сверла
Режущий кран удаляет материал. Формовочный метчик, также называемый накатным метчиком, проталкивает материал в профиль резьбы без образования стружки. Это единственное отличие меняет шаг резьбы примерно на половину шага резьбового сверла, поэтому одно и то же отверстие М8 составляет 6,8 мм для режущего метчика и около 7,4 мм для формовочного метчика.
Формовочные метчики приносят реальные преимущества: отсутствие проблем с эвакуацией стружки из глухих отверстий, более сильный поток зерен в резьбе и отличные результаты при обработке алюминия и тонкостенных деталей. Они также предъявляют более жесткие требования. Отверстие должно находиться примерно в пределах плюс-минус 0,05 мм , поскольку отверстие большего размера оставляет гребень резьбы незавершенным, а отверстие меньшего размера резко увеличивает крутящий момент. Если ваш процесс сверления отклоняется от этого, более безопасным выбором будет режущий метчик.
Направление стружки также влияет на выбор инструмента. Спиральные метчики продвигают стружку вперед и проходят через отверстия. Метчики со спиральными канавками отводят стружку назад и подходят для глухих отверстий. Метчики с прямой канавкой работают с хрупкими материалами, такими как чугун или бронза, где стружка ломается мелко, и они также являются обычным выбором для нарезания резьбы вручную.
Поведение материала: алюминий, нержавеющая сталь, чугун, титан.
Одна и та же таблица сверлений для нарезания резьбы дает совершенно разные результаты для разных материалов, поскольку виды разрушения разные.
- Алюминий налетает и приваривается к крану. Масло с высокой смазывающей способностью, более высокая скорость поверхности и отверстие немного большего размера — все это помогает. Во многих магазинах используются алюминиевые краны с зацеплением от 50 до 60 процентов без потери прочности соединения.
- Работа из нержавеющей стали затвердевает в тот момент, когда кран трется, а не режет. Поддерживайте подачу положительной, никогда не останавливайтесь на дне глухой скважины и используйте сульфированную или сильно обогащенную жидкость для отбора проб. Сокращение вовлеченности часто является самым дешевым решением проблемы хронических поломок.
- Чугун абразивен, но хрупок, поэтому стружка легко отламывается, а нарезание резьбы часто производится всухую или с легкой струей воздуха.
- Титановые и никелевые сплавы сочетают высокий крутящий момент с плохой теплопроводностью. Скорость резания обычно падает до однозначных метров в минуту, а резьбофрезерование или электроискровая эрозия становятся привлекательной альтернативой для отверстий выше примерно M6.
В качестве отправной точки для метчиков из быстрорежущей стали в общих справочниках цехов указывается скорость резания от 15 до 20 метров в минуту для углеродистой и легированной стали, от 8 до 12 для нержавеющей и от 60 до 100 для алюминия. Это стартовые цифры, а не правила; покрытие метчика, глубина отверстия и жесткость установки значительно меняют их.
Нарезание резьбы на станке с ЧПУ: числа, которые должны совпадать
В обрабатывающем центре сверло для нарезания резьбы — это только половина работы. Подача шпинделя должна точно равняться скорости шпинделя, умноженной на шаг резьбы, иначе метчик будет тянуться или толкаться, и резьба порвется. При 600 об/мин на резьбе M8 x 1,25 заданная подача равна 750 мм в минуту . Синхронизированный шпиндель с жестким нарезанием резьбы сохраняет это соотношение без плавающего держателя; Держатель растяжения-сжатия допускает небольшое несоответствие, но добавляет ошибку глубины.
Три детали машины имеют большее значение, чем сам кран. Во-первых, затягивайте шпиндель на низких оборотах, поскольку нарезание резьбы происходит медленно, и шпиндель, останавливающийся на скорости 300 об/мин, приведет к поломке инструмента. Во-вторых, возможность прохождения СОЖ через глубокие отверстия, поскольку набивка стружки является основной причиной разрушения отверстий глубиной более полутора диаметров. В-третьих, повторяемый контроль глубины глухих отверстий, когда два или три шага неиспользованной резьбы внизу тратятся впустую, если сверло короткое, а метчик длинный, или метчик достигает дна, если верно обратное.
Вертикальные обрабатывающие центры, предназначенные для смешанных работ по сверлению и нарезанию резьбы, например, 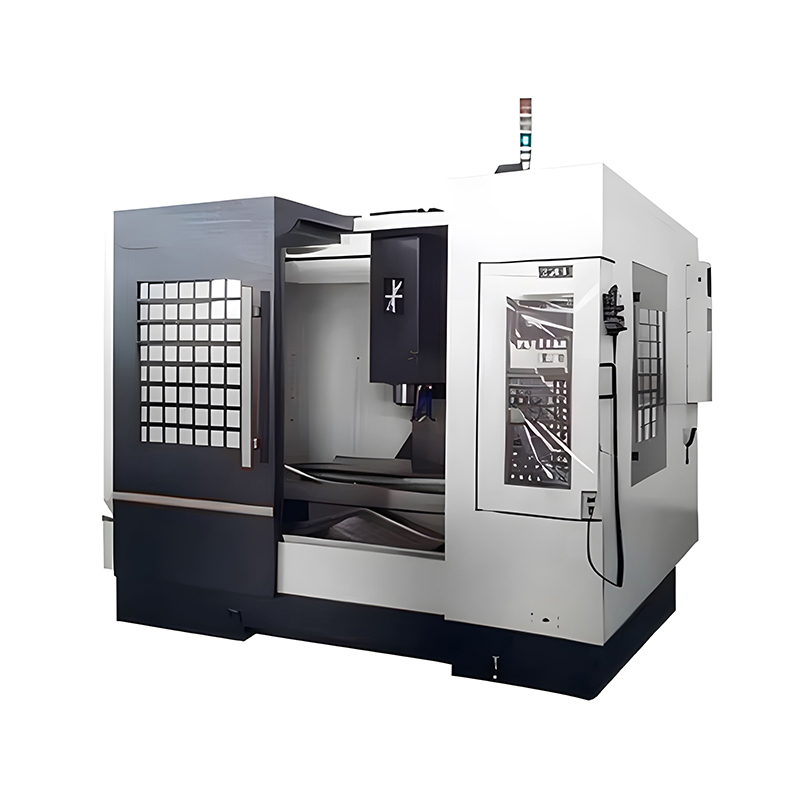 VMC850L Высокоскоростной 3-осевой вертикальный обрабатывающий центр с ЧПУ Сценарии и область применения Этот обрабатывающий центр широко используется в производстве прецизионных компонентов, в том числе деталей двигателей, гидравлических деталей... Посмотреть продукт → , обычно по этой причине обычно обозначаются энкодерами шпинделя и синхронизированной подачей. Когда цех переводит нарезание резьбы с ручного сверлильного станка на станок с ЧПУ, размер нарезающего сверла редко меняется, но допуск на просверленное отверстие становится гораздо более важным, поскольку станок точно воспроизводит любое отверстие, полученное сверлом.
Когда сломался кран: вытащить его, не разбирая деталь
Сломанный метчик в почти готовой форме или крупной сварной детали – дорогостоящий момент. Большинство метчиков изготовлены из быстрорежущей стали или стали порошковой металлургии, закаленной примерно до 60 HRC и выше, поэтому сверление их обычным сверлом редко работает и часто ухудшает отверстие из-за проникновения в основной материал.
Надежный путь – искровая эрозия. В устройстве для удаления небольших отверстий или электроэрозионном сверлильном станке используется полый латунный или медный трубчатый электрод диаметром от 0,5 до 3 мм для выжигания сердцевины метчика. Как только центр исчезнет, оставшиеся канавки обычно сворачиваются внутрь, и их можно вытащить. На заготовку не действует сила резания, твердость не имеет значения, а окружающая резьба обычно не затрагивается, если электрод выровнен по центру метчика. Если вам нужна информация о том, почему этот процесс так хорошо обрабатывает закаленный металл, прочтите наш обзор как электроэрозионная обработка удаляет закаленный металл объясняет механизм простыми словами.
Оборудование для этой работы компактно и не требует большого резервуара, поэтому перфораторы для отверстий часто являются первыми электроэрозионными станками, которые покупает цех по изготовлению пресс-форм. Многокоординатный электроэрозионный сверлильный станок, такой как  XK-430 Высокоскоростной 5-осевой электроэрозионный сверлильный станок с ЧПУ Сценарии и область применения Компоненты аэрокосмических турбин – сверление охлаждающих отверстий в лопатках турбин и камерах сгорания. Производство пресс-форм... Посмотреть продукт → охватывает именно эту работу: удаление сломанного метчика, начальные отверстия для электроэрозионной обработки и небольшие глубокие отверстия в закаленной стали.
Профилактика важнее удаления. В трех случаях из четырех причина прослеживается: саморезное сверло на размер меньше, изношенный метчик, уже прорезавший сотни отверстий, или стружка, набившаяся на дне глухого отверстия. Проверка диаметра сверла с помощью калибра перед запуском занимает секунды.
Твердые сплавы и кромки отверстий без заусенцев
При твердости примерно выше 45 HRC нарезание резьбы обычными инструментами становится непрактичным. Покупают либо резьбовую фрезу, которая позволяет одному инструменту нарезать резьбу нескольких размеров и получать чистые боковые поверхности, либо сверлят и обрабатывают отверстие методом искровой эрозии. В аэрокосмической отрасли с суперсплавами на основе титана и никеля та же логика применима и к самому отверстию: отверстия небольшого диаметра с высоким соотношением глубины к диаметру часто изготавливаются электроэрозионным методом, а не спиральным сверлением.
Заусенцы — еще одна скрытая стоимость. Заусенец, оставленный на кромке резьбового отверстия, может позже оторваться и загрязнить гидравлический контур или коробку передач. Электрохимическая обработка удаляет материал на кромке атомарно, без зон термического воздействия, что делает ее эффективной для удаления заусенцев в перекрестных соединениях и для окончательной обработки кромок деталей, которые не выдерживают термического повреждения. Такая машина, как Усовершенствованная электрохимическая машина для травления металла DJ-5000 Сценарии и область применения Аэрокосмическая оборона – нумерация деталей, сериализация и маркировка для защиты от подделок. Инструменты для медицинских имплантатов – применение... Посмотреть продукт → обычно применяется для этого класса работ в инструментальных цехах, работающих со сложными сплавами.
Выявление ошибок при сверлении, которые отображаются в отчете о скрапировании
- Используйте ближайшее сверло в шкафу вместо указанного в таблице размера. Разница в 0,3 мм в неправильном направлении может привести к удвоению крутящего момента при нарезании резьбы.
- Забывая, что для резьбы с мелким шагом нужно отверстие большего размера. Для M10 x 1,25 требуется 8,75 мм, а не 8,5 мм, как для M10 x 1,5.
- Выполнение формовочной летки с помощью режущего метчика. Отверстие слишком маленькое, крутящий момент резко возрастает, и метчик срезается.
- Сверление глубоких отверстий без проклевывания, затем обнаруживается, что отверстие имеет коническую форму и первая резьба метчика нарезает другой диаметр, чем последняя.
- Пропуск смазки нержавеющей стали, поскольку предыдущая работа с чугуном закончилась.
- Предположим, что сверло производит свой номинальный размер. Изношенное сверло диаметром 8,5 мм может прорезать 8,62 мм, что незаметно снижает зацепление примерно до 60 процентов.
Последний пункт заслуживает особого внимания. Допуск на диаметр сверла и геометрия вершины влияют на отверстие, а сверло со смещенной от центра вершиной будет срезать слишком большой размер. Измерение отверстия для пробы с помощью щупа или нутромера в начале партии намного дешевле, чем делать это после того, как метчик сломается в отверстии номер сорок.
Что проверить перед покупкой оснастки или нового станка
Решения о покупке нарезания резьбы обычно сводятся к пяти практическим вопросам, независимо от того, покупаете ли вы набор сверл или обрабатывающий центр.
- Какой допуск на отверстие может поддерживаться в процессе? Сравните это с требованиями выбранного вами типа метчика, особенно для формовочных метчиков.
- Поддерживает ли станок синхронизированное нарезание резьбы и каков крутящий момент шпинделя при тех оборотах, которые вы фактически собираетесь использовать?
- Могут ли чипсы ускользнуть? Подача СОЖ через шпиндель, циклы клевания и правильная геометрия метчика решают больше проблем, чем любое другое отдельное изменение.
- Каков план действий, если сломался кран? Мастерская, не имеющая возможности электроэрозионной обработки, в конечном итоге отказывается от деталей, которые можно было бы сэкономить с помощью дыроколов.
- Насколько жесткая установка? Нарезание резьбы — это форма одноточечной резки с высокой радиальной нагрузкой, и при изгибе приспособления образуются раструбные отверстия.
При обработке закаленных материалов, глубоких небольших отверстий или тщательно обработанных кромок технология станка имеет такое же значение, как и размер сверла. Поставщик, обладающий собственными возможностями литья и структурной обработки, обычно может обсудить, как рама и шпиндель станка ведут себя под нагрузкой при нарезании резьбы. Это именно тот вопрос, который решает, будет ли резьба нарезана чисто при 500 об/мин или потребуется обратиться в сервисный центр.
Часто задаваемые вопросы о сверлах для нарезания резьбы
Сверло для нарезания резьбы — это то же самое, что сверло для метчика?
Да, в повседневном использовании эти два термина означают одно и то же: сверло, открывающее направляющее отверстие для метчика. В некоторых каталогах термин «сверло для нарезания резьбы» используется для описания сверла, встроенного в насадку для нарезания резьбы, поэтому перед заказом проверьте контекст в спецификации.
Какой размер сверла мне нужен для М8?
Для стандартного метчика M8 x 1,25 используйте 6,8 мм. Для мелкого шага M8 x 1,0 используйте 7,0 мм. Для формовочного метчика M8 x 1,25 используйте диаметр около 7,4 мм.
Могу ли я использовать любую дрель для нарезания резьбы в качестве сверла для нарезания резьбы?
Только если диаметр достаточно точно соответствует значению, указанному в таблице. Сверла Jobber доступны в дробных, буквенных, цифровых и метрических размерах, именно поэтому существуют таблицы сверл для нарезания резьбы. Сверло диаметром 0,1 мм может увеличить момент нарезания резьбы настолько, что сломается небольшой метчик.
Как проверить, подходит ли отверстие по размеру?
Используйте калибровочный штифт или нутромер на первых нескольких отверстиях партии. Для нарезающего сверла диаметром 6,8 мм отверстие должно принимать штифт диаметром 6,8 мм с небольшим сопротивлением и отклонять штифт диаметром 6,9 мм, если допуск мал.
Что произойдет, если отверстие для смесителя окажется слишком большим?
Зацепление резьбы падает. При примерно 50 процентах большинство соединений все еще сохраняются при общем креплении, но под нагрузкой резьба рвется быстрее, и гребни выглядят плоскими и неполными. В критических с точки зрения безопасности соединениях отверстие слишком большого размера означает отказ от детали.
Можно ли нарезать закаленную сталь?
Не со стандартными метчиками из быстрорежущей стали, когда твердость значительно превышает сорок пять по шкале Роквелла C. Обычными альтернативами являются фрезерование резьбы твердым сплавом или изготовление отверстия методом искровой эрозии и его соответствующая обработка.
Почему кран визжит перед тем, как его сломают?
Визг обычно сигнализирует о том, что метчик трет, а не режет, часто из-за того, что отверстие меньше размера, метчик затупился или смазка недостаточна. Прежде чем продолжить, остановите цикл, проверьте диаметр отверстия и замените или отремонтируйте кран.
Сверло для нарезания резьбы — это небольшой предмет, размер которого сильно влияет на стоимость. Выберите правильный диаметр, сопоставьте его с типом метчика, соблюдайте допуск отверстия и контролируйте стружку, и нарезание резьбы перестанет быть операцией, разрушающей детали. Если вы ошибетесь, то экономия от пропуска калибровочного штифта исчезнет из-за одного сломанного инструмента и одной бракованной заготовки.
Если ваша работа связана с закаленными штампами, глубокими маленькими отверстиями или деталями из суперсплавов, где обычная резьба упирается в стену, стоит обсудить этот процесс с людьми, которые строят машины. Вы можете поговорите с нашими инженерами о ваших требованиях к сверлению, нарезанию резьбы и электроэрозионной обработке и получите прямой ответ о том, какой маршрут подходит для ваших деталей.
ПРЕДВАРИТЕЛЬНОV:Нет предыдущей статьи
СЛЕДУЮЩИЙ:Что такое концевая фреза? Определение, типы, покрытия и основы фрезерования с ЧПУ
СЛЕДУЮЩИЙ:Что такое концевая фреза? Определение, типы, покрытия и основы фрезерования с ЧПУ
Заинтересованы в сотрудничестве или у вас есть вопросы?
Новости
-
-
Концевая фреза — это вращающийся режущий инструмент, который удаляет материал режущими кромкам...
ЧИТАТЬ ДАЛЬШЕ -
Сначала прямой ответ: снять заусенцы означает удалить заусенец, тонкий выступ деформированного...
ЧИТАТЬ ДАЛЬШЕ -
Вставка штампа поступает на инспекционный стенд. На чертеже нижняя грань указана как базовая т...
ЧИТАТЬ ДАЛЬШЕ -
Цековка — это цилиндрическая выемка с плоским дном, обработанная концентрически вокруг сквозно...
ЧИТАТЬ ДАЛЬШЕ -
Посадка с зазором — это состояние сборки, при котором минимальный диаметр отверстия всегда...
ЧИТАТЬ ДАЛЬШЕ
-
Адрес завода
Китай, провинция Цзянсу, г. Наньтун, промышленный парк посёлка Чжаси (к западу от электростанции «Хуанэн»)
-
Телефон
+86-13615235768
+86-15950816906
-
Факс
+86-513-85632766
-
Электронная почта
pan.director@sunwayer.com
Оставайтесь на связи
Если вы не можете найти ответ на свой вопрос, свяжитесь с нашей дружелюбной командой.
Оставайтесь на связи
Авторское право © Nantong Sunway Science and Technology Development Co., Ltd. Все права защищены.
