


 English
 Español

Что на самом деле представляет собой дрель для нарезания резьбы Сверло для нарезания рез...
ЧИТАТЬ ДАЛЬШЕ
Что такое концевая фреза? Определение, типы, покрытия и основы фрезерования с ЧПУ
Контент
- 1 Анатомия концевой фрезы: хвостовик, канавки, спираль и режущие кромки
- 2 Концевая фреза, сверло и другие фрезы: разница, которая имеет значение
- 3 Основные типы концевых фрез и для чего нужна каждая из них
- 4 Канавки, угол спирали и покрытие: как читать этикетку на инструменте
- 5 Скорости, подачи и практические стартовые цифры
- 6 Как концевая фреза вписывается в реальную последовательность операций обработки
- 7 Где фрезерование перестает работать: передача электроэрозионной обработки
- 8 Концевые фрезы из суперсплавов и закаленной инструментальной стали
- 9 Что идет не так: распространенные проблемы с концевыми фрезами и их причины
- 10 Рекомендации по покупке: допуски, повторяемость и стоимость детали.
- 11 Часто задаваемые вопросы о концевых фрезах
- 11.1 Что такое концевая фреза в одном предложении?
- 11.2 Можно ли использовать концевую фрезу в качестве дрели?
- 11.3 Сколько флейт мне выбрать?
- 11.4 В чем разница между плоской и сферической концевой фрезой?
- 11.5 Почему моя концевая фреза так быстро изнашивается?
- 11.6 Может ли концевая фреза резать закаленную сталь?
- 11.7 Концевая фреза режет сбоку или на конце?
- 11.8 Стоит ли использовать черновую концевую фрезу на маленьком станке?
- 11.9 Что заставляет концевую фрезу выходить из держателя?
- 11.10 Какой вылет допустим?
- 12 Краткая версия
Концевая фреза — это вращающийся режущий инструмент, который удаляет материал режущими кромками как на цилиндрической стороне, так и на кончике. Он захватывается в шпинделе с помощью цанги, гидравлического держателя или держателя с термозажимом, вращается вокруг своей оси и подается по осям X, Y и Z, поэтому он может резать практически в любом направлении, которое позволяет станок. Сверло может перемещаться только вдоль своей оси, поэтому сверло делает круглые отверстия, а концевая фреза — пазы, уступы, карманы, профили и трехмерные поверхности.
Это краткий ответ. Достаточно пройти викторину, но недостаточно купить инструмент или выполнить работу. Слово концевая фреза охватывает семейство, которое простирается от микрофрезы диаметром 0,5 мм, обрезающей часовую пластину, до насадной фрезы диаметром 160 мм, снимающей несколько миллиметров заготовки со сварной рамы. Два инструмента с одинаковым названием могут различаться основой, покрытием, углом спирали, количеством канавок, геометрией углов и допуском хвостовика, и эти различия определяют, прослужит ли инструмент двадцать минут или четыре часа.
На страницах ниже рассказывается, что на самом деле представляет собой концевая фреза, чем она отличается от сверла, какие типы существуют, как читать этикетку инструмента, как выглядят скорости и подачи в цехе и где фрезерование передает работу электроэрозионной обработке.
Анатомия концевой фрезы: хвостовик, канавки, спираль и режущие кромки
Каждая концевая фреза, независимо от того, стоит она восемь долларов или восемьсот, построена на основе одних и тех же функций. Их понимание превращает страницу каталога в то, что вы действительно можете указать.
- Шанк. Цилиндрические, цилиндрические с лыской Weldon для держателя с боковым замком или коническим интерфейсом для высокоскоростных шпинделей. Хвостовик передает крутящий момент и в значительной степени определяет биение, которое будут видеть режущие кромки.
- Флейты. Спиральные канавки, уносящие стружку. Количество канавок определяет пространство для стружки, прочность сердцевины и скорость подачи, которую вы можете достичь: больше зубьев означает более высокую подачу стола, но меньше места для выхода стружки.
- Угол спирали. Поворот режущей кромки. Около 30 градусов — это универсальный компромисс, от 38 до 45 градусов стружка срезается быстрее и подходит для стали и алюминия, а небольшой угол от 15 до 20 градусов помогает при обработке латуни и тонкостенных деталей.
- Концевые режущие кромки. Зубцы на кончике. Концевая фреза с центральным резанием имеет их и может врезаться или наклоняться; режущий инструмент с нецентрированным положением не сгорит и сгорит, если подать его прямо вниз.
- Угловая геометрия. Квадратный, малого радиуса или полный шар. Радиус угла часто является самым важным фактором, влияющим на срок службы инструмента, поскольку идеально острый угол в первую очередь концентрирует напряжение и стружку.
- Покрытие и подготовка кромок. Во что завернут твердый сплав и как отточена микрогеометрия. И то, и другое меняет поведение инструмента гораздо сильнее, чем общая цена.
Runout заслуживает отдельной строки. Установите инструмент, поднесите циферблатный индикатор к режущей кромке и поверните шпиндель вручную. Общее указанное биение менее 0,01 мм является разумной целью для чистового инструмента. При толщине 0,02 мм и более один зуб принимает на себя большую часть нагрузки, перегревается и выходит из строя, в то время как другие зубья по-прежнему выглядят как новенькие. Это измерение занимает две минуты и является одним из самых дешевых способов повышения срока службы инструмента в любой мастерской.
Концевая фреза, сверло и другие фрезы: разница, которая имеет значение
Практическое различие между концевой фрезой и сверлом заключается в направлении движения. Сверло рассчитано на одно погружение вдоль своей оси. Концевая фреза спроектирована так, чтобы ее можно было перемещать вбок, поэтому она может открывать пазы, спускаться по уступу, интерполировать отверстие или обводить контурную поверхность. В таблице ниже приведены инструменты, которые люди чаще всего путают.
| Инструмент | Первичное движение | Типичная работа | Режет вбок |
|---|---|---|---|
| Сверло | Только осевой | Круглые отверстия | Нет |
| Плоская концевая фреза | Осевое и боковое | Прорези, карманы, плечи | Да |
| Концевая фреза со сферическим концом | Многоосное контурирование | 3D-поверхности и радиусы | Да |
| Концевая фреза с бычьей головкой | Осевое и боковое | Черновая обработка с сильным углом | Да |
| Торцевая мельница | Боковой, неглубокий | Большие плоские поверхности | Только неглубокий |
| развертка | Только осевой | Размер просверленного отверстия | Нет |
| Резьбовая мельница | Винтовая интерполяция | Внутренняя и внешняя резьба | Да |
Одно последствие часто упускают из виду. Поскольку концевая фреза жесткая на изгиб и слабая на кручение, ее обычно разрушает боковая нагрузка, а не скорость шпинделя. Сверло ломается, если слишком сильно надавить вдоль его оси. Концевая фреза ломается, если ее вывесить слишком далеко от держателя, а затем сдвинуть вбок.
Основные типы концевых фрез и для чего нужна каждая из них
Большинство мастерских имеют довольно небольшой рабочий набор и снова и снова обращаются к одним и тем же формам. Вот как обычно устроен этот набор и указано, для какой работы каждый инструмент покупается.
- Плоская или квадратная концевая фреза. Значение по умолчанию. Прорези, выступы, карманы и общий профиль из стали, алюминия и пластика.
- Концевая фреза со сферической головкой. Используется для трехмерных форм, скруглений и поверхностей штампов. Это инструмент выбора, когда радиус необходимо перемещать плавно, а не ступенчато.
- Концевая фреза с закругленным концом или угловым радиусом. Плоский инструмент с небольшим радиусом на углу. Он выполняет черновую обработку почти так же эффективно, как и квадратный инструмент, но служит гораздо дольше, особенно при работе с закаленным или абразивным материалом.
- Черновая концевая фреза. Зубчатый край или край кукурузного початка, который разбивает стружку на мелкие кусочки. Отлично подходит для глубоких карманов в стали и для быстрого удаления материала на легком станке.
- Фрезы для фасок и V-образных фрез. Используется для надломов кромок, зенковок, гравировки и линий разъема форм.
- Фрезы типа «ласточкин хвост» и Т-образные пазы. Геометрия подрезов для направляющих, направляющих и зажимных элементов, до которых невозможно добраться вертикально сверху.
- Резьбовые фрезы. Создавайте резьбу методом винтовой интерполяции, что означает, что один инструмент может нарезать резьбу различного диаметра и шага.
- Микроконцевые фрезы. Ниже примерно 1 мм в диаметре, где все решают биение, зазор стружки и вибрация шпинделя.
- Гравировальные и конические фрезы. Детальная работа с электродами, формами и шильдиками. В цехах, которые режут большое количество графитовых электродов, есть специальные станки и инструменты для этого; принципы описаны в этом руководство по гравировально-фрезерным станкам с ЧПУ .
- Концевые фрезы с высокой подачей. Небольшой угол подъема на вершине смещает режущую нагрузку вверх, обеспечивая очень высокую подачу стола при небольшой глубине резания.
Канавки, угол спирали и покрытие: как читать этикетку на инструменте
Количество канавок устанавливает баланс между пространством для стружки и скоростью подачи.
Две канавки оставляют большую выемку и являются классическим выбором для алюминия и других мягких, клейких материалов, из которых стружка большая и должна быстро отходить. Три канавки расположены посередине и предназначены для обработки алюминия, пластика и легкой стали. Четыре канавки являются стальным стандартом. Пять, шесть и более канавок предназначены для чистовой обработки, обработки твердых материалов и стратегий с высокой подачей, когда стружка тонкая и контролируемая. Если вы делаете прорези на всю ширину, используйте меньшее количество канавок; Если вы выполняете профильную обработку с легким радиальным зацеплением, большее количество канавок позволит вам существенно увеличить подачу стола.
Угол спирали контролирует сдвиг, вибрацию и подъемную силу
Более крутая спираль режет материал более эффективно и выталкивает стружку вверх по канавке, но она также вытягивает инструмент из державки и создает осевую нагрузку. Вот почему очень крутые инструменты обычно сочетаются с термозажимными или гидравлическими держателями, а не с простой цангой. Инструменты с переменной спиралью и переменным шагом намеренно имеют неправильную форму, чтобы не все зубья вращались с одинаковой частотой и не допускали вибрации.
Покрытия решают, какие материалы выдержит инструмент
Выбор покрытия не является косметическим. Он контролирует передачу тепла, химический износ и степень прилипания стружки к кромке. В таблице приведены обычные пары.
| Покрытие | Лучше всего подходит для | Следите за |
|---|---|---|
| Твердый сплав без покрытия | Алюминий, пластик, графит | Короткая жизнь в стали |
| ТиН | Обычная сталь, недорогая работа | Разрушается при высокой температуре |
| ТиАлН | Сталь и нержавеющая сталь, сухая или минимальная смазка | Нетt ideal for aluminium |
| АлТиН и АлКрН | Закаленная сталь, титан, никелевые сплавы | Требуются жесткие установки и стабильный нагрев. |
| Алмазоподобный углерод | Алюминий, композиты, графит | Плохо работает с черными материалами. |
Скорости, подачи и практические стартовые цифры
Две формулы охватывают большую часть арифметических операций в цехе. Скорость шпинделя соответствует скорости резания: об/мин равна скорости резания в метрах в минуту, умноженной на 1000, разделенной на число Пи, умноженное на диаметр инструмента в миллиметрах. Подача стола соответствует нагрузке стружки: подача в миллиметрах в минуту равна подаче на зуб, умноженной на количество зубьев, умноженное на число оборотов в минуту.
Проработанный пример ясно показывает разницу. Четырехзубая твердосплавная концевая фреза диаметром 12 мм, режущая алюминий 6061 со скоростью поверхности 400 метров в минуту, работает со скоростью примерно 10 600 об/мин. При подаче на зуб 0,05 мм подача стола составляет около 2120 мм в минуту. Уменьшите диаметр инструмента вдвое, и частота вращения увеличится вдвое. Именно поэтому для небольших инструментов требуются быстрые шпиндели, а медленный шпиндель незаметно ограничивает вашу производительность.
| Материал заготовки | Скорость поверхности (м/мин) | Нетtes |
|---|---|---|
| Алюминий 6061 | от 300 до 600 | Затопление теплоносителем или продувка воздухом; смотреть сварку стружки |
| Латунь и медь | от 200 до 400 | Мелкая спираль помогает контролировать захват |
| Мягкая сталь 1018 | от 90 до 150 | Четыре флейты работают хорошо |
| Легированная сталь 4140 | от 70 до 120 | Уменьшите скорость по мере повышения твердости. |
| Нержавеющая сталь 304 или 316 | от 40 до 80 | Никогда не останавливайтесь; упорство в работе – враг |
| Титан Ти-6Ал-4В | от 25 до 60 | Высокое давление охлаждающей жидкости имеет важное значение. |
| Никелевый сплав 718 | от 15 до 40 | Ожидайте короткого срока службы инструмента и планируйте его |
| Закаленная сталь 50HRC | от 30 до 70 | Используйте угловой радиус и устойчивый держатель. |
Относитесь к каждому числу здесь как к отправной точке, а не как к правилу. Жесткость, вылет инструмента, подача СОЖ и состояние станка обычно перемещают полезный диапазон на 30 процентов в любом направлении. Самый быстрый способ узнать свой реальный предел — поднимать подачу до тех пор, пока цвет и звук чипа не изменятся, а затем отступить на один шаг.
Как концевая фреза вписывается в реальную последовательность операций обработки
В производстве концевая фреза редко используется одна. Типичная пресс-форма или прецизионная деталь проходит последовательность: облицовка заготовки, черновая обработка полости большим закругленным или черновым инструментом, получистовая обработка меньшим плоским инструментом, затем окончательная обработка сферической головкой по трехосной или пятиосной траектории. На каждом этапе прочность инструмента зависит от детализации. Инструменту для черновой обработки необходима жесткость и пространство для стружки; инструмент для отделки требует точности и острой кромки.
Машина под ней имеет такое же значение, как и фреза. Трехосевой вертикальный обрабатывающий центр с жесткой рамой, термостабильным шпинделем и частотой вращения, достаточной для работы небольших инструментов с номинальной скоростью резания, является стандартным местом для 12-миллиметровой твердосплавной концевой фрезы, работающей в течение всего дня с карманами и профилями. Такое сочетание скорости шпинделя, жесткости конструкции и повторяемости смены инструмента превращает хороший фрезер в предсказуемое время цикла.
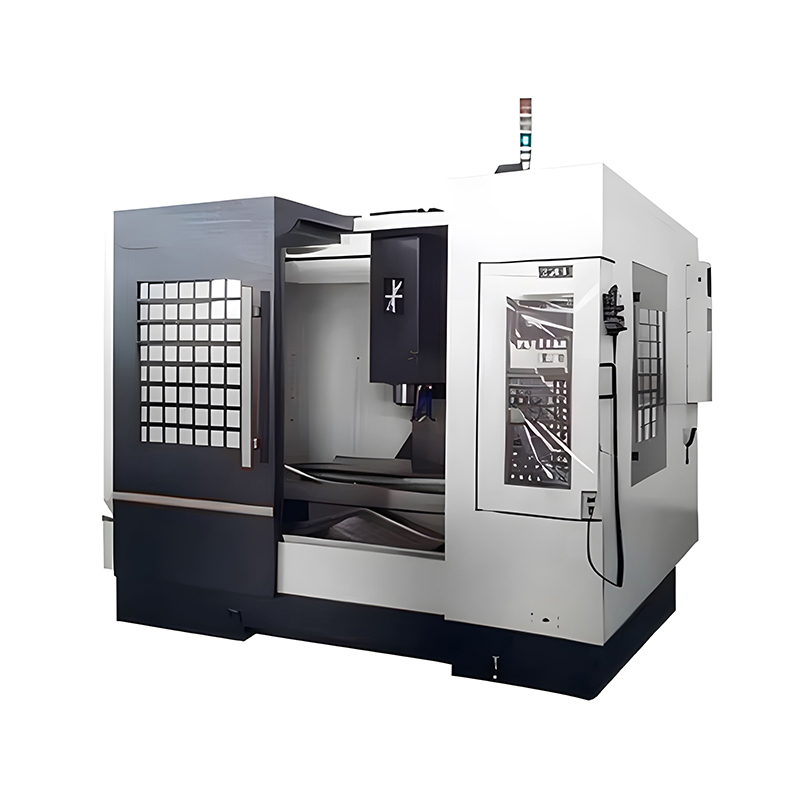 VMC850L Высокоскоростной 3-осевой вертикальный обрабатывающий центр с ЧПУ Сценарии и область применения Этот обрабатывающий центр широко используется в производстве прецизионных компонентов, в том числе деталей двигателей, гидравлических деталей... Посмотреть продукт →
При выборе станка задайте три вопроса, которые напрямую связаны с поведением концевой фрезы. Может ли шпиндель поддерживать скорость вращения, необходимую инструменту при его диаметре? Может ли конструкция воспринимать боковую нагрузку без вибрации? И могут ли устройство смены инструмента и держатель повторять положение достаточно точно, чтобы биение оставалось в пределах допуска смена за сменой?
Где фрезерование перестает работать: передача электроэрозионной обработки
У концевой фрезы есть жесткий предел. Когда особенностью является острый внутренний угол, уже, чем у самого маленького инструмента, который у вас есть, когда материал имеет твердость примерно 60 HRC или когда геометрия представляет собой глубокое ребро, для которого потребуется настолько тонкий инструмент, что он защелкнется при контакте, фрезерование перестает быть экономичным. Именно тогда на смену приходит электроэрозионная обработка штампов.
Логика проста. Фрезерование быстро удаляет сыпучий материал с помощью вращающейся фрезы; Электроэрозионная обработка прожигает готовую деталь электродом, который никогда не касается заготовки, поэтому твердость перестает быть решающим фактором. Небольшой трехосный токарно-прошивной станок с ЧПУ является обычным партнером литейного цеха, у которого уже есть обрабатывающий центр, поскольку он обрабатывает угловые радиусы, острые внутренние кромки и закаленные вставки, до которых не может добраться концевая фреза. Для читателей, которым интересен основополагающий принцип, этот обзор электроэрозионная обработка объясняет, как искровой промежуток выполняет резку.
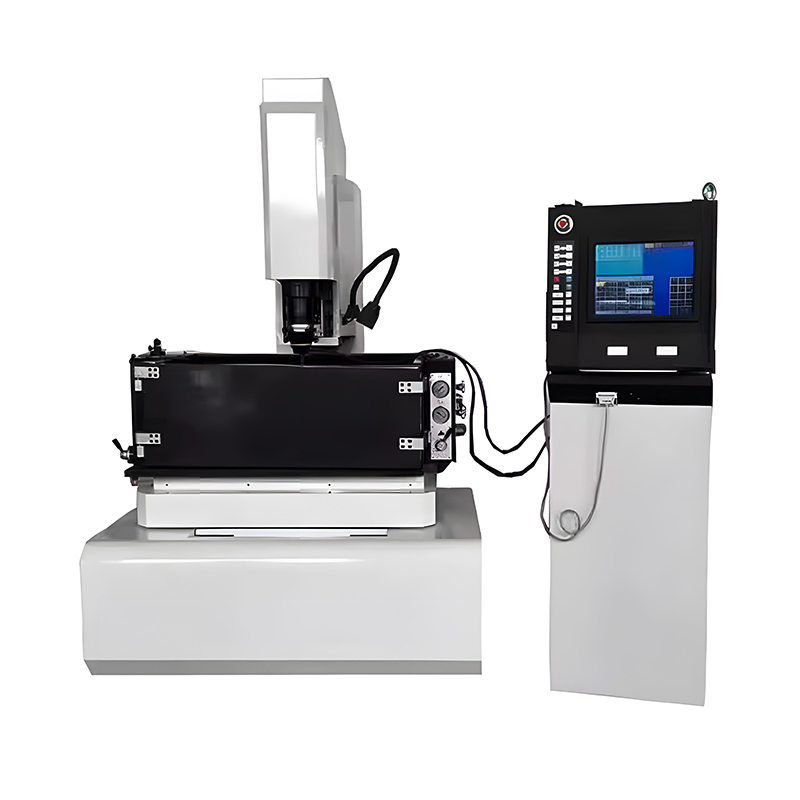 Малый электроэрозионный станок с ЧПУ CNC-430 для изготовления металлических форм Сценарии и область применения. Гравировка микроэлементов в полостях литьевых форм. Обработка глухих отверстий для каналов охлаждения пресс-форм. Детальная обработка ... Посмотреть продукт →
Совет по планированию: оставьте припуск от 0,2 до 0,5 мм на поверхностях, которые будут обработаны электроэрозионной обработкой. Это позволяет концевой фрезе работать с производительной подачей, а не ползать по готовой стенке, и дает электроду необходимое количество материала для удаления.
Концевые фрезы из суперсплавов и закаленной инструментальной стали
Титан, никелевые сплавы и закаленная инструментальная сталь ведут себя совсем иначе, чем мягкая сталь. Они плохо проводят тепло, поэтому тепло остается в режущей кромке. Они быстро затвердевают, поэтому инструмент, который трет, а не режет, сделает следующий проход тяжелее предыдущего. Кроме того, они абразивны, поэтому зачастую именно разрушение покрытия приводит к прекращению срока службы инструмента, а не его поломка.
Практические меры включают более низкие скорости резания, подачу СОЖ под высоким давлением, направленную на режущую кромку, попутное фрезерование там, где это возможно, радиус угла вместо острого угла и твердое обязательство никогда не позволять инструменту останавливаться. Несмотря на это, некоторые детали в этих материалах лучше создавать с помощью искровой эрозии, чем с помощью вращающейся фрезы, особенно глубокие небольшие отверстия и детали в деталях, которые уже подверглись термообработке. Специально созданные многоосные системы электроэрозионного сверления существуют именно для этого класса работ.
 Поставщики многоосных электроэрозионных сверлильных станков с ЧПУ СМОТРЕТЬ БОЛЬШЕ XK-430 Высокоскоростной 5-осевой электроэрозионный сверлильный станок с ЧПУ Высокоскоростной 5-осевой электроэрозионный сверлильный станок с ЧПУ XK-430 представляет собой прецизионный электроэрозионный станок... Посмотреть продукт →
Электрохимическая обработка делает еще один шаг вперед и удаляет материал вообще без зоны термического влияния, что важно для тонких лезвий, отверстий пленочного охлаждения и поверхностей с покрытием, где впоследствии придется удалять повторно отлитый слой.
Что идет не так: распространенные проблемы с концевыми фрезами и их причины
Большинство отказов концевых фрез относятся к небольшому числу закономерностей. Сопоставление симптома с причиной избавляет от множества догадок.
- Болтовня и волнистые стены. Обычно слишком большой вылет, несбалансированная державка, слишком легкая подача или частота прохождения зубьев, соответствующая естественной частоте наладки.
- Сколы углов. Удары на входе и выходе, геометрия острых углов или работа инструмента всухую в материале, требующем смазки.
- Застроенный край. Часто встречается при обработке алюминия и мягкой стали, когда скорость слишком низкая или кромка слишком отполирована для данного материала.
- Закалка нержавеющей стали. Почти всегда возникает из-за трения, которое обычно означает слишком малую подачу для радиуса кромки.
- Выдвижной инструмент. Крутая спираль, изношенная цанга и агрессивный осевой порез. При высокой осевой нагрузке используйте держатель с принудительной фиксацией.
- Неравномерный износ одного зуба. Закончиться. Проверьте это, прежде чем обвинять инструмент.
- Плохая отделка пола. Часто станок, а не фреза: изношен упорный подшипник, ослаблена ось или чистовой проход слишком легкий для получения правильной стружки.
- Сломанные микроинструменты. Практически всегда обработка, биение или переточка стружки. Подсчитайте канавки и убедитесь, что подача на зуб превышает минимальную толщину стружки, необходимую для кромки.
Рекомендации по покупке: допуски, повторяемость и стоимость детали.
Цена за инструмент — плохой показатель. Цена за готовую деталь — это число, которое решает, был ли более дешевый фрезер на самом деле дешевле. Этому способствуют четыре вещи.
- Хвостовик и допуск на диаметр. Инструмент, который производит постоянные измерения от партии к партии, означает, что ваши смещения останутся действительными, а ваши операторы перестанут гоняться за размерами.
- Консистенция покрытия. Разница в толщине между партиями проявляется в непредсказуемом сроке службы инструмента, который, в свою очередь, проявляется в незапланированной замене инструмента в середине цикла.
- Доступные угловые радиусы и геометрии. Возможность купить один и тот же инструмент с углом 0,4 мм или 1,0 мм позволяет настроить стойкость инструмента без перенастройки всей программы.
- Срок поставки. Инструмент, который доставляется через три дня, превосходит чуть лучший инструмент, который доставляется через три недели, особенно для работ с фиксированной датой доставки.
Та же логика применима и к машине, которая вращает инструмент. Если вы сравниваете обрабатывающие центры, системы электроэрозионной обработки или стратегии оснастки для конкретной детали, стоит обсудить геометрию и материал с кем-то, кто производит оборудование. Вы можете свяжитесь с нашей командой инженеров с чертежом и целевым временем цикла и получите ответ, основанный на машинах, а не на каталоге.
Часто задаваемые вопросы о концевых фрезах
Что такое концевая фреза в одном предложении?
Концевая фреза — это вращающийся режущий инструмент с режущими кромками на цилиндрической стороне и на конце, используемый во фрезерных станках для удаления материала в нескольких направлениях, а не только вдоль оси инструмента.
Можно ли использовать концевую фрезу в качестве дрели?
Концевая фреза с центральным режущим инструментом может врезаться и проделать отверстие, и ее обычно используют для обработки карманов. Оно не является заменой сверла для обработки глубоких отверстий, поскольку оно не имеет геометрии точки для центрирования, его канавки менее эффективно удаляют стружку вдоль оси, а отверстие, которое оно оставляет, не будет таким круглым или прямым, как просверленное.
Сколько флейт мне выбрать?
Две канавки для алюминия и мягких материалов, где преобладает эвакуация стружки, три канавки в качестве универсального компромисса, четыре канавки для стали и пять или более для чистовой обработки и стратегий с высокой подачей с легким радиальным зацеплением.
В чем разница между плоской и сферической концевой фрезой?
Плоская концевая фреза оставляет квадратный внутренний угол и эффективно режет полы и стены. Концевая фреза со сферическим концом имеет полусферическую вершину, поэтому она может плавно обрабатывать трехмерные поверхности и радиусы, но ее эффективная скорость резания варьируется в зависимости от вершины, что делает ее медленнее и труднее работать при идеальных параметрах.
Почему моя концевая фреза так быстро изнашивается?
Сначала проверьте биение, затем вылет, затем нагрузку на стружку. Четырьмя наиболее распространенными причинами являются чрезмерный вылет инструмента, слишком малая подача на зуб, из-за которой кромка трется вместо резки, СОЖ, которая никогда не достигает зоны резания, и покрытие, не соответствующее материалу заготовки.
Может ли концевая фреза резать закаленную сталь?
Да, в пределах. Твердосплавные инструменты с твердым покрытием и угловым радиусом позволяют обрабатывать сталь твердостью примерно до 55–60 HRC при пониженных скоростях резания и консервативной глубине резания. Выше этого или там, где особенностью является острый внутренний угол, более разумным путем становится искровая эрозия.
Концевая фреза режет сбоку или на конце?
И то и другое, но не одинаково. Боковые кромки выполняют большую часть работы при профилировании, прорезании пазов и фрезеровании уступов. Концевые кромки в основном предназначены для врезания, наклона и резки полов, и они гораздо менее эффективны при удалении объема, чем боковые кромки.
Стоит ли использовать черновую концевую фрезу на маленьком станке?
Часто да. Зазубренная кромка разбивает стружку на мелкие кусочки, что снижает среднюю силу резания и помогает более легкому станку избежать вибрации. Компромисс — более шероховатая поверхность, поэтому оставьте запас для чистового прохода.
Что заставляет концевую фрезу выходить из держателя?
Крутая спираль создает осевую силу, которая вытягивает инструмент из простой цанги, особенно когда рез очень тяжелый и цанга изношена. Используйте держатель с функцией принудительной фиксации, уменьшите осевую глубину резания или переключитесь на гидравлический или термозажимной держатель.
Какой вылет допустим?
Широко используемое производственное руководство гласит, что выступ инструмента должен быть в три раза меньше его диаметра, если это позволяет геометрия. Помимо этого, прогиб быстро увеличивается, а вибрации, ошибки в размерах и сколы на углах становятся более вероятными.
Краткая версия
Концевая фреза — это режущий инструмент, работающий в разных направлениях, и именно это свойство отличает фрезерование от сверления. Как только вы узнаете анатомию, семейства геометрических форм, пары покрытий и арифметику скорости и подачи, все остальное — сопоставление инструмента со станком и станка с деталью.
Две привычки окупаются больше, чем любая покупка. Измеряйте биение при каждой новой настройке и рассматривайте каждый рекомендуемый параметр резания как отправную точку для настройки на вашем собственном станке. Инструменты и машины представляют собой систему, и магазины, которые получают максимальную выгоду от обоих, — это те, которые тестируют, а не предполагают.
ПРЕДВАРИТЕЛЬНОV:Что такое нарезное сверло? Размеры, формулы и практическое руководство для цехов
СЛЕДУЮЩИЙ:Что такое Дебурр? Полное руководство по методам удаления заусенцев при обработке на станках с ЧПУ.
СЛЕДУЮЩИЙ:Что такое Дебурр? Полное руководство по методам удаления заусенцев при обработке на станках с ЧПУ.
Заинтересованы в сотрудничестве или у вас есть вопросы?
Новости
-
-
Концевая фреза — это вращающийся режущий инструмент, который удаляет материал режущими кромкам...
ЧИТАТЬ ДАЛЬШЕ -
Сначала прямой ответ: снять заусенцы означает удалить заусенец, тонкий выступ деформированного...
ЧИТАТЬ ДАЛЬШЕ -
Вставка штампа поступает на инспекционный стенд. На чертеже нижняя грань указана как базовая т...
ЧИТАТЬ ДАЛЬШЕ -
Цековка — это цилиндрическая выемка с плоским дном, обработанная концентрически вокруг сквозно...
ЧИТАТЬ ДАЛЬШЕ -
Посадка с зазором — это состояние сборки, при котором минимальный диаметр отверстия всегда...
ЧИТАТЬ ДАЛЬШЕ
-
Адрес завода
Китай, провинция Цзянсу, г. Наньтун, промышленный парк посёлка Чжаси (к западу от электростанции «Хуанэн»)
-
Телефон
+86-13615235768
+86-15950816906
-
Факс
+86-513-85632766
-
Электронная почта
pan.director@sunwayer.com
Оставайтесь на связи
Если вы не можете найти ответ на свой вопрос, свяжитесь с нашей дружелюбной командой.
Оставайтесь на связи
Авторское право © Nantong Sunway Science and Technology Development Co., Ltd. Все права защищены.
