


 English
 Español

Что на самом деле представляет собой дрель для нарезания резьбы Сверло для нарезания рез...
ЧИТАТЬ ДАЛЬШЕ
Что такое Дебурр? Полное руководство по методам удаления заусенцев при обработке на станках с ЧПУ.
Контент
- 1 Откуда берутся заусенцы и насколько большими они на самом деле становятся
- 2 Семь основных методов удаления заусенцев и какой из них подходит
- 3 Электрохимическое удаление заусенцев: без нагрева, без применения силы, без пропущенных углов
- 4 Ручное или автоматическое удаление заусенцев: аргумент в пользу стоимости
- 5 Как указать удаление заусенцев до выставления ценового предложения
- 6 Что проверить после снятия заусенцев
- 7 Почему пресс-формы, детали аэрокосмической промышленности и прецизионные компоненты страдают больше всего
- 8 Ошибки удаления заусенцев, которые продолжают возвращаться
- 9 Часто задаваемые вопросы об удалении заусенцев
- 9.1 Удаление заусенцев — это то же самое, что и снятие фаски?
- 9.2 Может ли обработка на станке с ЧПУ производить детали вообще без заусенцев?
- 9.3 Сколько обычно стоит удаление заусенцев?
- 9.4 Повлияет ли удаление заусенцев на критический аспект?
- 9.5 Какой метод удаления заусенцев лучше всего подходит для алюминия?
- 9.6 Оставляет ли электроэрозионная обработка заусенцы, которые необходимо удалить?
- 9.7 Как следует хранить детали после снятия заусенцев?
- 9.8 Когда стоит перейти от ручного снятия заусенцев к автоматизированному процессу?
Сначала прямой ответ: снять заусенцы означает удалить заусенец, тонкий выступ деформированного металла, который прилипает к кромке после резки, сверления, фрезерования, штамповки или лазерной резки. Слово просто «de-burr» — снять заусенец. Это отделочная операция, а не формообразующая.
Это определение представляет собой легкую половину. В реальном магазине заусенец – это не косметическая проблема. Это прикрепленный материал, который меняет посадки, царапает сопрягаемые поверхности, становится местом зарождения трещин под нагрузкой и превращается в рыхлый металлический мусор внутри сборочной линии. Удаление заусенцев обычно является последней операцией в технологической карте, наименее точно указанной, и именно от нее зависит, будет ли партия отправлена в пятницу или останется на полу.
Остальная часть этого руководства посвящена тому, откуда берутся заусенцы, что на самом деле их удаляет, сколько стоит каждый метод и когда один процесс явно превосходит другой.
Откуда берутся заусенцы и насколько большими они на самом деле становятся
Любой процесс, приводящий к образованию стружки, приводит к образованию заусенцев, поскольку режущая кромка выталкивает материал вперед, когда он выходит из поверхности заготовки. В тот момент, когда материал достигает предела текучести, он перестает аккуратно разрезаться и начинает пластически деформироваться. Часть этого деформированного материала остается прикрепленной к краю.
Размер удивляет людей. При чистом фрезеровании на станке с ЧПУ заусенцы обычно имеют размер от 0,02 мм до 0,2 мм, и при той же траектории движения инструмента после износа фрезы может образоваться заусенец в три раза больше. В этом и заключается ловушка: деталь крошечная, невидимая без увеличения, но при этом достаточно большая, чтобы нарушить допуск плюс-минус 0,05 мм.
Материал имеет не меньшее значение. Алюминий образует мягкие высокие заусенцы, которые скорее размазываются, чем ломаются. Чугун трескается и теряет хрупкие заусенцы, которые отпадают сами по себе. Из нержавеющей стали и титана образуются прочные, пластичные заусенцы, которые выдерживают обработку ручным напильником и затвердевают, если вы надавите слишком сильно.
| Процесс | Форма Берра | Типичный размер | Обычный метод удаления |
|---|---|---|---|
| Бурение | Выступ на стороне выхода или переворот | 0,02 – 0,2 мм | Снятие фасок, развертывание, чистка, ECM |
| Фрезерование | Закругленный край вдоль верхней грани | 0,02–0,3 мм | Ручное удаление заусенцев, механическая чистка щеткой, абразивная подача |
| Поворот | Длинный спиральный завиток по окружности | 0,05 – 0,5 мм | Машинное снятие фасок, ручная работа, чистка щеткой. |
| Штамповка | Порванный и погнутый край | 0,1–1,0 мм | Галтовка, вибрационная чистовая обработка, абразивные ленты |
| Лазерная резка | Окалина и переработанный слой | 0,05 – 0,5 мм | Шлифование, пескоструйная очистка, браширование |
| Шлифование | Тонкий твердый заусенец, вдавленный в поверхность | 0,01–0,1 мм | ECM, абразивный поток, ручной камень |
Прочитав эту таблицу, можно сделать практический вывод: размер заусенца — это переменная процесса, на которую вы можете влиять, а не фиксированные затраты, которые вы просто берете на себя. Более острый инструмент, меньшая подача на зуб, попутное фрезерование на выходной кромке и предел износа инструмента, привязанный к измеренной высоте заусенца, — все это решает проблему еще до того, как кто-нибудь достанет напильник.
Семь основных методов удаления заусенцев и какой из них подходит
Универсального процесса снятия заусенцев не существует. Каждый метод, представленный ниже, сочетает в себе охват, скорость, стоимость и качество преимуществ.
- Ручное удаление заусенцев. Напильники, скребки, масляные камни и абразивные подушечки на верстаке. Это наиболее гибкий метод, позволяющий достичь неудобной геометрии, с которой ничего не касается, и не требует никаких инвестиций в инструмент. Кроме того, этот метод наименее повторяем, и при заказе на 5000 штук одна и та же кромка будет обработана шестью разными способами шестью разными операторами.
- Силовая чистка. Нейлоновые абразивные или стальные щетки, установленные на шпинделе, роботизированной ячейке или специальном станке для снятия заусенцев. Быстрый и стабильный, он хорошо подходит для обламывания кромок на внешней стороне детали. Ему трудно проникнуть в глубокие полости, потому что щетинки не могут достичь определенного соотношения глубины и ширины.
- Снятие фасок и закругление кромок. Вместо удаления заусенца в ходе операции полностью срезается угол. Это дает наиболее предсказуемый результат, поскольку геометрия кромки определяется инструментом, а не тем, как долго кто-то ее тер. Помните, что при снятии фаски удаляется основной материал: фаска 0,3 мм рядом с номинальным размером может вывести деталь за пределы допуска.
- Галтовка и вибрационная отделка. Детали и абразивная среда движутся вместе во вращающейся или вибрирующей чаше. Стоимость за штуку при больших объемах очень низкая, и она достигает сразу всех внешних поверхностей. Он плохо подходит для тонких деталей, резьбы и жестких допусков, поскольку среда одинаково все разрушает.
- Абразивная обработка потоком и абразивно-струйная обработка. Вязкоупругая абразивная среда проталкивается через деталь или поперек нее. Это один из немногих механических методов, которые надежно удаляют заусенцы с внутренних поперечных отверстий, но приспособление для оснастки должно быть изготовлено для этого конкретного семейства деталей.
- Удаление заусенцев тепловой энергией. Деталь находится в камере, наполненной смесью водорода и кислорода, которая воспламеняется. Пламя достигает температуры примерно 3000 градусов по Цельсию в течение нескольких миллисекунд, что достаточно долго, чтобы сжечь заусенцы, и слишком коротко, чтобы заметно нагреть корпус детали. Он обрабатывает каждую внешнюю и внутреннюю кромку за один цикл, но оставляет оксидированную поверхность и подходит не для каждого материала.
- Электрохимическое удаление заусенцев. Единственный метод в этом списке, который нацелен на края по принципу, а не по доступу. Стоит отдельный раздел.
Электрохимическое удаление заусенцев: без нагрева, без применения силы, без пропущенных углов
Электрохимическое удаление заусенцев является вариантом электрохимической обработки. Заготовка является анодом, на небольшом расстоянии находится фигурный катод, а через зазор течет электролит. Между ними проходит постоянный ток, и металл растворяется атом за атомом на поверхности заготовки.
Почему заусенцы исчезают первыми? Потому что плотность тока концентрируется на выступающей геометрии. Наконечник заусенца может выдерживать плотность тока, в пять-десять раз превышающую плотность тока окружающей плоской поверхности, поэтому он растворяется гораздо быстрее, чем основной материал. Зазор внутри типичного инструмента поддерживается в диапазоне от 0,1 до 0,5 мм, а цикл обычно длится от пятнадцати секунд до минуты в зависимости от того, сколько материала нужно снять.
Что это дает вам на практике:
- Никакой режущей силы нет, поэтому тонкие стенки и хрупкие детали не искажаются.
- Отсутствие зоны термического влияния на готовой кромке, что актуально для закаленных и аэрокосмических сплавов.
- Согласованная геометрия кромок тысяч деталей, поскольку результат задает инструмент, а не оператор.
- Доступ к внутренним поперечным сверлениям, до которых никогда не доберется ни кисть, ни напильник.
Это не универсальный ответ. Непроводящие материалы отсутствуют. Одноразовые прототипы редко оправдывают использование инструментов. Детали с закрытыми полостями, которые нельзя промывать, необходимо перепроектировать, прежде чем им понадобится машина. Обращение с электролитом и промывку после обработки необходимо планировать, а не импровизировать.
 Усовершенствованная электрохимическая машина для травления металла DJ-5000 Сценарии и область применения Аэрокосмическая оборона – нумерация деталей, сериализация и маркировка для защиты от подделок. Инструменты для медицинских имплантатов – применение... Посмотреть продукт →
Оборудование стало более доступным, чем раньше. Современная электрохимическая платформа, такая как усовершенствованная машина для электрохимического травления металла DJ5000, сочетает в себе источник питания, циркуляцию электролита и крепление электрода, необходимые для контролируемого растворения кромок и поверхностей, что является именно тем, что требуется для электрохимического удаления заусенцев.
Ручное или автоматическое удаление заусенцев: аргумент в пользу стоимости
Проведите арифметику, прежде чем начинать дискуссию. Предположим, что деталь требует девяноста секунд ручного снятия заусенцев на верстаке. При выпуске 5000 изделий в неделю это 125 часов труда в неделю, или примерно три должности с полной занятостью, занимающиеся только отделкой кромок.
Если автоматизированная ячейка снизит это время до двадцати секунд, вы восстановите около девяноста семи рабочих часов в неделю. В этом объеме срок окупаемости ячейки для снятия заусенцев обычно измеряется месяцами, а не годами. При количестве менее нескольких сотен штук в партии одна и та же ячейка простаивает, а ручная работа побеждает во всех важных измерениях.
- Размер партии: ручная работа ниже нескольких сотен штук, автоматизация выше нескольких тысяч.
- Геометрия: поперечные отверстия, глубокие карманы и внутренняя резьба — «слепые зоны» для ручных инструментов. Либо автоматизируйте, либо примите, что согласованность зависит от того, кто владеет файлом.
- Риск повреждения: чистка и акробатика округляют черты, которые вы хотели получить резкими. Электрохимическая и ручная работа – нет.
- Очистка: Механические методы создают среду и мусор, которые необходимо удалить на отдельном этапе.
- Аудиторский след: время автоматического цикла и текущие настройки являются записываемыми параметрами процесса. Штрих файла - нет.
Одно предостережение, которое игнорируют: автоматизация перемещает рабочую силу, а не удаляет ее. Кто-то еще загружает, монтирует, следит за состоянием электролита или среды, проверяет. Честно бюджетируйте этот персонал.
Как указать удаление заусенцев до выставления ценового предложения
Надпись «Удалить заусенцы со всех кромок» на чертеже — самая распространенная причина споров между покупателем и поставщиком. Для каждого человека, который это читает, это означает что-то свое. Работоспособная спецификация отвечает на следующие вопросы:
- Определите краевое условие, а не глагол. Укажите требуемый результат, например, разрыв внешней кромки на 0,2–0,5 мм без оставшихся острых углов.
- Вызовите функциональные ребра отдельно. Уплотняющие поверхности, резьбовые входы, гнезда подшипников и фиксирующие кромки требуют отдельного примечания.
- Назовите поверхности, к которым нельзя прикасаться. Если чистка щеткой может поцарапать косметическую поверхность, скажите об этом до изготовления деталей.
- Проверьте удаление заусенцев по набору допусков. Удаление кромок требует расхода материала. Припуск на удаление заусенцев, перекрывающий узкий размер, является бракованной деталью, а не проблемой удаления заусенцев.
- Укажите метод контроля и частоту выборки. Визуальный осмотр при двукратном увеличении, тактильный контроль или показания профилометра на функциональной грани — покупатель должен выбрать что-то одно.
- Уточните чистоту после операции. Незакрепленные фрагменты заусенцев, оставленные внутри полости, являются функциональным дефектом, который ни одна записка чертежа не уловит при приемочном контроле.
Спецификация, отвечающая всем шести требованиям, ничего не стоит писать и избавляет целые партии от переделок.
Что проверить после снятия заусенцев
Проверка — это то место, где многие программы удаления заусенцев незаметно терпят неудачу. Операция была проведена, никто не может доказать, насколько хорошо, и спор начинается на входном контроле у заказчика.
- Тактильная проверка. Проведите пальцем в перчатке или ватной палочкой по краю. Это быстро, а с калиброванным эталонным образцом удивительно воспроизводимо.
- Увеличенный визуальный осмотр. Увеличение в два-четыре раза при направленном освещении позволяет увидеть перекат, который невооруженным глазом воспринимается как чистый край.
- Профилометр или оптическое измерение. Используйте его на функциональных кромках, где размер излома кромки является контролируемой характеристикой.
- Бороскопический осмотр поперечных отверстий. Внутренние пересечения — это именно то место, где скрываются свободные заусенцы, и именно там, где они попадают в гидравлический или топливный контур.
- Проверяйте после чистки, а не до нее. Стружка, смазочно-охлаждающая жидкость и засохшая охлаждающая жидкость воспринимаются как заусенцы и отправляют исправные детали обратно на доработку.
- Сохраните набор граничных образцов. Одно принятое преимущество и одно отклоненное преимущество на скамейке запасных разрешают больше споров, чем любая письменная записка.
Почему пресс-формы, детали аэрокосмической промышленности и прецизионные компоненты страдают больше всего
Три отрасли продолжают сталкиваться с одной и той же стеной, потому что их детали сочетают в себе небольшие детали, твердые материалы и нулевую терпимость к незакрепленному металлу.
При изготовлении пресс-форм заусенец, оставленный на краю полости, становится видимой линией потока на каждой пластиковой детали, которую когда-либо будет производить пресс-форма. Углы и ребра формы часто обрабатываются электроэрозионной обработкой, в результате чего остается собственный повторно отлитый слой, который приходится удалять отдельно. Небольшой электроэрозионный станок с ЧПУ для изготовления металлических форм, такой как CNC430, является типичным оборудованием, используемым в тех ограниченных углах, куда не может поместиться фреза. Прежде чем планировать последующий этап удаления заусенцев, стоит понять основы этого процесса резки — обзор электроэрозионной обработки четко описывает механику.
В аэрокосмической отрасли ставки меняются. Охлаждающие отверстия в лопатках турбины и топливные каналы в форсунках маленькие, глубокие и часто изготавливаются из титановых или никелевых суперсплавов. Заусенец, который остается внутри топливного канала, представляет собой мусор, и он попадет вниз по течению. Ручное удаление заусенцев происходит медленно и непоследовательно, поэтому многоосное электроэрозионное сверление и электрохимические методы стали стандартной практикой для отверстий, в которые не может войти ни один напильник.
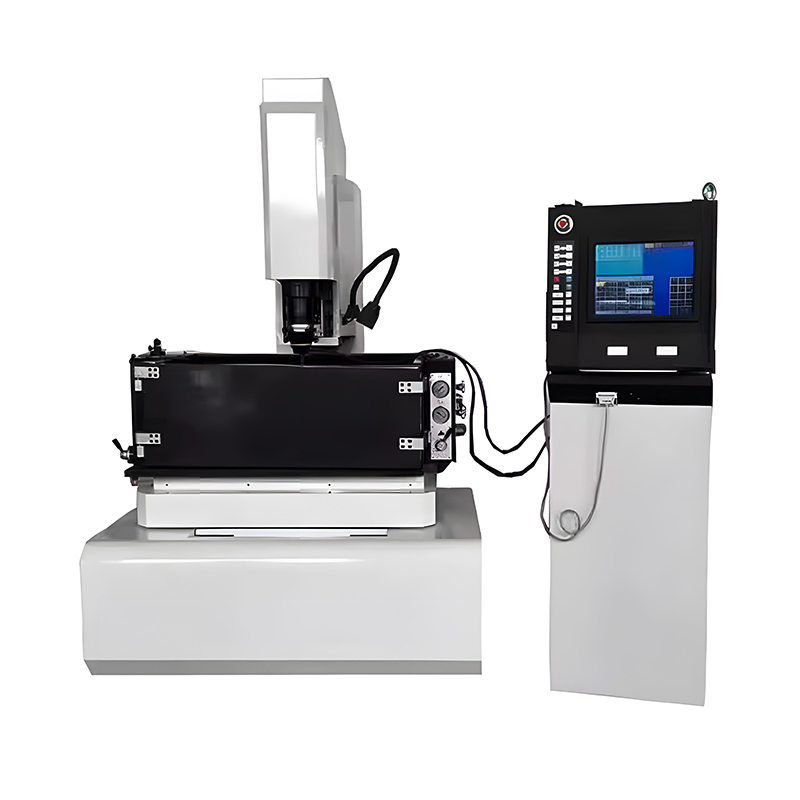 Малый электроэрозионный станок с ЧПУ CNC-430 для изготовления металлических форм Сценарии и область применения. Гравировка микроэлементов в полостях литьевых форм. Обработка глухих отверстий для каналов охлаждения пресс-форм. Детальная обработка ... Посмотреть продукт → Поставщики многоосных электроэрозионных сверлильных станков с ЧПУ СМОТРЕТЬ БОЛЬШЕ XK-430 Высокоскоростной 5-осевой электроэрозионный сверлильный станок с ЧПУ Высокоскоростной 5-осевой электроэрозионный сверлильный станок с ЧПУ XK-430 представляет собой прецизионный электроэрозионный станок... Посмотреть продукт →
Практический смысл заключается в том, что удаление заусенцев должно проектироваться вместе с элементом, создающим заусенцы. Если единственный способ достичь края — это файл, процесс уже хрупкий. Если кромка может быть достигнута электрохимическим способом или с помощью контролируемого прохода электроэрозионной обработки, стабильность зависит от человека на верстаке.
Ошибки удаления заусенцев, которые продолжают возвращаться
- Чистка алюминия стальной щеткой. Он размазывает заусенцы и размазывает оксидный слой вместо того, чтобы срезать один из них.
- Промывка перед снятием заусенцев. Стружка, попавшая под заусенец, выдерживает стирку и появляется снова после того, как кромка отламывается в процессе эксплуатации.
- Установка допусков после выбора процесса удаления заусенцев. Если разрыв кромки составляет 0,3 мм, а поле допуска составляет 0,1 мм, последовательность действий обратная.
- Если предположить, что поставщик справится с этим. «Удаление заусенцев» в заказе на поставку без определения кромки — это приглашение к доработке.
- Пропуск внутренних пересечений. Поперечное сверление — это место наибольшего риска на любой детали, и его легче всего не заметить.
- Игнорирование обработки поверхности после удаления заусенцев. Электрохимические и термические методы изменяют внешний вид кромки, и заказчик, проверяющий внешний вид, может забраковать деталь, которая функционально лучше.
- Относиться к снятию заусенцев как к неквалифицированной работе. Обработка кромок решает, будет ли сборка работать правильно, и она заслуживает обученного оператора и определенного метода.
Часто задаваемые вопросы об удалении заусенцев
Удаление заусенцев — это то же самое, что и снятие фаски?
Нет. Снятие фасок — это один из особых методов в более широком семействе инструментов для снятия заусенцев. Удаление заусенцев включает в себя опиливание вручную, кистью, галтовкой, абразивным потоком, тепловой энергией и электрохимическим растворением. Снятие фаски просто срезает угол под определенным углом, одновременно удаляя заусенец.
Может ли обработка на станке с ЧПУ производить детали вообще без заусенцев?
Не совсем, но заусенец можно снизить до уровня, на котором он не имеет функционального значения. Острый инструмент, контролируемая подача на зуб, правильная стратегия выхода и предел износа инструмента, привязанный к измеренной высоте заусенцев, — все это снижает этот риск. Некоторые магазины указывают состояние кромки без заусенцев для конкретных деталей, когда остаточные заусенцы составляют менее 0,01 мм, но это утверждение должно быть подтверждено образцом, а не предполагаться.
Сколько обычно стоит удаление заусенцев?
По оценкам цехов, удаление заусенцев обычно составляет от 5 до 15 процентов от общей стоимости детали, а сложные детали со множеством внутренних пересечений находятся на более высоком уровне. В случае деталей, которые изготавливаются вручную в небольших объемах, доля трудозатрат может значительно превысить этот диапазон.
Повлияет ли удаление заусенцев на критический аспект?
Это возможно, и часто так и происходит. Удаление 0,3 мм кромочного материала с детали, удерживаемой до плюс-минус 0,1 мм, достаточно для бракования детали. Требования к кромке и допуск на размер должны быть рассмотрены вместе перед выбором процесса.
Какой метод удаления заусенцев лучше всего подходит для алюминия?
Алюминиевые заусенцы мягкие и легко стираются, поэтому легкая обработка вручную тонким напильником с последующей нейлоновой абразивной щеткой обычно дает чистый результат. Стальные щетки имеют тенденцию прижимать заусенец, а не срезать его. На объемных алюминиевых деталях хорошо работает вибрационная обработка мягким материалом при условии, что резьба и мелкие детали защищены.
Оставляет ли электроэрозионная обработка заусенцы, которые необходимо удалить?
Да. Электроэрозионная обработка не режет с применением механической силы, но оставляет отлитый слой и небольшие неровности кромок на выходной стороне разреза. Обычно они удаляются чистовым проходом или легким этапом удаления заусенцев, особенно в полостях формы, где поверхность переходит непосредственно на отлитую деталь.
Как следует хранить детали после снятия заусенцев?
Сначала очистите их, а затем защитите края. Только что зачищенные края обнажают голый металл и подвергаются коррозии или собирают следы от обработки быстрее, чем основная поверхность. Кратковременный ингибитор коррозии и защита кромок в набивке позволяют избежать превращения хорошего результата удаления заусенцев в отказ от приемочного контроля.
Когда стоит перейти от ручного снятия заусенцев к автоматизированному процессу?
Когда деталь изготавливается тысячами за партию, когда геометрия кромки достаточно повторяема для фиксации или когда заказчику требуются документированные параметры процесса. Если деталь меняется каждую неделю, а партии остаются небольшими, более разумным выбором обычно является ручная работа плюс хороший набор граничных образцов.
Вкратце: заусенец — это побочный продукт обработки, который можно измерить, а удаление заусенцев — это операция, которая решает, станет ли этот побочный продукт дефектом. Сначала проверьте наличие заусенцев на режущей кромке, во-вторых, выберите метод удаления, соответствующий геометрии и размеру партии, а в-третьих, запишите требования к кромке.
Если конкретная деталь по-прежнему не проходит проверку по краям, самый быстрый путь вперед — это обычно отправить чертеж, материал и количество партии и позволить процессу сопоставиться с особенностью, а не угадывать. Вы можете начать этот разговор через наш страница контактов , и наша команда вместе с вами проработает спецификацию края.
ПРЕДВАРИТЕЛЬНОV:Что такое концевая фреза? Определение, типы, покрытия и основы фрезерования с ЧПУ
СЛЕДУЮЩИЙ:Что такое данные в инженерии? Понимание базовых данных, DRF и основ GD&T
СЛЕДУЮЩИЙ:Что такое данные в инженерии? Понимание базовых данных, DRF и основ GD&T
Заинтересованы в сотрудничестве или у вас есть вопросы?
Новости
-
-
Концевая фреза — это вращающийся режущий инструмент, который удаляет материал режущими кромкам...
ЧИТАТЬ ДАЛЬШЕ -
Сначала прямой ответ: снять заусенцы означает удалить заусенец, тонкий выступ деформированного...
ЧИТАТЬ ДАЛЬШЕ -
Вставка штампа поступает на инспекционный стенд. На чертеже нижняя грань указана как базовая т...
ЧИТАТЬ ДАЛЬШЕ -
Цековка — это цилиндрическая выемка с плоским дном, обработанная концентрически вокруг сквозно...
ЧИТАТЬ ДАЛЬШЕ -
Посадка с зазором — это состояние сборки, при котором минимальный диаметр отверстия всегда...
ЧИТАТЬ ДАЛЬШЕ
-
Адрес завода
Китай, провинция Цзянсу, г. Наньтун, промышленный парк посёлка Чжаси (к западу от электростанции «Хуанэн»)
-
Телефон
+86-13615235768
+86-15950816906
-
Факс
+86-513-85632766
-
Электронная почта
pan.director@sunwayer.com
Оставайтесь на связи
Если вы не можете найти ответ на свой вопрос, свяжитесь с нашей дружелюбной командой.
Оставайтесь на связи
Авторское право © Nantong Sunway Science and Technology Development Co., Ltd. Все права защищены.
