


 English
 Español

Режущие инструменты используются для преобразования сырья в функциональные детали. Режущ...
ЧИТАТЬ ДАЛЬШЕ
Для чего используются режущие инструменты? Применения, материалы и обработка с ЧПУ
Контент
- 1 Режущие инструменты используются для преобразования сырья в функциональные детали.
- 2 Что такое режущие инструменты? Типы, материалы и как они работают
- 3 В каких отраслях и как используются режущие инструменты
- 4 Режущие инструменты при изготовлении пресс-форм
- 5 Режущие инструменты в производстве прецизионных деталей
- 6 Режущий инструмент для аэрокосмической промышленности и сверхтвердых сплавов
- 7 Как выбор режущего инструмента влияет на результаты обработки
- 8 Часто задаваемые вопросы о режущих инструментах
- 8.1 Из чего состоят режущие инструменты?
- 8.2 Режущие инструменты — это то же самое, что и станки?
- 8.3 В каких отраслях чаще всего используются режущие инструменты?
- 8.4 Какой режущий инструмент лучше всего подходит для закаленной стали с твердостью выше 50 HRC?
- 8.5 Могут ли электроэрозионные станки резать без механических режущих инструментов?
- 8.6 Как покрытия инструмента влияют на производительность резания?
- 9 Режущие инструменты — основа механической обработки
Режущие инструменты используются для преобразования сырья в функциональные детали.
Режущие инструменты — это закаленные, износостойкие элементы, которые срезают нежелательный материал с заготовки и создают готовую деталь. Они применяются во всех операциях обработки металла, включая фрезерование, токарную обработку, сверление, нарезание резьбы, протяжку и электроэрозионную обработку (EDM).
Прямой ответ на вопрос, для чего используются режущие инструменты, прост: режущие инструменты превращают необработанный металл, пластик, графит и композитные заготовки в функциональные детали для изготовления пресс-форм, автомобильного производства, аэрокосмической промышленности и точного машиностроения. Без режущей кромки черновая отливка или поковка не может стать точной деталью, готовой к сборке.
Помимо формирования деталей, режущие инструменты контролируют экономику обработки. Срок службы инструмента, время цикла, процент брака и стоимость детали напрямую зависят от режущей кромки. Выбор неправильного инструмента часто приводит к ухудшению качества поверхности, отклонению размеров, внезапной поломке инструмента и потере материала, что увеличивает стоимость каждой произведенной партии.
Что такое режущие инструменты? Типы, материалы и как они работают
Режущий инструмент — это любой инструмент с одной или несколькими острыми кромками, который отделяет кусочек материала от заготовки. Инструмент должен быть тверже разрезаемого материала, сохранять твердость при высоких температурах резания и как можно дольше сопротивляться абразивному износу. Успех операции резки зависит от сочетания основы инструмента, покрытия, геометрии и жесткости станка, на котором он работает.
Распространенные подложки и покрытия
Четырьмя наиболее распространенными основами режущего инструмента являются быстрорежущая сталь (HSS), карбид, керамика и кубический нитрид бора (CBN). Твердый сплав используется наиболее широко, поскольку он тверже, чем HSS, может быть изготовлен практически с любой геометрией и работает на гораздо более высоких скоростях резания. Покрытия, такие как нитрид титана-алюминия и нитрид алюминия-титана, уменьшают трение, защищают основу от нагрева и значительно продлевают срок службы инструмента.
| Тип инструмента | Основная функция | Типичные материалы заготовки | Машины, используемые с |
|---|---|---|---|
| Концевая фреза | Фрезерование плоских поверхностей, пазов, контуров | Сталь, алюминий, литейная сталь | Вертикальные обрабатывающие центры, портальные станки |
| Токарная пластина | Токарная обработка внешних и внутренних поверхностей | Нержавеющая сталь, титан, чугун | токарные станки с ЧПУ |
| Спиральное сверло | Создание круглых отверстий | Сталь, чугун, нержавеющая сталь | обрабатывающие центры с ЧПУ |
| Нажмите | Нарезание внутренней резьбы | Сталь, алюминий | Резьбовые центры с ЧПУ |
| Электроэрозионный электрод | Эрозия сложных полостей электрическими разрядами | Медь, графит | Электроэрозионные машины |
Геометрия инструмента так же важна, как и материал. Передний угол и угол спирали определяют сход стружки и силу резания. Положительный передний угол идеален для алюминия и мягкой стали, поскольку он режет с меньшей силой, а отрицательный передний угол предпочтителен для закаленных сталей, поскольку он удерживает более прочную кромку. Угол заднего угла также влияет на срок службы инструмента и качество поверхности, уменьшая трение за режущей кромкой.
В каких отраслях и как используются режущие инструменты
Режущие инструменты используются в каждом производственном секторе, производящем механические компоненты. Ниже перечислены некоторые из крупнейших производителей режущего инструмента, а также конкретные потребности в обработке, с которыми они обычно сталкиваются.
- Изготовление пресс-форм: Концевые фрезы формируют полости и сердечники, а электроды EDM вырезают глубокие ребра, острые углы и текстуры. В пресс-формах для достижения окончательной геометрии используются как субтрактивная резка, так и электроэрозионная обработка.
- Автомобильная промышленность: Токарные пластины и фрезы обрабатывают блоки двигателей, детали трансмиссии и штампы кузовов. Производственные линии полагаются на высокопроизводительные инструменты с длительным и предсказуемым сроком службы.
- Аэрокосмическая промышленность: Специализированные режущие инструменты обрабатывают титан, Inconel 718 и суперсплавы на основе никеля. Инструменты для электроэрозионного сверления создают охлаждающие отверстия в лопатках турбин и камерах сгорания.
- Электроника: Концевые фрезы малого диаметра и графитовые электроды производят прецизионные формы для разъемов, корпусов и полупроводниковых компонентов.
- Общее машиностроение: Стандартными сверлами, метчиками и концевыми фрезами изготавливают валы, кронштейны, фланцы и корпусы машин, используемые в повседневном оборудовании.
Отрасль, в которой вы работаете, определяет, какие режущие инструменты вы используете, какая платформа станка вам нужна и какие параметры резки вы используете. Цеху по обработке графитовых электродов необходим прочный гравировально-фрезерный станок с ЧПУ с высокой скоростью вращения шпинделя и эффективным пылеотводом. Цеху прецизионных компонентов необходим вертикальный обрабатывающий центр, обеспечивающий жесткие допуски. Аэрокосмическому предприятию необходимы электроэрозионные и электрохимические станки для обработки суперсплавов. Понимание этих связей поможет вам принять более обоснованные решения о покупке. Если вы изучаете более крупные и тяжелые требования к обработке, прочтите наше руководство по знаниям портальных фрезерных станков с ЧПУ, чтобы узнать, как эти платформы вписываются в производство.
Режущие инструменты при изготовлении пресс-форм
Изготовление пресс-форм — одна из крупнейших областей применения режущих инструментов. Компоненты пресс-форм обычно изготавливаются из сплавов P20, 718H, H13, S136 и алюминия, при этом в качестве электродов используются медь и графит. Последовательность изготовления полости пресс-формы обычно состоит из ряда операций по удалению материала.
- Грубая обработка: Концевые фрезы со сменными пластинами большого диаметра быстро удаляют большую часть материала на большой глубине резания.
- Получистовая обработка: Инструменты меньшего размера с более плотным шагом подготавливают поверхность к финальному проходу и не оставляют трудноудаляемого материала.
- Отделка: Сферические концевые фрезы создают окончательный 3D-контур с контролируемой шероховатостью поверхности.
- ЭДМ: Графитовые или медные электроды разрушают глубокие ребра, острые внутренние углы и мелкие текстуры, до которых не могут добраться концевые фрезы.
- Электродная обработка: Графитовым блокам придают форму на гравировально-фрезерных станках, прежде чем использовать их в качестве электродов для электроэрозионной обработки.
Электроэрозионные электроды представляют собой особый вид режущего инструмента. Вместо механической резки металла они удаляют материал посредством контролируемых электрических разрядов. Это делает их единственным надежным способом изготовления ребра шириной 0,5 мм и глубиной 10 мм из закаленной стали или создания квадратного внутреннего угла, которого никогда не может достичь фреза с круглым концом. Расплавленный и испаренный материал вымывается диэлектрической жидкостью, оставляя точную полость.
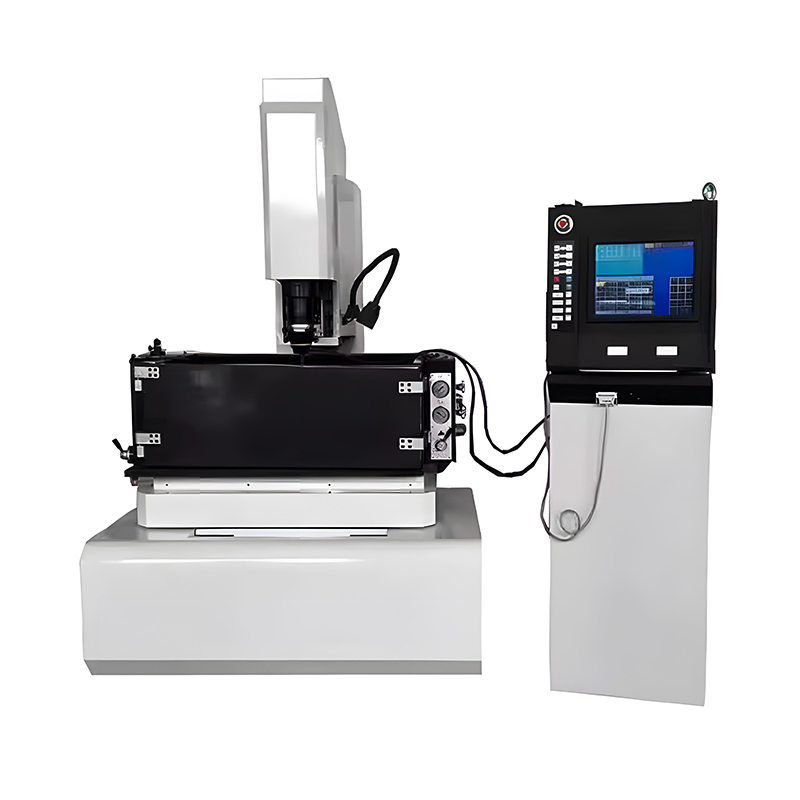 Компактный электроэрозионный станок для прецизионной обработки полостей пресс-форм Эта компактная электроэрозионная система идеально подходит для гравировки микроэлементов и обработки глухих отверстий в полостях пресс-форм. Он обеспечивает адаптивное управление и эффективное охлаждение, что делает его пригодным для мелкосерийного производства штампов. Посмотреть продукт →
Выбор правильной платформы электроэрозионной обработки для обработки полостей имеет решающее значение. Такой станок, как небольшой электроэрозионный станок с ЧПУ CNC430, предназначен для изготовления металлических форм, где точность позиционирования электродов и стабильная промывка напрямую влияют на качество полости. Мастерские по производству пресс-форм часто объединяют электроэрозионное оборудование с фрезерным станком с ЧПУ, чтобы они могли обрабатывать электрод и полость в одном непрерывном рабочем процессе.
Режущие инструменты в производстве прецизионных деталей
Производство прецизионных деталей охватывает гидравлические компоненты, медицинское оборудование, оптические инструменты и полупроводниковое оборудование. Эти детали характеризуются жесткими допусками, прекрасной обработкой поверхности и стабильной повторяемостью от партии к партии. Режущие инструменты, используемые в этом секторе, обычно представляют собой твердосплавные концевые фрезы с покрытием TiAlN или AlTiN в сочетании с высокоскоростными шпинделями, работающими со скоростью от 10 000 до 24 000 об/мин.
Достижение микронной точности — это системная проблема, а не только проблема инструмента. Должны быть соблюдены следующие условия:
- Биение инструмента должно оставаться ниже 0,005 мм, чтобы избежать неровных режущих кромок и смещения размеров.
- Конус шпинделя и цанга должны быть чистыми и без зазубрин, поскольку любое загрязнение приведет к отклонению инструмента.
- Зажим заготовки должен быть достаточно жестким, чтобы исключить дребезг и вибрацию.
- Параметры резания должны поддерживать постоянную нагрузку на стружку, чтобы избежать внезапной перегрузки и поломки инструмента.
При соблюдении этих условий современный вертикальный обрабатывающий центр может регулярно выдерживать допуски ±0,005 мм. Вот почему высокоскоростные вертикальные обрабатывающие центры с ЧПУ остаются основной платформой для прецизионных компонентов. Предприятия, которым требуется сложная геометрия детали за один установ, часто переходят на 5-осевые станки, которые уменьшают количество ошибок зажима и повышают общую точность.
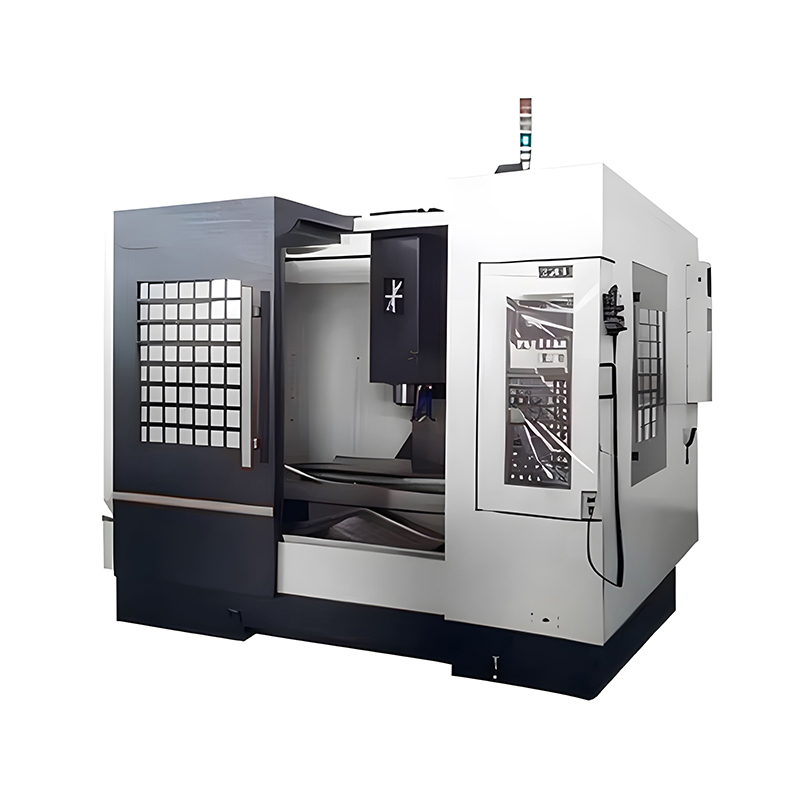 Высокоскоростной 3-осевой вертикальный обрабатывающий центр с ЧПУ для прецизионных деталей Этот вертикальный центр, предназначенный для обработки с жесткими допусками, обрабатывает детали малой и средней точности. Он обеспечивает высокую скорость шпинделя, жесткость и повторяемость для обеспечения стабильного качества при серийном производстве. Посмотреть продукт →
Для этого класса работ создан такой станок, как высокоскоростной 3-осевой вертикальный обрабатывающий центр с ЧПУ VMC850L. Он обеспечивает скорость шпинделя, жесткость и повторяемость, необходимые при обработке прецизионных деталей малого и среднего размера, требующих высокого уровня постоянства размеров. Выбор станка, способного выдержать требуемый допуск, так же важен, как и выбор самого режущего инструмента.
Режущий инструмент для аэрокосмической промышленности и сверхтвердых сплавов
Режущие инструменты для аэрокосмической промышленности используются для обработки титана, Inconel 718 и других суперсплавов на основе никеля. Эти материалы имеют низкую теплопроводность, что означает, что тепло концентрируется на режущей кромке и быстро изнашивает стандартные твердосплавные инструменты. По этой причине аэрокосмические цеха полагаются на сочетание передовых инструментов и методов бесконтактной обработки.
- Керамические и CBN вставки используются для высокоскоростного точения закаленных и суперсплавных материалов.
- Твердосплавные концевые фрезы с покрытием с большим количеством канавок используются для фрезерования, когда вибрация контролируется.
- Электроэрозионные сверлильные инструменты создать охлаждающие отверстия диаметром от 0,3 мм до 3 мм в лопатках турбин и камерах сгорания.
- Электрохимическая обработка позволяет изготавливать сложные формы без контакта с инструментом и без термического повреждения заготовки.
Электроэрозионная обработка и электроэрозионная обработка часто являются наиболее надежными методами обработки суперсплавов, поскольку они не зависят от механической силы резания. Электроэрозионные сверлильные инструменты способны пробивать закаленную сталь и жаропрочные сплавы без отклонения инструмента. Поскольку электрод никогда не контактирует с заготовкой, отсутствует сила резания и нет риска повреждения тонких или хрупких конструкций в аэрокосмической отрасли.
 5-осевой электроэрозионный сверлильный станок с ЧПУ для сверления отверстий в аэрокосмической отрасли Благодаря 5-осному управлению этот станок сверлит угловые отверстия в суперсплавах, таких как инконель и титан. Обеспечивает отсутствие заусенцев и минимальный износ электродов, что идеально подходит для отверстий охлаждения турбин. Посмотреть продукт →
Такой станок, как высокоскоростной 5-осевой электроэрозионный сверлильный станок с ЧПУ XK430, предназначен для электродного сверления в аэрокосмической отрасли. Его возможность многоосного позиционирования позволяет сверлить угловые отверстия в суперсплавах с точностью, с которой не могут сравниться механические сверла. Для цехов, обрабатывающих инконель или титан, этот тип станков закрывает разрыв между обычными ограничениями обработки и реальными производственными требованиями.
Как выбор режущего инструмента влияет на результаты обработки
Выбор правильного режущего инструмента напрямую влияет на стоимость обработки и качество детали. Неправильно выбранный инструмент может привести к микросколам, чрезмерному нагреву, наростам на кромке, следам вибрации или внезапной поломке. Ниже перечислены пять факторов, которые имеют наибольшее значение при выборе инструмента.
- Материал заготовки: Твердость, обрабатываемость и теплопроводность определяют подходящую основу и покрытие.
- Подложка и покрытие: Твердый сплав с TiAlN хорошо подходит для стали, тогда как полированный твердый сплав без покрытия часто предпочтительнее для алюминия или меди, чтобы уменьшить наросты на кромке.
- Геометрия инструмента: Передний угол, угол спирали и задний угол контролируют образование стружки, силу резания и выделение тепла.
- Жесткость машины: Слабый шпиндель или тонкостенное приспособление вызывают вибрацию и резко сокращают срок службы инструмента.
- Параметры резки: Скорость, подача и глубина резания должны соответствовать сочетанию инструмента и материала.
Предприятия, которые игнорируют эти факторы, сталкиваются с отклонениями размеров, плохим качеством поверхности и высоким процентом брака. Предприятия, которые тратят время на подбор инструментов к машинам и материалам, получают более низкую стоимость детали, более длительный срок службы инструмента и более предсказуемые сроки поставки. В условиях смешанного производства хранение структурированной базы данных проверенных комбинаций инструментов и параметров является наиболее надежным способом обеспечения повторяемости.
Часто задаваемые вопросы о режущих инструментах
Из чего состоят режущие инструменты?
Режущие инструменты изготавливаются из быстрорежущей стали, твердого сплава, керамики, CBN и PCD. Твердый сплав является наиболее распространенной основой, поскольку он сочетает в себе твердость, износостойкость и способность сохранять острую кромку при повышенных температурах резания.
Режущие инструменты — это то же самое, что и станки?
Нет. Режущие инструменты — это острые края, с помощью которых удаляется материал. Станки — это силовые рамы, которые удерживают и перемещают режущие кромки. Примеры станков включают вертикальные обрабатывающие центры с ЧПУ, портальные фрезерные станки с ЧПУ и электроэрозионные станки.
В каких отраслях чаще всего используются режущие инструменты?
Крупнейшими пользователями являются производство пресс-форм, автомобилестроение, аэрокосмическая промышленность, электроника и общее машиностроение. Каждая из этих отраслей зависит от режущих инструментов для производства точных металлических компонентов, которым необходимы точные размеры и качество поверхности.
Какой режущий инструмент лучше всего подходит для закаленной стали с твердостью выше 50 HRC?
CBN и керамические пластины — лучший выбор для закаленной стали. Для фрезерования также могут подойти твердосплавные концевые фрезы с высокоточным держателем, но параметры должны быть консервативными, чтобы избежать перегрузки стружкой и внезапной поломки.
Могут ли электроэрозионные станки резать без механических режущих инструментов?
Да. Для электроэрозионной обработки используются электроды, которые представляют собой особый тип режущего инструмента. Они разрушают материал посредством электрического разряда, а не механического сдвига. Это позволяет обрабатывать закаленную сталь и суперсплавы такой формы, которую невозможно достичь обычными инструментами.
Как покрытия инструмента влияют на производительность резания?
Такие покрытия, как TiAlN и AlTiN, уменьшают трение и нагрев в зоне резания, что во многих случаях продлевает срок службы инструмента на 30–100 %, снижает силы резания и улучшает качество поверхности. Выбор покрытия всегда должен соответствовать материалу заготовки.
Режущие инструменты — основа механической обработки
Режущие инструменты используются для одной главной цели: удалить материал и создать точную деталь. Конкретный инструмент, который вам нужен, зависит от материала заготовки, обрабатываемой геометрии, используемой платформы станка и допусков, которые необходимо соблюдать.
Для компаний, производящих пресс-формы, прецизионные компоненты или детали для аэрокосмической отрасли, правильный выбор режущего инструмента и станка является решением, повышающим производительность. Обсуждение конкретных материалов, требований к допускам и объема производства с производителем оборудования поможет вам построить эффективный процесс с первого дня. Свяжитесь с нами, и мы поможем вам подобрать правильную платформу ЧПУ в соответствии с вашими потребностями в режущем инструменте.
ПРЕДВАРИТЕЛЬНОV:Нет предыдущей статьи
СЛЕДУЮЩИЙ:Что может станок с ЧПУ? Объяснение 10 основных операций, материалов и отраслей
СЛЕДУЮЩИЙ:Что может станок с ЧПУ? Объяснение 10 основных операций, материалов и отраслей
Заинтересованы в сотрудничестве или у вас есть вопросы?
Новости
-
-
Станок с ЧПУ может резать, сверлить, фрезеровать, точить, обжигать и придавать форму практ...
ЧИТАТЬ ДАЛЬШЕ -
Что такое 5-осевой станок с ЧПУ? Прямой ответ для владельцев магазинов Представьте себе ...
ЧИТАТЬ ДАЛЬШЕ -
Прямой ответ: что сильнее Титан прочнее алюминия. Это справедливо почти для всех коммерч...
ЧИТАТЬ ДАЛЬШЕ -
Цементирующая закалка — это термохимическая обработка поверхности, при которой углерод, азот и...
ЧИТАТЬ ДАЛЬШЕ -
Что означает ЧПУ в производстве? ЧПУ означает Компьютерное числовое управление ...
ЧИТАТЬ ДАЛЬШЕ
-
Адрес завода
Китай, провинция Цзянсу, г. Наньтун, промышленный парк посёлка Чжаси (к западу от электростанции «Хуанэн»)
-
Телефон
+86-13615235768
+86-15950816906
-
Факс
+86-513-85632766
-
Электронная почта
pan.director@sunwayer.com
Оставайтесь на связи
Если вы не можете найти ответ на свой вопрос, свяжитесь с нашей дружелюбной командой.
Оставайтесь на связи
Авторское право © Nantong Sunway Science and Technology Development Co., Ltd. Все права защищены.
