


 English
 Español

Посадка с зазором — это состояние сборки, при котором минимальный диаметр отверстия всегда...
ЧИТАТЬ ДАЛЬШЕ
Что такое электроэрозионный станок? Практическое руководство по электроэрозионной обработке
Контент
- 1 Как работает электроэрозионный станок? Принцип искровой эрозии
- 2 Три основных типа электроэрозионных станков, реально используемых в производстве
- 3 Для чего используется электроэрозионный станок? Реальные приложения в разных отраслях
- 4 Электроэрозионная обработка против традиционной обработки с ЧПУ: какой из них следует использовать в вашей мастерской?
- 5 Что проверить перед покупкой электроэрозионного станка
- 6 Ожидаемые затраты и операционный бюджет
- 7 Часто задаваемые вопросы об электроэрозионных станках
- 7.1 Какие материалы может обрабатывать электроэрозионный станок?
- 7.2 Насколько точен электроэрозионный станок?
- 7.3 В чем разница между проволочным электроэрозионным электроэрозионным станком и электроэрозионным электроэрозионным станком?
- 7.4 Как выбрать правильный материал электрода?
- 7.5 Электроэрозионная обработка быстрее или медленнее фрезерования на станке с ЧПУ?
- 7.6 Могут ли электроэрозионные станки работать без системы ЧПУ?
- 7.7 Как долго служит электрод EDM?
Электроэрозионный станок, также называемый электроэрозионным станком, использует контролируемые искры для эрозии электропроводящего металла без прямого контакта между инструментом и заготовкой. Заготовка погружена в диэлектрическую жидкость, при этом инструмент действует как один электрод, а заготовка — как другой. Тысячи высокочастотных разрядов в секунду плавят и испаряют крошечные количества материала, создавая нужную вам форму.
Если вам когда-либо приходилось вырезать закаленную матрицу, просверливать небольшое отверстие в лопатке турбины или изготавливать сложную полость в инструментальной стали, то электроэрозионный станок, скорее всего, станет правильным ответом. В этом руководстве объясняется, что такое электроэрозионный станок, как работает электроэрозионный станок, основные доступные типы, где они используются в реальном производстве, а также характеристики, которые следует проверить перед принятием решения о покупке. Прямой вывод прост: электроэрозионная обработка — это процесс бесконтактной обработки, при котором материал удаляется электрическим разрядом в жидкой среде, и он остается наиболее практичным выбором для твердых металлов, глубоких полостей и высокоточной геометрии.
Как работает электроэрозионный станок? Принцип искровой эрозии
Электроэрозионная обработка не является субтрактивным процессом в отличие от фрезерования или токарной обработки. Никакой физический инструмент не врезается в заготовку. Вместо этого между электродом и заготовкой создается точно контролируемое электрическое поле. Когда зазор между ними становится достаточно маленьким, диэлектрическая жидкость пробивается, и через зазор проскакивает искра. Искра генерирует локализованное тепло, температура которого превышает температуру плавления материала заготовки. На поверхности заготовки образуется крошечный кратер, и испаренный материал смывается жидкостью.
Промывочное действие имеет решающее значение. Диэлектрическая жидкость не только изолирует зазор, но также удаляет мусор и охлаждает поверхности. Стандартный цикл электроэрозионной обработки повторяет этот процесс разрядки тысячи раз в секунду. Каждый выпуск удаляет микроскопическое количество материала, обеспечивая исключительный контроль размеров процесса, в то же время влияя на структуру заготовки гораздо меньше, чем традиционные методы резки. Каждый электроэрозионный станок состоит из четырех основных компонентов:
- Генератор импульсов: Блок питания, создающий управляемую последовательность импульсов напряжения. Его частота, амплитуда тока и длительность импульса определяют скорость съема материала и качество поверхности.
- Электрод: Инструмент, формирующий полость. В зависимости от применения он может быть изготовлен из меди, графита, латуни или другого проводящего материала.
- Диэлектрическая жидкость: Непроводящая жидкость, обычно деионизированная вода или углеводородное масло, которая отделяет электрод от детали и смывает частицы.
- Сервосистема управления: Контроллер с обратной связью, который поддерживает постоянный искровой промежуток, перемещая электрод или заготовку с точным шагом. Если зазор слишком велик, искра не может загореться; если он слишком узкий, может произойти короткое замыкание.
На практике покупатели часто упускают из виду сервоуправление, но оно является одним из наиболее важных факторов, определяющих воспроизводимое качество деталей. Хорошая сервосистема за доли секунды реагирует на неровности поверхностей, предотвращая перегрев и износ электродов. Если вам нужна более техническая разбивка процесса, вы можете прочтите наше полное руководство по электроэрозионной обработке , который более подробно описывает физику.
Три основных типа электроэрозионных станков, реально используемых в производстве
Когда люди спрашивают, что такое электроэрозионный станок, они обычно спрашивают об одной из трех распространенных категорий. Каждый тип решает свою проблему, и знание различий поможет вам решить, нужна ли вам одна, две или все три системы.
| Тип | Инструмент / Электрод | Лучшее для | Типичная обработка поверхности | Скорость удаления материала |
|---|---|---|---|---|
| Электроэрозионный электроэрозионный станок | Электрод индивидуальной формы из графита или меди. | Сложные полости, литьевые формы, ковочные штампы | Достижимое Ra 0,1 мкм | Ниже, но зависит от настроек пульса |
| Электроэрозионная обработка проволоки | Катушка из латуни или проволоки с покрытием | Режущие пластины, пуансоны, шестерни и точные контуры | Достижимое Ra 0,2 мкм | Средний |
| Электроэрозионная обработка малых отверстий / сверла | Полый вращающийся трубчатый электрод | Отверстия для охлаждения, стартовые отверстия для электроэрозионной резки, детали аэрокосмической отрасли | Ra 0,4 мкм типично | Быстро для глубоких и маленьких отверстий |
Категория штамповочных штампов включает одноосные и трехосные версии с ЧПУ. Ручные станки по-прежнему используются, но модели с ЧПУ позволяют программировать траектории движения электродов, автоматизировать изменения и соблюдать гораздо более жесткие допуски. Для общих работ с пресс-формами типичной точкой входа является 3-осевой высекально-прошивной станок с ЧПУ, поскольку он обрабатывает боковые электроды и выполняет сложное позиционирование с минимальным вмешательством оператора. Если в ваших деталях имеются глубокие небольшие отверстия или каналы охлаждения, электроэрозионный станок для небольших отверстий — это отдельный станок, выполняющий другую работу.
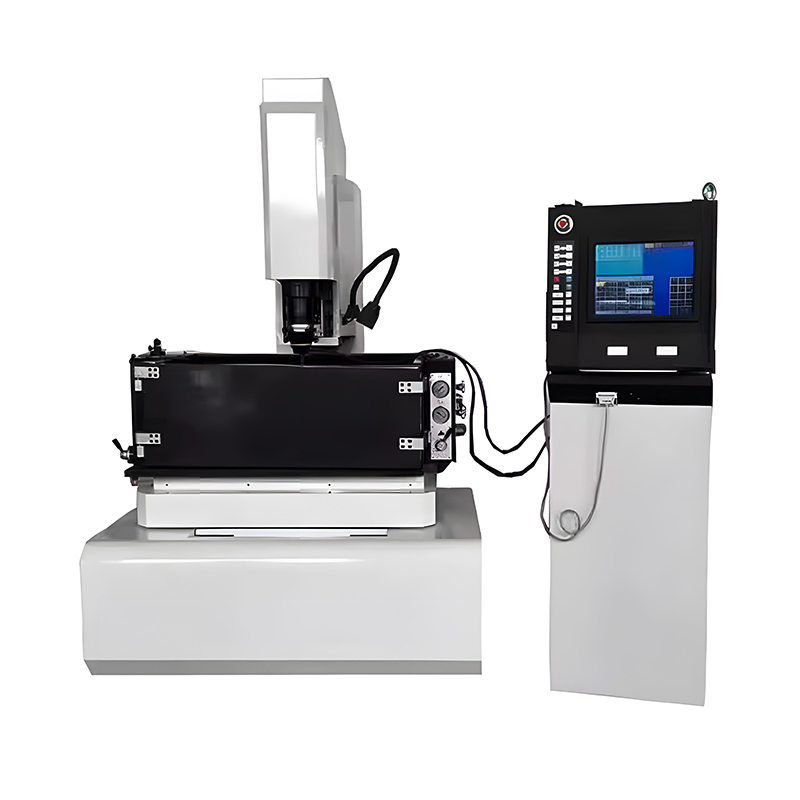 Компактный электроэрозионный станок с ЧПУ для производства небольших форм и штампов CNC-430 — это компактная электроэрозионная система с компьютерным управлением, предназначенная для мелкосерийной обработки пресс-форм и штампов. Адаптивное управление и интуитивно понятный интерфейс упрощают программирование, а модульная конструкция и фильтрация охлаждающей жидкости обеспечивают эффективную и точную обработку металла в тесных цехах. Посмотреть продукт →
Для чего используется электроэрозионный станок? Реальные приложения в разных отраслях
Электроэрозионные станки не являются универсальным оборудованием. Они используются там, где традиционные режущие инструменты не справляются или просто выходят из строя. Настоящая ценность электроэрозионной обработки заключается в повышении производительности при обработке сложных материалов и форм.
Производство штампов и пресс-форм является крупнейшей областью применения. Глубокие ребра, острые внутренние углы и глубокие карманы трудно фрезеровать, поскольку стандартные концевые фрезы ограничены диаметром инструмента и отклонением фрезы. Электроэрозионная обработка позволяет получить эти формы с помощью электрода, форма которого может соответствовать геометрии формы. Трехосевой электроэрозионный станок может изготовить всю полость пресс-формы за один установ без гребешков и сил резания, изменяющих траекторию инструмента. Графит является распространенным материалом для электродов из-за его низкой скорости износа и хороших проводящих свойств.
Основными потребителями также являются аэрокосмическая и тяжелая промышленность. В аэрокосмической отрасли необходимость в охлаждающих отверстиях в лопатках турбин и других компонентах из суперсплавов создает потребность в электроэрозионной обработке небольших отверстий. Эти отверстия часто сверлят под углом в материалах, которые тверже, чем могут справиться обычные сверла. Высокоскоростной 5-осевой электроэрозионный сверлильный станок с ЧПУ xk430 является хорошим примером оборудования, предназначенного для такого рода работ, предлагая многоосное позиционирование и возможность обработки сверхтвердых сплавов, с которыми не могут справиться другие методы.
 Высокоскоростное 5-осевое электроэрозионное сверло с ЧПУ для прецизионной обработки отверстий XK-430 оснащен пятиосным управлением с ЧПУ для сверления сложных отверстий под разными углами без изменения положения. Его высокоскоростная технология электроэрозионной обработки позволяет получать чистые отверстия без заусенцев диаметром до 0,1 мм в закаленных сталях и суперсплавах с минимальными зонами термического влияния и автоматической заменой электродов. Посмотреть продукт →
Проволочная электроэрозионная обработка широко используется для резки пуансонов, штампов и прецизионных пластинчатых деталей. Если вам необходимо вырезать внутренний контур с небольшим радиусом угла, проволочный электроэрозионный станок может добиться этого с высокой повторяемостью и отличным качеством поверхности. Заготовка остается неподвижной, пока проволока движется по запрограммированной траектории, что делает ее идеальной для деталей, которые могут отклоняться под действием физической силы резания. Вы также найдете электроэрозионную обработку при производстве инструментов для электроники, аккумуляторных компонентов, автомобильных деталей и даже стоматологического и медицинского оборудования. В каждом случае общая нить одна и та же: твердый или проводящий материал, точная форма и относительно небольшие детали.
Электроэрозионная обработка против традиционной обработки с ЧПУ: какой из них следует использовать в вашей мастерской?
Электроэрозионная обработка и традиционная обработка с ЧПУ часто представляются как конкурирующие процессы, но в хорошо оборудованном цехе они дополняют друг друга. Правильный выбор зависит от твердости заготовки, сложности геометрии и требований к качеству поверхности. Используйте следующее сравнение, чтобы понять границы.
| Фактор | электроэрозионная обработка | Обычный ЧПУ |
|---|---|---|
| Закаленные материалы | Отлично , может обрабатывать любую проводящую закаленную сталь | Ограничено сроком службы инструмента; обработка закаленной стали — процесс медленный и дорогостоящий. |
| Резкость углов | Достижимы очень острые внутренние углы | Круглые углы определяются радиусом фрезы |
| Соотношение глубины и ширины | Может достигать глубоких полостей и узких щелей | Ограничено жесткостью инструмента и вибрацией. |
| Силы сокращения | Около нуля, нет искажений силы инструмента | Значительные силы резания, которые могут отклонить деталь. |
| Чистота поверхности | Возможен Ra 0,1–0,4 мкм | Ra 0,4–1,6 мкм, общий |
| Скорость удаления материала | Медленнее для больших объемов | Гораздо быстрее для удаления сыпучего материала |
Распространенная производственная стратегия заключается в черновой обработке на станке с ЧПУ, где материал не слишком твердый, затем в термообработке детали и окончательной обработке закаленной области электроэрозионной обработкой. Этот гибридный подход минимизирует затраты, гарантируя при этом, что готовая полость будет соответствовать требуемой твердости. Вертикальные обрабатывающие центры с ЧПУ и портальные фрезерные станки с ЧПУ выполняют большую часть стандартного удаления материала, а электроэрозионный станок выполняет специализированные области. Если вы покупаете новое оборудование, стоит рассмотреть обе стороны процесса вместе.
Что проверить перед покупкой электроэрозионного станка
Выбор электроэрозионного станка – это серьезное решение, и плохо настроенный станок может годами оставаться в вашем магазине, не окупаясь. Покупатели часто обращают внимание на размеры хода, но для реального успеха производства более важны некоторые характеристики. Проверьте их, прежде чем сравнивать котировки.
- Количество осей управления. 3-осевой электроэрозионный станок с ЧПУ обеспечивает программируемое перемещение по осям X, Y и Z, что является основой для обработки полостей. 5-осевой станок или станок с поворотной головкой повышает гибкость при угловых работах и сверлении отверстий. Проверьте, действительно ли вам нужны дополнительные оси, поскольку они увеличивают стоимость станка и усложняют программирование.
- Электрододержатель и система инструментов. Автоматические устройства смены инструмента и калиброванные держатели электродов сокращают время настройки и повышают повторяемость. Для графитовых электродов рассмотрите возможность установки системы пылеудаления или промывки на самой машине.
- Качество генератора импульсов. Генератор импульсов контролирует энергию каждого разряда. Высококачественные генераторы обеспечивают лучшее качество поверхности и меньший износ электродов, особенно при обработке труднообрабатываемой стали. Запросите текущий диапазон настроек и наименьшую достижимую ширину импульса.
- Диэлектрическая жидкостная система. Для проволочной электроэрозионной обработки жидкостью является деионизированная вода, а для штамповки используется углеводородное масло. В обоих случаях жидкость требует последовательной фильтрации, контроля температуры и потока. Плохое управление жидкостью является наиболее распространенной причиной нестабильного качества поверхности.
- Вместимость стола и заготовки. Учитывайте как максимальный вес заготовки, так и расстояние между головкой инструмента и столом. Более глубокое перемещение оси Z позволяет обрабатывать более глубокие полости, не поднимая стол слишком далеко, но вес также может повлиять на реакцию сервопривода.
- Жесткость машины. Несмотря на то, что электроэрозионная обработка не применяет реальной силы резания, жесткая рама важна для поддержания искрового промежутка. Термическая деформация является основной проблемой электроэрозионной обработки, а станки с более низким охлаждением или стратегией термокомпенсации обеспечивают лучшие допуски в течение восьмичасовой смены.
Если ваша работа включает в себя резку высокоточных деталей проволокой, проволочная электроэрозионная обработка с подвижной колонной или портальным типом обеспечит лучшую термическую стабильность длинных заготовок. Вы можете сравнить варианты по обзор линейки электроэрозионных станков на нашем сайте . Например, станок для резки проволоки с подвижной стойкой d z653 создан для применений, требующих как жесткости, так и точности при обработке заготовок среднего размера.
Проволочный электроэрозионный станок с подвижной стойкой для стабильной высокоточной резки Конструкция с подвижной колонной DZ-653 обеспечивает термическую стабильность и низкий уровень вибрации, обеспечивая субмикронную точность. Его эффективный импульсный источник питания и автоматическая заправка проволоки сокращают время простоя, что делает его пригодным для требовательных применений в электронике, инструментальном производстве и энергетике. Посмотреть продукт → Ожидаемые затраты и операционный бюджет
Универсальной цены на электроэрозионный станок не существует. Фактические инвестиции зависят от размера стола, конфигурации оси, точности системы управления и мощности источника питания. Ручные вырубные станки начального уровня стоят значительно дешевле, чем полностью загруженные станки с ЧПУ, но они также обеспечивают меньшую производительность в расчете на час работы оператора.
Планируя бюджет, смотрите не только на саму машину. Полная стоимость эксплуатации включает в себя диэлектрическую жидкость, фильтры, материалы электродов, стоимость проволоки и потребление электроэнергии. Графитовые электроды постоянно изнашиваются, а проволока для электроэрозионной обработки расходуется при каждом разрезе. Некоторые процессы имеют более низкую стоимость детали только тогда, когда машина работает непрерывно; при очень небольших объемах производства электроэрозионная обработка может оказаться дороже, чем обычный стан.
Однако настоящая финансовая выгода от электроэрозионной обработки проявляется тогда, когда детали невозможно разрезать другими способами. Одна термообработанная матрица, которая обычно отбраковывается или требует обширной последующей обработки, может быть точно изготовлена на электроэрозионном станке за одну установку. Во многих случаях возможность обработки закаленного компонента собственными силами исключает затраты на аутсорсинг и существенно сокращает время выполнения заказа. Еще одним важным фактором является необходимость в квалифицированном операторе. Современные электроэрозионные станки с ЧПУ легче программировать, чем старые версии, но понимание конструкции электродов, параметров импульса и промывки по-прежнему важно. Плановое техническое обслуживание, включая замену уплотнений насоса, фильтров и диэлектрической жидкости, должно быть запланировано и учтено в ваших нормах эксплуатации.
Часто задаваемые вопросы об электроэрозионных станках
Какие материалы может обрабатывать электроэрозионный станок?
Электроэрозионный станок может обрабатывать любой электропроводящий материал. Обычными заготовками являются инструментальная сталь, закаленная сталь, нержавеющая сталь, карбид вольфрама, титановые сплавы и другие суперсплавы. Он не может обрабатывать непроводящие материалы, такие как керамика, пластик или стекло.
Насколько точен электроэрозионный станок?
Современные электроэрозионные станки с ЧПУ способны обеспечивать точность позиционирования в пределах ±0,005 мм. Конечная точность также зависит от качества электродов и термической стабильности. В производственных условиях повторяемость размеров 0,01 мм обычно достигается на станках с хорошим контролем температуры.
В чем разница между проволочным электроэрозионным электроэрозионным станком и электроэрозионным электроэрозионным станком?
Проволочная электроэрозионная обработка использует тонкую, непрерывно движущуюся проволоку в качестве электрода для резки пластины или блока. В электроэрозионной электроэрозионной обработке используется фигурный электрод, который погружается в заготовку для создания полости зеркального отображения. Проволочная электроэрозионная резка хороша для контурной резки, а электроэрозионная обработка лучше подходит для сложных внутренних форм.
Как выбрать правильный материал электрода?
Графит предпочтителен для черновой обработки из-за его высокой износостойкости и обрабатываемости. Для отделки часто выбирают медь, поскольку она дает более качественную поверхность и более однородную. Латунная проволока является стандартом для электроэрозионной обработки, тогда как композитная проволока или проволока с покрытием могут увеличить скорость резки.
Электроэрозионная обработка быстрее или медленнее фрезерования на станке с ЧПУ?
Для удаления сыпучего материала фрезерование с ЧПУ выполняется намного быстрее. Электроэрозионная обработка становится быстрее и экономичнее, когда вам необходимо обрабатывать внутренние углы, твердые материалы или стенки, которые могут прогибаться при фрезеровании. Лучший подход — по возможности выполнять черновую фрезеровку и использовать электроэрозионную обработку для функций, которые этого требуют.
Могут ли электроэрозионные станки работать без системы ЧПУ?
Ручные электроэрозионные станки до сих пор существуют и используются в некоторых мастерских. Однако система ЧПУ обеспечивает значительно лучшую однородность поверхности, автоматизированные траектории движения электродов и возможность выполнять работы с несколькими полостями или несколькими электродами с минимальным вмешательством оператора. Для производства средних объемов ЧПУ почти всегда является лучшим выбором.
Как долго служит электрод EDM?
Срок службы электрода зависит от материала электрода, силы тока и материала заготовки. Графитовые электроды обычно имеют меньшую скорость износа, чем медные электроды. Хорошо спроектированный электрод для черновой обработки может обработать множество полостей до того, как потребуется правка. В экстремальных условиях износ может быть серьезным, поэтому всегда уточняйте степень износа у поставщика машины.
Электроэрозионный станок — это инвестиция в возможности, а не просто оборудование. Он позволяет выполнять работу, с которой не могут справиться другие процессы, и дополняет производственный цех, в котором уже есть фрезерные станки с ЧПУ, портальные станки и обрабатывающие центры. Ключевым моментом является соответствие типа станка реальному диапазону заготовок. Начните с тщательного анализа текущего состава заказов, затем выберите станок с нужным количеством осей, источником питания и системой подачи жидкости.
Если ваша работа связана с закаленными штампами, глубокими отверстиями для охлаждения или прецизионными деталями, вырезанными проволокой, электроэрозионный станок заслуживает места в вашем плане оборудования. Уделите время изучению спецификаций, посетите завод и сравните машины с реальными образцами заготовок, а не с заявлениями по каталогу. Такой подход неизменно приносит наилучшие долгосрочные результаты для вашего магазина.
ПРЕДВАРИТЕЛЬНОV:Что такое термическая обработка? Практическое руководство для станков с ЧПУ и производителей пресс-форм
СЛЕДУЮЩИЙ:Для чего используются режущие инструменты? Применения, материалы и обработка с ЧПУ
СЛЕДУЮЩИЙ:Для чего используются режущие инструменты? Применения, материалы и обработка с ЧПУ
Заинтересованы в сотрудничестве или у вас есть вопросы?
Новости
-
-
Термическая обработка — это контролируемый термический процесс, который изменяет механические ...
ЧИТАТЬ ДАЛЬШЕ -
Электроэрозионный станок, также называемый электроэрозионным станком, использует контролируемы...
ЧИТАТЬ ДАЛЬШЕ -
Режущие инструменты используются для преобразования сырья в функциональные детали. Режущ...
ЧИТАТЬ ДАЛЬШЕ -
Станок с ЧПУ может резать, сверлить, фрезеровать, точить, обжигать и придавать форму практ...
ЧИТАТЬ ДАЛЬШЕ -
Что такое 5-осевой станок с ЧПУ? Прямой ответ для владельцев магазинов Представьте себе ...
ЧИТАТЬ ДАЛЬШЕ
-
Адрес завода
Китай, провинция Цзянсу, г. Наньтун, промышленный парк посёлка Чжаси (к западу от электростанции «Хуанэн»)
-
Телефон
+86-13615235768
+86-15950816906
-
Факс
+86-513-85632766
-
Электронная почта
pan.director@sunwayer.com
Оставайтесь на связи
Если вы не можете найти ответ на свой вопрос, свяжитесь с нашей дружелюбной командой.
Оставайтесь на связи
Авторское право © Nantong Sunway Science and Technology Development Co., Ltd. Все права защищены.
