


 English
 Español

Посадка с зазором — это состояние сборки, при котором минимальный диаметр отверстия всегда...
ЧИТАТЬ ДАЛЬШЕ
Что такое термическая обработка? Практическое руководство для станков с ЧПУ и производителей пресс-форм
Контент
- 1 Что такое термическая обработка? Прямой ответ
- 2 Три этапа каждого цикла термообработки
- 3 Четыре основных процесса термообработки, которые вам нужно знать
- 4 Как термообработка меняет сталь на микроструктурном уровне
- 5 Почему термообработка важна для обработки на станках с ЧПУ и изготовления пресс-форм
- 6 Твердость против обрабатываемости: практические компромиссы
- 7 Обработка термообработанных сталей: что меняется в цехе
- 8 Электроэрозионная обработка и термообработанная сталь: естественное сочетание
- 9 Распространенные ошибки термообработки при производстве деталей и пресс-форм
- 10 Часто задаваемые вопросы о термообработке
- 10.1 В чем разница между отжигом и нормализацией?
- 10.2 Почему за закалкой всегда следует отпуск?
- 10.3 Можно ли обрабатывать сталь после термообработки?
- 10.4 Вызывает ли термообработка деформацию?
- 10.5 В чем разница между термической обработкой и поверхностной закалкой?
- 10.6 Какую твердость должна иметь литейная сталь для механической обработки?
- 11 Ключевые выводы для вашей следующей работы по термообработке
Термическая обработка — это контролируемый термический процесс, который изменяет механические свойства металла путем нагревания его до определенной температуры, выдерживания на этой температуре, а затем охлаждения со скоростью, выбранной для создания желаемой внутренней структуры. Он не меняет форму детали, но меняет твердость, вязкость, пластичность и внутренние напряжения. При обработке на станках с ЧПУ и изготовлении пресс-форм термообработка определяет, можно ли сначала отфрезеровать полость при твердости 30 HRC, а затем закалить до твердости 56 HRC, или же предварительно закаленный блок вообще никогда не должен подвергаться черновой фрезе.
Если вы управляете обрабатывающими центрами, электроэрозионными станками или кусачками, состояние термообработки вашего сырья напрямую влияет на срок службы инструмента, стабильность размеров и конечные характеристики детали. Прежде чем выбрать процесс или машину, полезно понять, что происходит внутри стали.
Что такое термическая обработка? Прямой ответ
Термическая обработка объединяет несколько металлургических процессов, в которых температура используется для целенаправленного изменения микроструктуры металла. Для стали это означает изменение расположения атомов железа и углерода. Наиболее распространенными процессами являются отжиг, нормализация, закалка и отпуск. Каждый из них использует один и тот же трехэтапный принцип, но применяет разную стратегию охлаждения, и каждый из них оставляет сталь с разным набором механических свойств.
В производстве термическая обработка редко отходит на второй план. Например, основание формы, изготовленное из предварительно закаленной стали с твердостью 28–32 HRC, обычно обрабатывается напрямую. Вставка пресс-формы, которой необходима износостойкость, может быть обработана в отожженном состоянии при температуре около 200 HBW, а затем закалена до 50-58 HRC после завершения фрезерования. Одна и та же сталь в двух условиях ведет себя в цехе как два разных материала.
Таким образом, практическое определение таково: термообработка — это целенаправленный контроль циклов нагрева и охлаждения с целью придания металлу твердости, прочности, ударной вязкости, напряженного состояния или обрабатываемости, которые требуются для конкретного производственного применения.
Три этапа каждого цикла термообработки
Любой процесс термообработки, независимо от сложности рецепта, состоит из трех этапов. Ошибка в любом из них может свести на нет преимущества двух других.
- Нагрев до заданной температуры. Для углеродистых и инструментальных сталей диапазон аустенизации обычно составляет 800–950 градусов Цельсия, в зависимости от содержания углерода. Ниже этого диапазона микроструктура не трансформируется полностью, и конечный результат будет противоречивым.
- Замачивание при такой температуре. Деталь выдерживают достаточно долго, чтобы ее самая толстая часть достигла той же температуры, что и поверхность. Для большой вставки формы может потребоваться несколько часов замачивания, тогда как для тонкой заготовки может потребоваться всего несколько минут.
- Охлаждение с контролируемой скоростью. Скорость охлаждения является основным рычагом, определяющим конечную структуру. Медленное охлаждение в печи дает мягкий перлит. При охлаждении на неподвижном воздухе перлит становится более мелким. Быстрое охлаждение в масле или воде приводит к образованию твердого, хрупкого мартенсита.
Одну и ту же сталь можно сделать достаточно мягкой для агрессивного фрезерования или достаточно твердой для резки стекла, в зависимости от того, как выполняются эти три этапа.
Четыре основных процесса термообработки, которые вам нужно знать
Хотя термообработка включает в себя множество специализированных вариантов, эти четыре процесса являются основой почти каждой детали, которую вы обрабатываете, шлифоваете или режете проволокой.
| Процесс | Температурный диапазон | Метод охлаждения | Результат | Типичное использование |
|---|---|---|---|---|
| Отжиг | 800-900 градусов С | Охлаждение печи | Мягкий, пластичный, не допускающий напряжений | Перед обработкой |
| Нормализация | 850-950 градусов С | Еще воздух | Равномерное мелкое зерно | Структура переработки |
| закалка | 800-900 градусов С | Масло или вода | Твердый, хрупкий мартенсит | Твердость после механической обработки |
| Закалка | 150-650 градусов С | Воздушное охлаждение после подогрева | Сбалансированная твердость и прочность | Окончательные механические свойства |
За закалкой почти всегда следует отпуск на производстве, поскольку неотпущенный мартенсит слишком хрупок для большинства инструментов и конструкций.
Как термообработка меняет сталь на микроструктурном уровне
Причина, по которой термическая обработка имеет такой сильный эффект, заключается в том, что сталь существует в разных микроструктурных фазах в зависимости от температуры и скорости охлаждения.
Когда сталь нагревается до аустенитной области, атомы железа перестраиваются в гранецентрированную кубическую решетку, которая может растворять больше углерода. То, что происходит во время охлаждения, решает, куда пойдет этот углерод.
- Перлит образуется при медленном охлаждении аустенита. Он состоит из чередующихся слоев феррита и цементита, мягкий, прочный и легко обрабатывается.
- Бейнит образуется при промежуточных скоростях охлаждения. Он предлагает хорошее сочетание прочности и вязкости без чрезвычайной твердости мартенсита.
- Мартенсит образуется при очень быстром охлаждении. Углерод задерживается в искаженной тетрагональной решетке, образующей самую твердую, самую износостойкую и самую хрупкую структуру, доступную в стали.
Вот почему обрабатываемость нельзя оценивать только по твердости. Полностью отожженная сталь при 15 HRC режется гладко, но та же сталь при 55 HRC в мартенситном состоянии разрушит стандартный твердосплавный инструмент за считанные минуты.
Почему термообработка важна для обработки на станках с ЧПУ и изготовления пресс-форм
Для цехов, производящих пресс-формы, штампы и прецизионные детали, термообработка — это не просто металлургическая тема. Это меняет весь производственный план.
Некоторые производственные детали, такие как основания пресс-форм, изготавливаются из предварительно закаленной стали с твердостью 28–32 HRC и требуют только финишной обработки. Другие детали, такие как формовочные пуансоны и вставки для полостей, обрабатываются в мягком состоянии, а затем подвергаются термообработке до твердости 50–60 HRC. Любую деталь, которую невозможно обработать после закалки, необходимо выполнить до термообработки. Элементы, добавляемые после закалки, требуют электроэрозионной обработки, шлифования или твердого фрезерования.
Термическая обработка также влияет на точность размеров. Фазовые превращения во время закалки могут вызывать небольшие, но предсказуемые изменения размеров. Полость, обработанная до номинального размера в отожженном состоянии, может увеличиваться или уменьшаться на несколько сотых миллиметра в ходе цикла закалки. Магазины, которые игнорируют это, должны включить компенсацию в программу предварительной термообработки.
Еще одной причиной является снятие остаточного стресса. Сварные рамы, тяжелые черновые операции и неравномерный съем припуска создают внутренние напряжения. Отжиг для снятия напряжений при температуре 550-650 градусов Цельсия перед чистовой обработкой предотвращает дальнейшее перемещение детали.
Твердость против обрабатываемости: практические компромиссы
Выбор времени термообработки заготовки означает баланс между окончательной твердостью и тем, как материал будет реагировать на резку. В следующей таблице показаны общие взаимосвязи, используемые в большинстве инструментальных цехов.
| Состояние материала | Диапазон твердости | Относительная обрабатываемость | Стандартный подход |
|---|---|---|---|
| Отожженный | 10-20HRC | Отлично | Черновое и получистовое фрезерование перед закалкой. |
| предварительно закаленный | 28-38 HRС | Хорошо работает с твердосплавным инструментом | Обработка пресс-форм, прямая обработка карманов и стержней. |
| Закаленный | 48-60 HRС | Плохо подходит для обычного фрезерования. | Электроэрозионная обработка, проволочная электроэрозионная обработка, шлифовка или твердое фрезерование специализированными инструментами. |
Компромисс можно увидеть в каждом магазине пресс-форм. Обработка мягкой стали происходит быстрее, но закаленная деталь может показать лучшую износостойкость и стабильность размеров в эксплуатации. Правильный выбор зависит от функции детали, ожидаемого срока службы и возможности изготовления геометрии после закалки.
Обработка термообработанных сталей: что меняется в цехе
Когда деталь необходимо обработать после термообработки, условия резания резко изменяются по сравнению с обработкой отожженной заготовки.
Подачи, скорости и инструменты
Для закаленной стали с твердостью выше 48 HRC требуются пластины из твердого сплава или CBN с покрытием, более низкие скорости резания, меньшая глубина резания и очень жесткий станок. Легкий рез на жестком шпинделе удаляет материал более равномерно, чем тяжелый рез на легкой раме. Прогибы и вибрация приводят к поломке кромок и ухудшению качества поверхности.
Жесткость машины не является обязательным условием
В цехах, обрабатывающих закаленную инструментальную сталь, обычно используются мощные вертикальные обрабатывающие центры с закаленными направляющими, широкими колоннами и короткими инструментами. Обрабатывающий центр с жесткой направляющей и высокой статической жесткостью является распространенным выбором, поскольку он гасит вибрацию и сохраняет положение в условиях прерывистого резания.
Например, VMC855 высокоскоростной вертикальный обрабатывающий центр с жесткой направляющей создан именно для такого рода работ: жесткая станина, прочный шпиндель и жесткие направляющие, которые поглощают ударные нагрузки, возникающие при резке предварительно закаленной или полностью закаленной стали. Это тот тип станка, который выбирает инструментальный цех, когда обычные обрабатывающие центры малой мощности теряют точность или останавливаются при обработке закаленного материала.
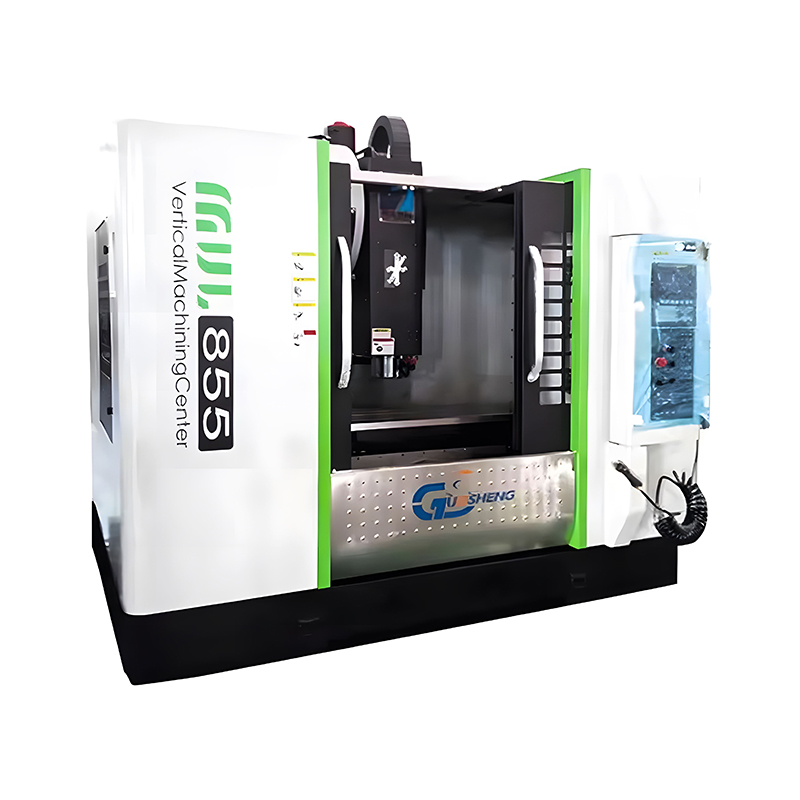 Вертикальный обрабатывающий центр VMC-855 с жестким рельсом для резки тяжелых материалов Этот жесткий, высокоскоростной VMC обрабатывает предварительно закаленную и полностью закаленную сталь с помощью прочных жестких направляющих и шпинделя для тяжелых условий эксплуатации, обеспечивая стабильность, необходимую для трохоидальных траекторий движения инструмента и постоянной толщины стружки. Посмотреть продукт →
СОЖ и траектории движения инструмента
Достаточный поток охлаждающей жидкости предотвращает термическое растрескивание режущих кромок. Трохоидальные траектории инструмента с постоянной толщиной стружки сохраняют стабильность нагрузки и снижают концентрацию тепла. Если станок недостаточно жесткий, чтобы выдерживать эти параметры, единственным экономически обоснованным решением является переход на процессы без резки, такие как электроэрозионная обработка.
Для получения полного обзора вариантов обрабатывающих центров для этого типа работ вы можете изучить наш серия вертикальных обрабатывающих центров .
Электроэрозионная обработка и термообработанная сталь: естественное сочетание
Электроэрозионная обработка является стандартным решением для придания характеристик закаленной стали после термообработки. Поскольку электроэрозионная обработка разрушает материал с помощью электрических искр, это не зависит от того, мягче ли заготовка, чем режущий инструмент.
Электроэрозионный электроэрозионный станок для полостей и глухих карманов
После закалки вставки формы до твердости 52-56 HRC деталь полости больше нельзя изготавливать стандартными концевыми фрезами. Трехосный электроэрозионный станок с ЧПУ использует графитовый или медный электрод для выжигания полости точной формы в закаленной стали. Вот почему электроэрозионная обработка остается незаменимой в литейных цехах: она завершает то, чего обычное фрезерование не может достичь после закалки.
Такая машина, как Трехосевой электроэрозионный станок с ЧПУ CNCOX650 предназначен для этого рабочего процесса. Он обеспечивает точное управление осью Z, хорошую промывку и стабильное генерирование искры на больших площадях полостей, что помогает контролировать белый слой и поддерживать точность размеров закаленных компонентов пресс-формы.
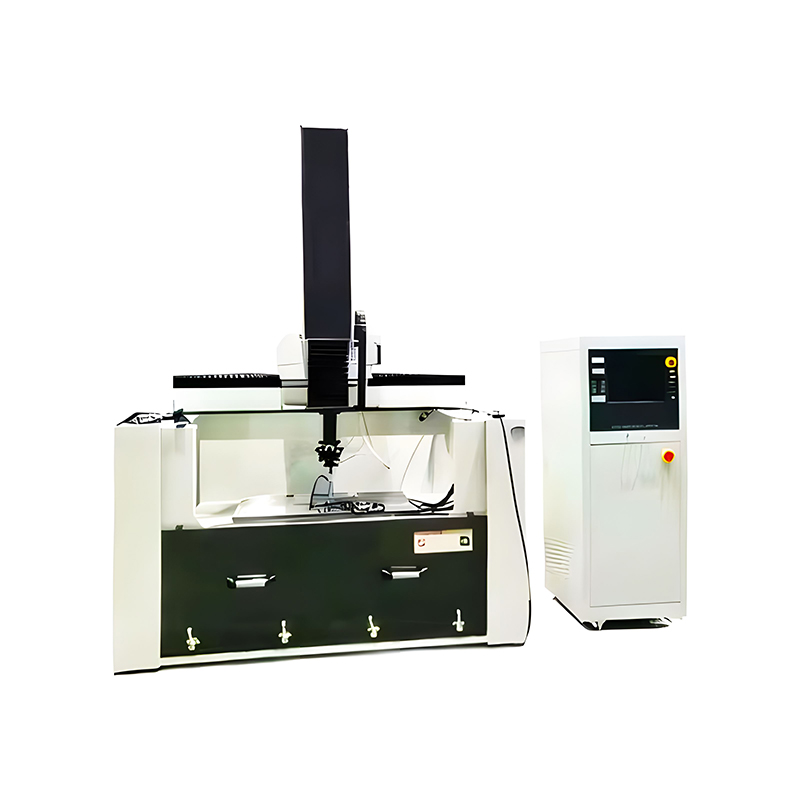 CNC-OX650 3-осевой электроэрозионный станок с ЧПУ для закаленных форм Этот станок, предназначенный для прецизионной электроэрозионной обработки закаленных деталей пресс-форм, обеспечивает точное управление по оси Z, стабильное генерирование искры и хорошую промывку для контроля белого слоя и поддержания точности размеров в больших полостях. Посмотреть продукт →
Проволочная электроэрозионная обработка для сквозных пропилов и прецизионных профилей
Проволочная электроэрозионная обработка прорезает закаленную сталь с исключительной точностью. Такие компоненты, как пуансоны, съемные пластины и прецизионные формовочные инструменты, обычно сначала подвергаются термообработке, а затем разрезаются проволокой до получения окончательного профиля. Высокоточный проволочно-отрезной станок с подвижной стойкой DZ653 является хорошим примером оборудования этого класса, обеспечивающего стабильность позиционирования, необходимую для чистовой обработки закаленного инструмента с допусками в диапазоне малых микрометров.
 DZ-653 Высокоточный станок для резки проволоки с подвижной стойкой Благодаря архитектуре подвижной колонны и субмикронной точности этот проволочный электроэрозионный станок обеспечивает стабильность позиционирования, необходимую для чистовой обработки закаленных инструментов с допусками в диапазоне малых микрометров. Посмотреть продукт →
Если вы новичок в этой технике, наше руководство по электроэрозионная обработка (ЭЭО) более подробно объясняет этот процесс и его типичные применения.
Распространенные ошибки термообработки при производстве деталей и пресс-форм
Большинство проблем термообработки не вызваны самой печью. Они возникают из-за плохого планирования взаимодействия между термообработкой и механической обработкой.
- Механическая обработка перед снятием напряжения. Тяжелая черновая обработка создает внутреннее напряжение. Без цикла снятия напряжений перед чистовой обработкой заготовка может деформироваться после завершения точного разреза.
- Игнорирование допуска искажений. Закалка изменяет размеры на небольшую величину. Оставьте дополнительный запас на критических элементах, а затем выполните электроэрозионную обработку или шлифовку после термообработки.
- Неконтролируемое закаливание. Температура масла, перемешивание и геометрия детали влияют на равномерность охлаждения. Непоследовательная закалка приводит к появлению мягких пятен, трещин или чрезмерной деформации.
- Пропуск темперирования. Неотпущенный мартенсит чрезвычайно хрупок и может расколоться под ударом или даже во время электроэрозионной обработки. Всегда соблюдайте рекомендуемый цикл закалки.
- Забывая о белом слое EDM. Электроэрозионная обработка оставляет на поверхности восстановленный слой. Если инструмент подвергается сильным нагрузкам, удалите его полировкой или вторым чистовым проходом, чтобы избежать преждевременного выхода из строя.
- Не тестировал первую часть. Каждая партия термообработки ведет себя немного по-разному. Тестовый купон подтверждает твердость и микроструктуру перед запуском производственного цикла.
Проектирование процесса с учетом термообработки с самого начала обходится дешевле, чем исправление треснувшей вставки или деформированной полости постфактум.
Часто задаваемые вопросы о термообработке
В чем разница между отжигом и нормализацией?
Отжиг медленно охлаждает сталь внутри печи, обеспечивая максимальную мягкость и снимая внутренние напряжения. Нормализация охлаждает сталь на неподвижном воздухе, что приводит к более мелкой перлитной структуре и более однородному размеру зерен. Отжиг предпочтителен, когда основной целью является максимальная обрабатываемость или снятие напряжений; нормализация предпочтительна, когда целью является улучшение структуры перед окончательным затвердеванием.
Почему за закалкой всегда следует отпуск?
Закалка создает мартенсит, который чрезвычайно тверд, но в то же время хрупкий. При отпуске сталь повторно нагревается до умеренной температуры, что позволяет ослабить часть внутреннего напряжения и преобразовать часть мартенсита в более прочную структуру. В результате получается материал, который сохраняет большую часть твердости, но обладает достаточной прочностью для реальных условий эксплуатации.
Можно ли обрабатывать сталь после термообработки?
Да, но метод зависит от твердости. Предварительно закаленную сталь твердостью примерно до 38 HRC можно фрезеровать твердосплавными инструментами с покрытием на жестком обрабатывающем центре. Сталь с твердостью выше 48 HRC обычно подвергается электроэрозионной обработке, проволочной электроэрозионной обработке или шлифованию. Твердое фрезерование твердостью 50-60 HRC возможно с использованием инструмента из CBN и высокожесткого станка, но оно дороже и медленнее.
Вызывает ли термообработка деформацию?
Да. Термическое напряжение и напряжение фазового превращения могут вызывать небольшие, но измеримые изменения размера и формы. Количество зависит от марки стали, геометрии детали, скорости закалки и загрузки печи. Спроектируйте припуск на обработку так, чтобы эту деформацию можно было устранить чистовыми операциями после термообработки.
В чем разница между термической обработкой и поверхностной закалкой?
Термическая обработка изменяет свойства всего сечения заготовки. Методы поверхностной закалки, такие как цементация, азотирование и индукционная закалка, изменяют только внешний слой, оставляя при этом сердцевину более мягкой и прочной. Поверхностная закалка используется, когда износостойкость необходима только на поверхности, а сердцевина должна оставаться пластичной.
Какую твердость должна иметь литейная сталь для механической обработки?
Большинство производителей пресс-форм предпочитают предварительно закаленную сталь с твердостью 28-32 HRC для изготовления больших основ пресс-форм, поскольку она стабильно обрабатывается и имеет достаточную прочность для эксплуатации. Пластины, требующие износостойкости, обрабатываются в отожженном состоянии около 200 HBW, а затем закаляются до твердости 50-58 HRC с последующей электроэрозионной обработкой.
Ключевые выводы для вашей следующей работы по термообработке
Термическая обработка не является отдельным отделом на заводе. Это отправная точка каждого решения по обработке.
- Прежде чем программировать, узнайте состояние материала. Отожженная, предварительно закаленная и полностью закаленная сталь представляют собой различные проблемы обработки.
- Планируйте искажения и припуски во время цикла термообработки, а не после него.
- Используйте жесткие станки и соответствующие инструменты для предварительно закаленных и закаленных материалов.
- Переключитесь на электроэрозионную или проволочную электроэрозионную обработку для деталей, которые невозможно экономично обработать после закалки.
- Всегда включайте тестовый купон, если результат термообработки имеет решающее значение для производства.
Выбор подходящего станка в зависимости от состояния материала — это самый быстрый способ снизить стоимость оснастки и количество брака. Независимо от того, требуется ли для работы мощный обрабатывающий центр для предварительно закаленной стали или электроэрозионный станок для закаленных полостей, правильное оборудование начинается с понимания того, какое воздействие термообработка оказала на металл.
ПРЕДВАРИТЕЛЬНОV:Что такое посадка с зазором? Изучите типы, допуски и руководство по обработке с ЧПУ.
СЛЕДУЮЩИЙ:Что такое электроэрозионный станок? Практическое руководство по электроэрозионной обработке
СЛЕДУЮЩИЙ:Что такое электроэрозионный станок? Практическое руководство по электроэрозионной обработке
Заинтересованы в сотрудничестве или у вас есть вопросы?
Новости
-
-
Термическая обработка — это контролируемый термический процесс, который изменяет механические ...
ЧИТАТЬ ДАЛЬШЕ -
Электроэрозионный станок, также называемый электроэрозионным станком, использует контролируемы...
ЧИТАТЬ ДАЛЬШЕ -
Режущие инструменты используются для преобразования сырья в функциональные детали. Режущ...
ЧИТАТЬ ДАЛЬШЕ -
Станок с ЧПУ может резать, сверлить, фрезеровать, точить, обжигать и придавать форму практ...
ЧИТАТЬ ДАЛЬШЕ -
Что такое 5-осевой станок с ЧПУ? Прямой ответ для владельцев магазинов Представьте себе ...
ЧИТАТЬ ДАЛЬШЕ
-
Адрес завода
Китай, провинция Цзянсу, г. Наньтун, промышленный парк посёлка Чжаси (к западу от электростанции «Хуанэн»)
-
Телефон
+86-13615235768
+86-15950816906
-
Факс
+86-513-85632766
-
Электронная почта
pan.director@sunwayer.com
Оставайтесь на связи
Если вы не можете найти ответ на свой вопрос, свяжитесь с нашей дружелюбной командой.
Оставайтесь на связи
Авторское право © Nantong Sunway Science and Technology Development Co., Ltd. Все права защищены.
