


 English
 Español

Станок с ЧПУ может резать, сверлить, фрезеровать, точить, обжигать и придавать форму практ...
ЧИТАТЬ ДАЛЬШЕ
Что такое 5-осевой станок с ЧПУ? Определение, типы, применение и руководство по покупке
Контент
- 1 Что такое 5-осевой станок с ЧПУ? Прямой ответ для владельцев магазинов
- 2 Объяснение пяти осей: X, Y, Z, A, B и C
- 3 Два основных типа 5-осевых станков с ЧПУ
- 4 Почему цеха переходят на 5-осевую обработку
- 5 Где используются 5-осевые станки с ЧПУ
- 6 Критические характеристики 5-осевого станка с ЧПУ
- 7 5-осевой против 3-осевого: стоимость, рентабельность инвестиций и практические границы
- 8 Пять распространенных мифов о 5-осевой обработке
- 9 Как Nantong Sunway удовлетворяет потребности в 5-осевой обработке
- 10 Часто задаваемые вопросы о 5-осевых станках с ЧПУ
- 10.1 Что такое 5-осевой станок с ЧПУ?
- 10.2 Сколько осей мне действительно нужно для моих деталей?
- 10.3 В чем разница между полным позиционированием по 5 осям и позиционированием по 3 2 осям?
- 10.4 Может ли 5-осевой станок резать современные материалы?
- 10.5 Сколько времени занимает создание 5-осевой программы?
- 10.6 Какое техническое обслуживание требуется для поворотных осей?
- 10.7 Является ли 5-осевой станок хорошим выбором для изготовления графитовых электродов?
- 10.8 Может ли 5-осевой станок заменить электроэрозионный станок?
- 10.9 Насколько дороже пятиосный станок по сравнению с трехосным?
- 10.10 Что наиболее важно проверить перед покупкой 5-осевого станка?
- 11 Итог: подходит ли 5-осевая система для вашего магазина?
Что такое 5-осевой станок с ЧПУ? Прямой ответ для владельцев магазинов
Представьте себе лопатку турбины, прибывшую в ваш механический цех. У него сложная скульптурная поверхность, закрученная форма корня, и поставщик ожидает его в двухнедельный срок. Для обычного 3-осевого вертикального обрабатывающего центра вам потребуется семь настроек, семь специальных приспособлений и много усилий, чтобы добиться точности. На 5-осном станке с ЧПУ вы зажимаете необработанную заготовку один раз и обрабатываете почти каждую деталь за один цикл.
5-осевой станок с ЧПУ — это фрезерный станок с компьютерным управлением, который перемещает режущий инструмент или заготовку по трем линейным осям (X, Y, Z) и двум поворотным осям (A, B или C) одновременно. Это одновременное движение позволяет инструменту приближаться к заготовке практически под любым углом, не меняя ее положения.
Практическое значение для механического цеха огромно. Это сокращает затраты на приспособления, сокращает время выполнения заказа, улучшает качество поверхности и превращает геометрически сложные детали в настоящую, повторяемую работу. Это не просто маркетинговая функция. В этом разница между магазином, который может выиграть контракты на поставку импеллеров, медицинских имплантатов и компонентов аэрокосмической отрасли, и магазином, который должен отклонить эти заказы.
Объяснение пяти осей: X, Y, Z, A, B и C
Прежде чем сравнивать машины, стоит узнать, что на самом деле делают оси. Соглашение об именах соответствует ISO 841, который является международным стандартом для осей координат на станках с числовым программным управлением.
Три линейные оси определяют положение кончика инструмента в пространстве. Две поворотные оси определяют его ориентацию. 5-осевой станок может использовать любые две поворотные оси, но наиболее распространенными комбинациями являются A B (цапфовые столы) и A C (станки с поворотной головкой).
Линейные оси
Ось X — горизонтальное движение из стороны в сторону. Ось Y — горизонтальное движение вперед-назад. Ось Z — это вертикальное движение вверх и вниз. Их взаимодействие направляет кончик инструмента непосредственно в координатную позицию на заготовке.
Поворотные оси
Ось вращается вокруг оси X. Ось B вращается вокруг оси Y. Ось C вращается вокруг оси Z. На 5-осном станке вы обычно видите A и B, или A и C, или B и C. Контроллер станка координирует все пять, поэтому инструмент может резать, пока заготовка наклонена и вращается с постоянной ориентацией относительно режущей кромки.
| Ось | Тип | Движение | Типичное применение |
|---|---|---|---|
| X | Линейный | Левый/Правый | Фрезерование настенных карманов |
| Y | Линейный | Передняя/задняя часть | Обрезание ступенчатых плеч |
| Z | Линейный | Вверх/Вниз | Погружение и долбление |
| A | Роторный | Вращается вокруг X | Наклон заготовки |
| B | Роторный | Вращается вокруг Y | Угловой подход к ребру |
| C | Роторный | Вращается вокруг Z | Вращение круглой детали |
Два важных термина появляются снова и снова в 5-осевой обработке: полная одновременная 5-осевая обработка и позиционирование 3 2. Полная 5-осность означает, что все пять осей перемещаются по одной интерполированной программе, используемой для скульптурных поверхностей, таких как блиски. 3 2 означает, что поворотные оси наклоняются в фиксированную ориентацию, затем три линейные оси разрезаются. Большинство магазинов используют оба на одном станке, и решение зависит от геометрии.
Два основных типа 5-осевых станков с ЧПУ
Если вы оцениваете 5-осевой станок, самым важным конструктивным решением является то, имеет ли заготовка или инструмент оси вращения. У каждого макета своя сила, и лучший выбор зависит от того, какие доминирующие части вы сделаете.
Цапфовый стол (наклон заготовки)
Цапфовый станок монтирует заготовку на большом поворотном столе, опирающемся на меньшую ось наклона. Две поворотные оси работают как подставка. Такая конструкция удерживает заготовку близко к подшипникам, поэтому она может обрабатывать очень тяжелые детали и высокие силы резания. Минус – стол занимает рабочий объем, и очень большие или очень высокие детали могут не поместиться.
Поворотная головка (наклон шпинделя)
Станок с поворотной головкой удерживает стол неподвижным и вместо этого наклоняет держатель шпинделя. Поворотные оси расположены в верхней конструкции. Это позволяет станку работать с очень длинными или очень большими заготовками, поскольку стол представляет собой простую плоскую поверхность. Компромисс заключается в том, что наклонная шпиндельная головка имеет более длинный путь силы, поэтому вам может потребоваться уменьшить скорость подачи при обработке крутых углов на твердых материалах.
| Особенность | Цапфовый стол | Поворотная головка |
|---|---|---|
| Где расположены поворотные оси | Под заготовку | Над столом в голове. |
| Типичный размер детали | Малый и средний | От большого до очень большого |
| Тяжелая режущая способность | Высокий из-за короткого пути силы | Умеренный, более длинный путь силы снижает жесткость |
| Эвакуация стружки | Хорошо, стол откидывает фишки | Отлично, стружка падает прямо |
| Лучшее для | Штампы, формы, рабочие колеса | Аэрокосмические рамы, большие корпуса |
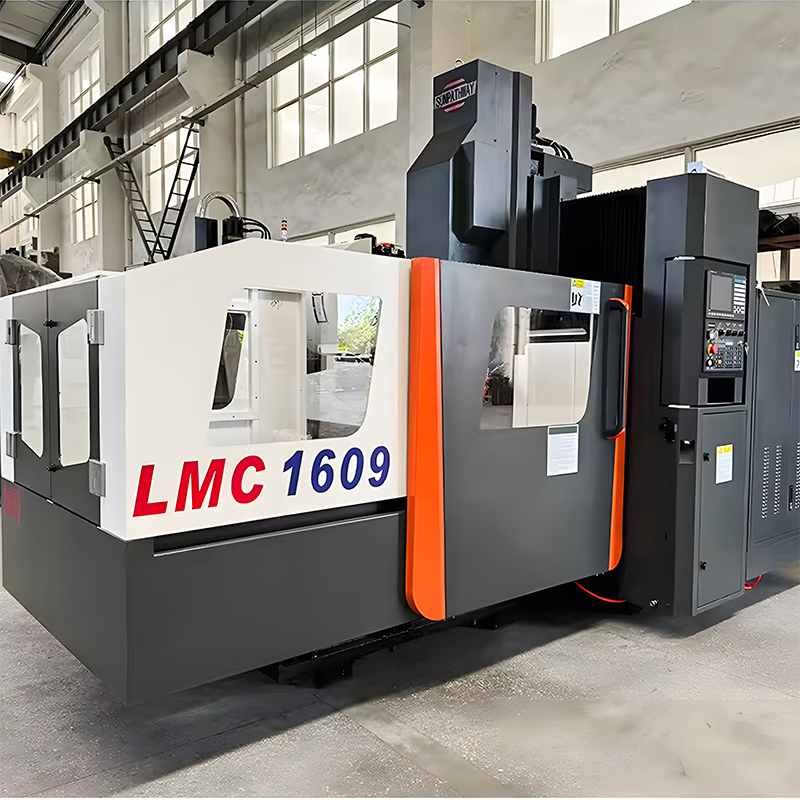 LM-1609 5-осевой портальный фрезерный станок с ЧПУ для обработки крупных сложных деталей Этот портальный фрезерный станок имеет жесткую конструкцию и 5-осевое соединение для одновременной обработки под разными углами. Он подходит для аэрокосмической и автомобильной промышленности, обрабатывая заготовки массой до 1600 кг с высокой стабильностью. Посмотреть продукт →
Почему цеха переходят на 5-осевую обработку
Четыре измеримых результата, которые оправдывают использование 5-осевого станка, — это меньшее количество настроек, более высокая точность, лучшая обработка и более быстрая доставка. Каждый из них может быть привязан к цифре затрат, если вы отслеживаете текущие производственные данные.
Меньше настроек
3-осевой станок должен приближаться с одной стороны за раз. Алюминиевый кронштейн, для которого требуется сверление, прорезь и боковое ребро, может потребовать четырех отдельных операций с четырьмя приспособлениями. Каждое приспособление вносит погрешность биения. Настройка и проверка каждой последовательности зажима занимает несколько минут. На 5-осном станке один и тот же кронштейн зажимается один раз. Вращающиеся оси перемещают деталь, поэтому инструмент может добраться до каждой детали. Вы теряете время повторного зажима, стоимость приспособления и совокупную погрешность.
Улучшенная точность
В задании с несколькими настройками точность ограничивается базовыми данными, общими для всех настроек. Если вы просверлите отверстие в первой настройке и фрезеруете поверхность во второй настройке, вы можете гарантировать положение только в соответствии с возможностями приспособления и оператора. При одной настройке все функции используют одну и ту же базу данных станка. Типичный результат: допуск детали в ±0,005 мм достигается без погони за смещениями по трем или четырем рабочим центрам.
Лучшее качество поверхности
5-осевой станок может ориентировать канавку инструмента так, чтобы она всегда резала острой кромкой, а не волочилась за боковую часть хвостовика. Это особенно важно при чистовой обработке закаленной стали и никелевых сплавов. Вы можете использовать более короткие вылеты инструмента, поскольку инструмент может приближаться прямо сверху, что снижает вибрацию и вибрацию. Качество поверхности становится более стабильным, а время полировки сокращается.
Более короткие сроки выполнения
Одна установка означает одну программу, одну точку контроля и один завершенный поток деталей. При больших отливках перемещение трехосного процесса между рабочими центрами может занять неделю. 5-осевой станок часто выполняет деталь за один день и освобождает место для другой работы.
Где используются 5-осевые станки с ЧПУ
Отрасли, в которых больше всего платят за 5-осевые возможности, — это аэрокосмическая промышленность, производство пресс-форм и штампов, автомобилестроение, медицина и энергетика. Каждый из них имеет определенную форму детали, которая требует угловой резки или многосторонней обработки.
Аэрокосмическая промышленность
Титановые лопатки компрессора, роторы с цельными лопатками (блиски) и структурные рамы имеют глубокие карманы и тонкие стенки. 5-осевой станок наклоняет инструмент, чтобы режущая кромка контактировала с полотном под правильным углом. Это уменьшает изгиб инструмента и предотвращает отклонение тонких боковых сторон. Для сверхтвердых сплавов некоторые мастерские добавляют 5-осевой электроэрозионный сверлильный станок для проделывания глубоких отверстий для охлаждения в основаниях лопаток.
Плесень и умереть
Формы для литья под давлением и штампы для литья под давлением часто являются самой простой причиной для покупки 5-осевого станка. Полость имеет стенки, которые сходятся под разными углами. 3-осевой станок оставляет небольшие скругления, которые приходится обрабатывать ручным полировщиком. 5-осевой станок может разрезать черновую форму и стенку полости за один проход, поэтому форма открывается правильно с минимальной последующей электроэрозионной работой. Графитовые электроды для электроэрозионной обработки также обрабатываются на небольших 5-осевых фрезерных станках для получения электродов сложной формы.
Автомобильная промышленность
Детали производительности, такие как сердечники впускного коллектора, корпуса коробки передач и формы шатунов, выигрывают от 5-осевой обработки. Возможность обработки полного сердечника коллектора за один установ исключает несоответствие линий разъема и сокращает цикл разработки.
Медицинский
Индивидуальные протезы тазобедренного сустава и спинальные имплантаты представляют собой небольшие детали со сложной анатомической поверхностью. 5-осевая обработка режет титан и кобальт-хром с помощью коротких инструментов и с минимальным нагревом, что имеет решающее значение для усталостной долговечности имплантата.
Энергия
Лопатки газовой турбины, улитки насоса и колеса компрессора имеют изогнутые профили, которые постоянно меняются вдоль поверхности. Они требуют одновременной 5-осевой интерполяции, поскольку простой наклон и разрез оставят ступени на искривленной поверхности.
| Промышленность | Типичные детали |
|---|---|
| Аэрокосмическая промышленность | Блиски, турбинные лопатки, структурные ребра |
| Плесень и умереть | Формы для литья под давлением, штампы для литья под давлением, графитовые электроды |
| Автомобильная промышленность | Сердечники коллекторов, корпуса редукторов, вставки пресс-форм |
| Медицинский | Стволы бедра, спинальные имплантаты, хирургические инструменты |
| Энергия | Лопатки газовой турбины, улитки насосов, рабочие колеса |
 XK-430 Высокоскоростной 5-осевой электроэрозионный сверлильный станок для прецизионных отверстий Этот электроэрозионный станок, предназначенный для сверления отверстий для охлаждения в лопатках турбин и пресс-формах, использует 5-осевое управление и высокоскоростную технологию для изготовления отверстий без заусенцев диаметром до 0,1 мм с жесткими допусками. Посмотреть продукт →
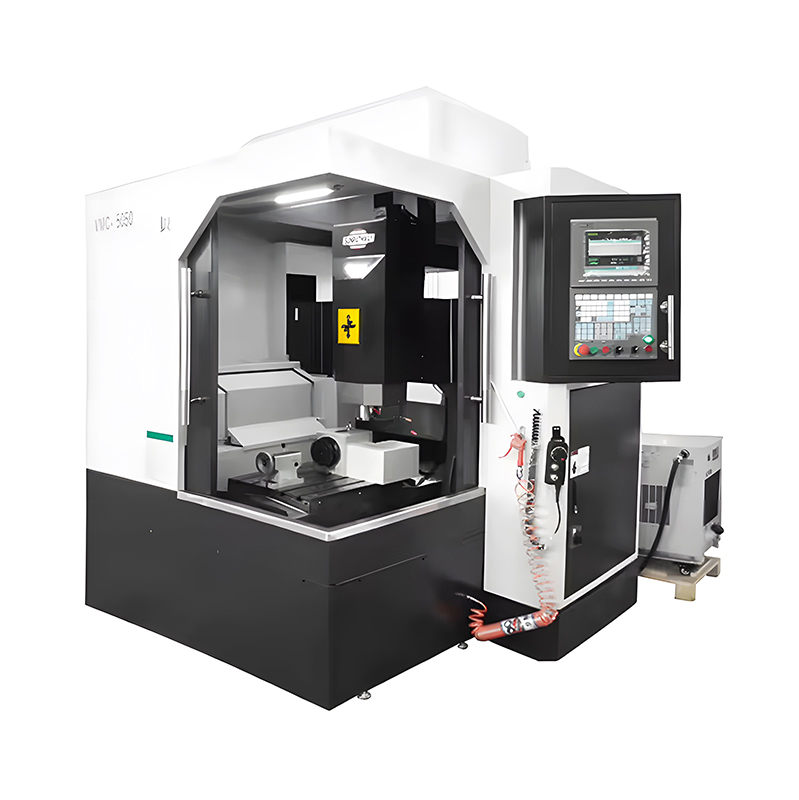 DX-5050 3/4/5-осевой гравировально-фрезерный станок с ЧПУ для универсального производства Этот модульный станок поддерживает 3-, 4- или 5-осевые конфигурации, что позволяет адаптировать его для мелкосерийного и крупносерийного производства. Он обеспечивает точную обработку поверхности и легко интегрируется с программным обеспечением CAD/CAM. Посмотреть продукт →
Критические характеристики 5-осевого станка с ЧПУ
Хороший 5-осевой станок от проблемного отличает не количество осей в брошюре. Это комбинация рабочего диапазона, диапазона вращения, крутящего момента шпинделя и функций контроллера.
Рабочий конверт
Самая распространенная ошибка — выбор слишком маленького стола после добавления 5-осевого наклона. Деталь, подходящая для стола шириной 600 мм, может не подходить к тому же столу, если ось A наклоняет ее на 30 градусов. Проверьте перемещение по осям X/Y/Z, а также максимальный диаметр и высоту заготовки при наклоне.
Диапазон поворотной оси
Следите за тем, чтобы ось наклона составляла не менее ±120 градусов. Некоторые машины предлагают ±30 градусов или ±105 градусов, что ограничивает ваш угол, особенно когда вам нужно сделать глубокую подрезку. Ось C должна быть непрерывной (360 градусов), чтобы можно было вращать деталь без перенастройки.
Мощность и скорость шпинделя
Для алюминия и пластика обычно используются скорости от 12 000 до 24 000 об/мин при мощности от 15 до 30 кВт. Для стали, нержавеющей стали и титана вам нужна более низкая скорость, но более высокий крутящий момент. Проверьте кривую шпинделя: обеспечивает ли он полный крутящий момент при 1000 об/мин? Если шпиндель передает крутящий момент только на высокой скорости, тяжелая черновая обработка стали будет происходить медленно.
Точность
Надежный 5-осевой станок должен обеспечивать точность позиционирования 0,008 мм на всем протяжении хода и повторяемость 0,005 мм. Для контурной резки важной характеристикой является точность объемного и кругового контура, которая обычно измеряется на станке на заводе.
Контроллер для 5 осей
Контроллер должен иметь компенсацию RTCP (центральная точка вращающегося инструмента), одновременную 5-осевую интерполяцию и, желательно, обнаружение столкновений. RTCP — это то, что удерживает острие инструмента на запрограммированной траектории, в то время как поворотные оси наклоняются. Без этого программу придется подвергать постобработке с учетом геометрии станка, что менее практично для работы по программированию.
5-осевой против 3-осевого: стоимость, рентабельность инвестиций и практические границы
3-осевой станок по-прежнему является правильным выбором для многих простых деталей. Решение о пятиосях должно быть основано на геометрии детали, а не на идее, что чем больше осей, тем лучше.
| Фактор | 3 оси | 5 осей |
|---|---|---|
| Цена машины | От 30 000 до 80 000 долларов США | От 100 000 до 300 000 долларов |
| Установки по заказу | от 3 до 6 | 1 |
| Стоимость крепления | Высокий, много светильников. | Низкий, почти один |
| Точность | от 0,01 до 0,02 мм | от 0,005 до 0,008 мм |
| Сложность программирования | Низкий | От среднего до высокого |
Практическая граница проста. Если деталь состоит из трех плоских граней, нескольких просверленных отверстий и без острых подрезов, 3-осная обработка позволит обработать ее быстро и дешево. Если деталь имеет скрученную поверхность, глубокую полость или ряд карманов, расположенных вокруг цилиндра, то 5-ось сделает это лучше и экономичнее.
Пять распространенных мифов о 5-осевой обработке
Большинству магазинов не требуется заменять каждую машину. Перед покупкой им необходимо понять затраты и планирование траектории движения инструмента.
Миф 1: 5-осевые станки предназначены только для аэрокосмических заводов
Неправда. Небольшие мастерские изготавливают формы для литья под давлением, втулки и специальные приспособления на 5-осевых станках. Цены на компактные станки со временем упали, а ежедневные эксплуатационные расходы могут быть такими же, как у трехосного станка, если исключить приспособления.
Миф 2: 5-осевое программирование невозможно для традиционного цеха
Современное программное обеспечение CAM упростило эту задачу. Эвристики для создания траектории инструмента, проверки столкновений и правил ориентации инструмента встроены в пакеты. Самое сложное — изучить постпроцессор под конкретную машину, но это капиталовложения.
Миф 3: 5-осевые станки менее жесткие
Хорошо сконструированный станок с цапфой часто бывает более жестким, чем трехосный станок, поскольку стол поддерживается с обеих сторон. Производитель станка сбалансировал литье, линейные направляющие и жесткость ШВП. Проблема обычно в программировании, а не в конструкции.
Миф 4: 5-ось всегда повышает точность
Это повышает точность только в том случае, если деталь достаточно сложна, чтобы исключить ошибки настройки. Для простых деталей 3-осевой станок с простым приспособлением может сравниться или превзойти 5-осевой станок, который не выровнен правильно.
Миф 5: Вам обязательно понадобится дорогой приводной инструмент
Приводной инструмент предназначен для токарных станков. 5-осный - это фрезерный станок, а поворотные оси уже есть в столе или головке станка. Дополнительные инвестиции требуют система управления и программное обеспечение для кулачков.
Как Nantong Sunway удовлетворяет потребности в 5-осевой обработке
Компания Nantong Sunway Technology Development Co., Ltd. производит оборудование с ЧПУ для изготовления пресс-форм, прецизионной обработки деталей, а также цепочек поставок для автомобильной и аэрокосмической промышленности. Линейка продукции компании включает в себя 3- и 5-осевые вертикальные обрабатывающие центры, портальные фрезерные станки, гравировальные и фрезерные станки, электроэрозионные вырубные станки, электроэрозионные сверления и электроэрозионные станки с медленной проволокой.
Пятиосный портальный фрезерный станок LM1609 является ярким примером для цехов, специализирующихся на обработке крупных и сложных заготовок. Портальная конструкция поддерживает тяжелые штампы, длинные детали для аэрокосмической отрасли и конструкционные компоненты, требующие 5-осевого подхода. Компания также производит 5-осевые электроэрозионные сверлильные станки и 5-осевые гравировально-фрезерные станки для графитовых электродов и мелких деталей пресс-форм.
Sunway имеет литейный цех площадью около 10 000 квадратных метров и большой цех по обработке конструктивных деталей. Это позволяет компании обрабатывать отливки и станины, собирать комплектные машины и контролировать качество от базовой рамы до шпинделя. Подробнее вы можете прочитать в Полное руководство по портальным фрезерным станкам .
Если вы собираетесь приобрести 5-осевой станок и хотите проверить форму станка, емкость стола или параметры контроллера, лучшим следующим шагом будет техническая консультация.
Часто задаваемые вопросы о 5-осевых станках с ЧПУ
Что такое 5-осевой станок с ЧПУ?
5-осевой станок с ЧПУ представляет собой фрезерный центр с компьютерным управлением с тремя линейными осями (X, Y, Z) и двумя поворотными осями (A, B или C), которые перемещаются одновременно, что позволяет режущему инструменту достигать практически любого угла без изменения положения заготовки.
Сколько осей мне действительно нужно для моих деталей?
Если ваши детали в основном представляют собой плоские пластины с просверленными отверстиями, 3-осевой станок будет производить их быстрее и с меньшими затратами. Если деталь имеет скульптурные поверхности, глубокие выемки или неправильную ориентацию, 5-осевая обработка сэкономит время и повысит точность.
В чем разница между полным позиционированием по 5 осям и позиционированием по 3 2 осям?
Полная 5-осевая обработка перемещает все пять осей во время операции резки. Это используется для сложных контуров, таких как рабочие колеса. 3 2 позиционирование наклоняет поворотные оси на фиксированный угол, а затем выполняет резку только по линейным осям. Оба используются в типичном 5-осном станке.
Может ли 5-осевой станок резать современные материалы?
Да. Это особенно полезно для жаропрочных сплавов, титана и композитов, поскольку инструмент можно ориентировать так, чтобы режущая кромка оставалась близко к поверхности, что снижает нагрев и износ инструмента.
Сколько времени занимает создание 5-осевой программы?
Это остается дольше, чем 3-осевая программа. Программирование простой лопатки турбины может занять от 2 до 5 часов с соответствующими траекториями движения инструмента и проверкой столкновений. Экономия времени достигается за счет исключения множества настроек и приспособлений.
Какое техническое обслуживание требуется для поворотных осей?
Поворотные оси требуют регулярной проверки смазки, калибровки и периодического измерения люфта. Производитель машины должен предоставить рабочий график технического обслуживания.
Является ли 5-осевой станок хорошим выбором для изготовления графитовых электродов?
Да. Небольшие 5-осевые гравировально-фрезерные станки используются для придания формы графитовым электродам для электроэрозионной обработки, а 5-осевые возможности помогают создавать электроды сложной формы.
Может ли 5-осевой станок заменить электроэрозионный станок?
Нет. 5-осевой фрезерный станок удаляет материал механическим способом, тогда как электроэрозионная обработка проволоки осуществляется электроэрозионным способом. Они дополняют друг друга. Многие цеха используют 5-осевой фрезерный станок для черновой обработки деталей и проволочный электроэрозионный станок для чистовой обработки глубоких пазов и узких инструментов.
Насколько дороже пятиосный станок по сравнению с трехосным?
Обычный цех может рассчитывать заплатить за 5-осевой станок в 2–4 раза больше, чем за сопоставимый 3-осевой станок. Разница оправдана меньшим количеством приспособлений, меньшим количеством переделок и более короткими сроками поставки.
Что наиболее важно проверить перед покупкой 5-осевого станка?
Ваш размер заготовки, необходимый максимальный угол наклона и требуемая точность. Проверьте поворотное перемещение, плоскостность и крутящий момент осей A/B или A/C на основе фактического чертежа.
Итог: подходит ли 5-осевая система для вашего магазина?
5-осевая обработка с ЧПУ — это практичное решение для сложных деталей и многосторонней обработки. Это сокращает использование приспособлений, повышает точность и сокращает путь от сырья до готовой детали. Это также усложняет программирование и требует более высоких инвестиций.
Проведите простой арифметический тест для одной из повторяющихся частей. Подсчитайте текущее время настройки 3-осевой обработки, стоимость приспособления и процент брака. Затем рассчитайте теоретический 5-осевой цикл с одним зажимом. Если общая годовая стоимость рабочей силы и приспособлений превышает добавленную плату за машину, экономическое обоснование является надежным.
Перед покупкой проверьте зазор поворотной оси, функции RTCP контроллера и кривую крутящего момента шпинделя. Технический разговор с производителем — это самый быстрый путь к четкой рекомендации. Свяжитесь с нашей командой инженеров чтобы обсудить размеры и применение ваших конкретных деталей.
ПРЕДВАРИТЕЛЬНОV:Что может станок с ЧПУ? Объяснение 10 основных операций, материалов и отраслей
СЛЕДУЮЩИЙ:Титан против алюминия: что прочнее и когда следует выбирать каждый?
СЛЕДУЮЩИЙ:Титан против алюминия: что прочнее и когда следует выбирать каждый?
Заинтересованы в сотрудничестве или у вас есть вопросы?
Новости
-
-
Что такое 5-осевой станок с ЧПУ? Прямой ответ для владельцев магазинов Представьте себе ...
ЧИТАТЬ ДАЛЬШЕ -
Прямой ответ: что сильнее Титан прочнее алюминия. Это справедливо почти для всех коммерч...
ЧИТАТЬ ДАЛЬШЕ -
Цементирующая закалка — это термохимическая обработка поверхности, при которой углерод, азот и...
ЧИТАТЬ ДАЛЬШЕ -
Что означает ЧПУ в производстве? ЧПУ означает Компьютерное числовое управление ...
ЧИТАТЬ ДАЛЬШЕ -
Дайте станочнику алюминиевую пластину 6061-T6 и блок инструментальной стали D2, и весь процесс...
ЧИТАТЬ ДАЛЬШЕ
-
Адрес завода
Китай, провинция Цзянсу, г. Наньтун, промышленный парк посёлка Чжаси (к западу от электростанции «Хуанэн»)
-
Телефон
+86-13615235768
+86-15950816906
-
Факс
+86-513-85632766
-
Электронная почта
pan.director@sunwayer.com
Оставайтесь на связи
Если вы не можете найти ответ на свой вопрос, свяжитесь с нашей дружелюбной командой.
Оставайтесь на связи
Авторское право © Nantong Sunway Science and Technology Development Co., Ltd. Все права защищены.
